 EN


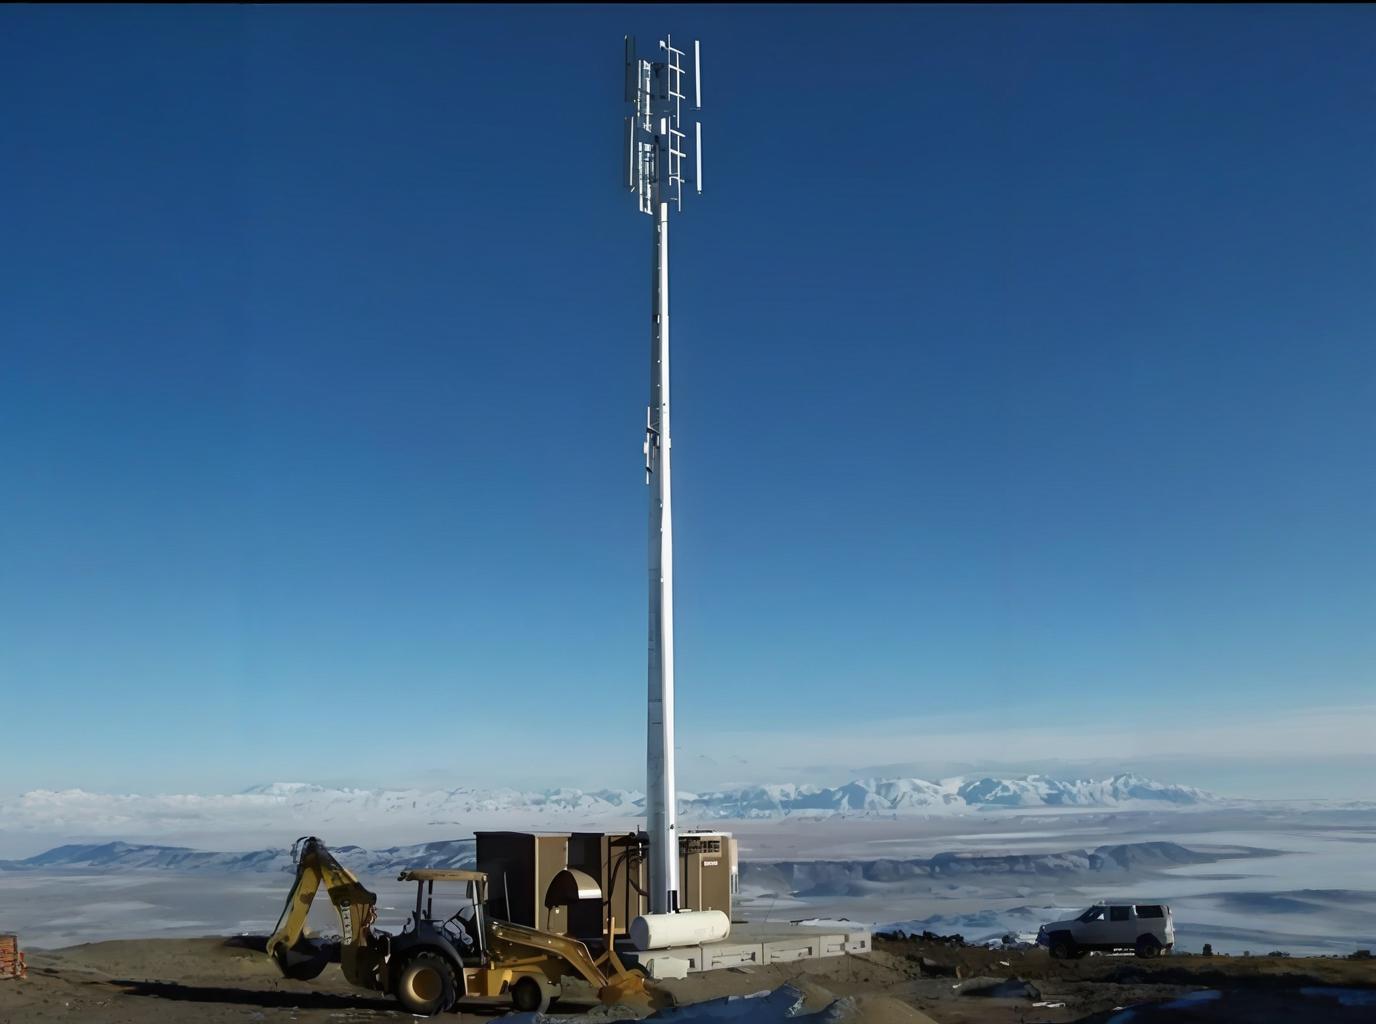
Modern telekomünikasyon altyapısının yapısal bütünlüğü, her radyo direğinin bileşenlerinin hassas üretimine temelde bağlıdır. Bir radyo direği, sahada montaj sırasında doğru hizalamayı sağlayamadığında, bu durumun etkileri ağ işletimleri, sinyal iletim kalitesi ve ekipman ömrü boyunca yayılır. Bu gerçek, telekomünikasyon ve yayın sektörlerini, her radyo direği bölümünün diğer tüm bileşenlerle sorunsuz entegre olmasını sağlayan titiz üretim standartları talep etmeye yönlendirmiştir. Hassas üretim süreçlerinin mükemmel hizalamayı nasıl oluşturduğunu anlamak, bir radyo direğinin yalnızca dikilmediğini; minimum tolerans sapmasıyla birbirine oturan önceden üretilmiş bölümlerden dikkatlice monte edildiğini fark etmekle başlar.
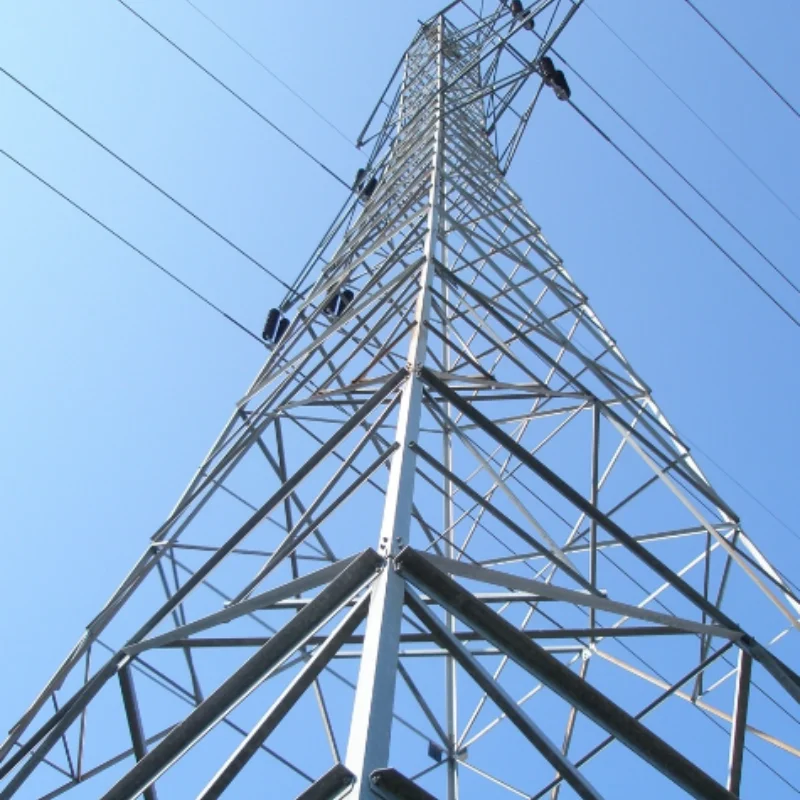
Bir radyo direğinin hassas imalatı, herhangi bir bölümü kurulum alanına ulaşmadan önce fabrikada başlar. Her radyo direği parçası, katı boyutsal spesifikasyonlara, malzeme standartlarına ve yüzey hazırlama protokollerine göre üretilir. İmalat süreci, ham çelik veya alüminyumun, antenleri, iletim hatlarını ve çevresel yükleri on yıllarca taşıyacak şekilde bitmiş parçalara dönüştürülmesini sağlar. İmalat kalitesi zayıfladığında, hatta küçük boyutsal hatalar bile her bağlantı noktasında birikerek toplam hizalama hatasına neden olur; bu da sahada maliyetli düzeltme işlemleri veya tamamen yeniden imalat yapılmadan düzeltilmesini imkânsız hale getirir.
Radyo Direği İmalatında Boyutsal Doğruluk Rolü
Radyo Direği Üretimi Sırasında Tolerans Kontrolü
Bir radyo direğinin imalatı, birkaç metre uzunluğa sahip bölümler boyunca milimetrenin kesirleri düzeyinde toleransların korunmasını gerektirir. İmalatçılar, her radyo direği bileşeninin katı spesifikasyonlara tam olarak uymasını sağlamak için bilgisayarla sayısal kontrol (CNC) ekipmanları, lazer ölçüm sistemleri ve hassas kesim aletleri kullanır. Bağlantı noktaları—civatalı flanşlar, kaynaklı eklemeler ya da özel bağlantı sistemleri olmak üzere—radyo direğinin dikey ve düzgün durmasını sağlamak için tam olarak hizalanmalıdır. Bir radyo direği imalatçısı belirtilen toleranslardan, sadece birkaç milimetre bile olsa, saparsa bu sapma birden fazla üst üste yerleştirilmiş bölüm boyunca birikerek anten yönünü ve sinyal yayılımını tehlikeye atan görünür eğim veya açısal sapmaya neden olabilir.
Malzeme Özellikleri ve Düzgünlük Standartları
Radyo direği üretimi için kullanılan ham madde, doğruluk kalitesini doğrudan etkiler. Çelik borular, alüminyum profiller ve kompozit malzemelerin her biri farklı düzgünlük özelliklerine sahiptir ve kesme, kaynak veya şekillendirme süreçleri sırasında bükülebilir. Radyo direği bölümleri üreten hassas üretim tesisleri, artan gerilimleri ortadan kaldırmak için gerilim giderme prosedürleri, ısı işlem protokolleri ve düzeltme işlemlerini uygular. Bir radyo direği üreticisi, her bölümü sahaya göndermeden önce düzgünlük standartlarını karşıladığını belgelendirmelidir; böylece radyo direği kurulumdan sonra beklenmedik şekilde çökmeye veya yer değiştirmeyecek şekilde sağlanır.
Sorunsuz Radyo Direği Montajı İçin Bağlantı Noktası Mühendisliği
Flanş Tasarımı ve Cıvata Deliği Doğruluğu
Radyo direği bölümlerini birbirine bağlayan bağlantı flanşları, her radyo direği parçasının bir sonraki parça ile nasıl hizalanacağını doğrudan belirledikleri için olağanüstü hassasiyetle üretilmelidir. Cıvata delikleri, referans noktalarından tam olarak belirlenen mesafelerde delinmelidir; böylece işçiler sahada bir radyo direği bölümünü diğerine bağlarken her bölümün merkez çizgisi aynı eksende kalmalıdır. Çağdaş imalat atölyeleri, radyo direği bağlantılarındaki her cıvata deliğinin tasarım spesifikasyonuna tam olarak uymasını sağlamak amacıyla şablonlar, delme aparatları ve optik doğrulama sistemleri kullanır. İmalatta bu düzeyde hassasiyet, radyo direğinin yapısal performansı zedelenmeden, zorlamalı takma, ayarlama veya düzeltici destekleme gibi işlemlere gerek kalmadan sahada monte edilmesini sağlar.
Kaynak ve Birleştirme Hazırlığı Standartları
Cıvatalı bağlantılar yerine kaynaklı ekler içeren radyo direği bölümleri için, hassas imalat, kaynak hazırlığının, birleştirme işleminin ve uygulamanın geometrik olarak kusursuz ve çarpılmadan arındırılmış ekler oluşturmasını sağlamalıdır. Radyo direği bölümünün tam çevresi boyunca kaynak profili, dikiş genişliği ve kaynağın nüfuz derinliği tutarlı olmalıdır; aksi takdirde yerel gerilme yoğunlukları veya geometrik düzensizlikler ortaya çıkabilir. İmalatçılar, kaynaklı radyo direği bölümlerinde ultrasonik test, X-ışını muayenesi ve boyutsal doğrulama yaparak kaynak işlemiyle nominal merkez çizgisinden herhangi bir sapma oluşup oluşmadığını teyit eder. Yanlış kaynaklanmış bölümlere sahip bir radyo direği, başlangıçtaki montaj sırasında kabul edilebilir görünse de, iç gerilmelerin eşit dağılmaması nedeniyle rüzgâr yükü veya termal çevrimler altında başarısız olabilir.
Hassas İmalatı Kullanan Alan Montaj Prosedürleri
Teslim Alım Muayenesi ve Doğrulama Protokolleri
Radyo direği bölümleri montaj sahasına ulaştığında, teslim alan ekip, taşıma ve depolama sırasında imalat kalitesinin korunup korunmadığını doğrulamalıdır. Yetkili denetçiler, ana boyutları ölçer, korozyon veya mekanik hasar olup olmadığını kontrol eder ve tüm yüzeylerin temiz olduğunu ve doğru şekilde hazırlanmış olduğunu doğrular. Bölümler montaja kadar hasar görürse veya saha ekibi bunları uygun şekilde denetlemezse, bir radyo direği imalatçısının hassasiyeti hiçbir anlam ifade etmez. Modern montaj prosedürleri, teslim denetimlerinin belgelendirilmesini, her radyo direği bölümünün fotoğraf kayıtlarını ve hem imalatçının temsilcisi hem de saha inşaat müdürünün onayını gerektirir.
Sıralı Montaj ve Düşeylik Doğrulaması
Sahada montaj sırasında her radyo direği bölümü sırayla birleştirilir ve hizalamanın kabul edilebilir sınırlar içinde kalması için aralıklı olarak düşeylik kontrolü yapılır. Modern kule ekipleri, radyo direğinin iki düzlemde düşeyden sapmasını ölçmek için lazer teodolitler, dijital seviyeler ve düşeylik ağırlıkları kullanır. Hassas imalat sayesinde bağlantı noktalarının doğru şekilde hizalanması sağlanmış olduğundan, birden fazla radyo direği bölümünün birleştirilmesinden sonra oluşan birikim hatası genellikle yüksekliğin her yüz feet’i başına çeyrek inçten az kalır. Bu doğruluk düzeyi, imalatta bile en küçük boyutsal hataların ortaya çıkması durumunda mümkün olmazdı; çünkü bu hatalar montaj sırasında birikir ve yönetilemez hâle gelirdi.
SSS
Radyo direği imalatı için kabul edilebilir tolerans aralığı nedir?
Radyo direği imalatı için endüstri standartları, yirmi feet uzunluğuna kadar olan bölümlerde kritik boyutlar için artı veya eksi bir sekizinci inç ve daha az kritik özellikler için artı veya eksi bir çeyrek inç tolerans belirtir. Bu toleranslar, birden fazla bölümden monte edilen bir radyo direğinin dik ve hizalanmış kalmasını sağlamak için yeterince sıkıdır; ancak modern CNC ekipmanları ve yetkin imalat uygulamalarıyla gerçekleştirilebilir. İmalatçılar, premium uygulamalar veya özel radyo direği tasarımları için daha sıkı toleranslar elde edebilir; ancak daha sıkı spesifikasyonlarla maliyetler önemli ölçüde artar.
Yüksek hassasiyetli imalat, sahada yapılan işçilik maliyetlerini nasıl azaltır?
Bir radyo direği yüksek hassasiyetle imal edildiğinde, sahada montaj işlemi basit ve hızlı hale gelir; bu da minimum ayarlama veya düzeltme çalışması gerektirir. Sahadaki ekipler, bölümleri birbirine bağlayabilir, diklik kontrolü yapabilir ve hizalanmamış cıvata delikleriyle mücadele etmeden ya da zorlamalı bağlantılar kurmadan bir sonraki bölüme geçebilir. Bu verimlilik, doğrudan işçilik saatlerinde azalma, projenin daha hızlı tamamlanması ve toplam kurulum maliyetlerinde düşüşe yol açar. Buna karşılık düşük kaliteli imalat, ekiplerin bölümleri zorlayarak hizalamasını veya destek plakaları (shimming) ve yeniden işleme gibi yöntemlere başvurmasını gerektiren pahalı gecikmelere neden olur.
Yüksek hassasiyetli imalat, kötü saha koşullarını telafi edebilir mi?
Kesinlikle doğru imalat, birbirleriyle mükemmel şekilde uyumlu bölümler oluşturur; ancak radyo direğinin dik ve düz durup durmayacağı, sahada hazırlanan temel ve tabanın kalitesine de bağlıdır. Kesinlikle doğru imalat, radyo direğinin kendisinin hata kaynağı olmamasını sağlar; ancak bükülmüş bir temel ya da düzensiz bir taban, imalat kalitesi ne olursa olsun hizalama hatasına neden olur. Bu nedenle kesinlikle doğru imalat ile uygun saha hazırlığı birlikte çalışmalıdır; bunlardan yalnızca biri, mükemmel hizalamayı garanti etmek için yeterli değildir.