 EN


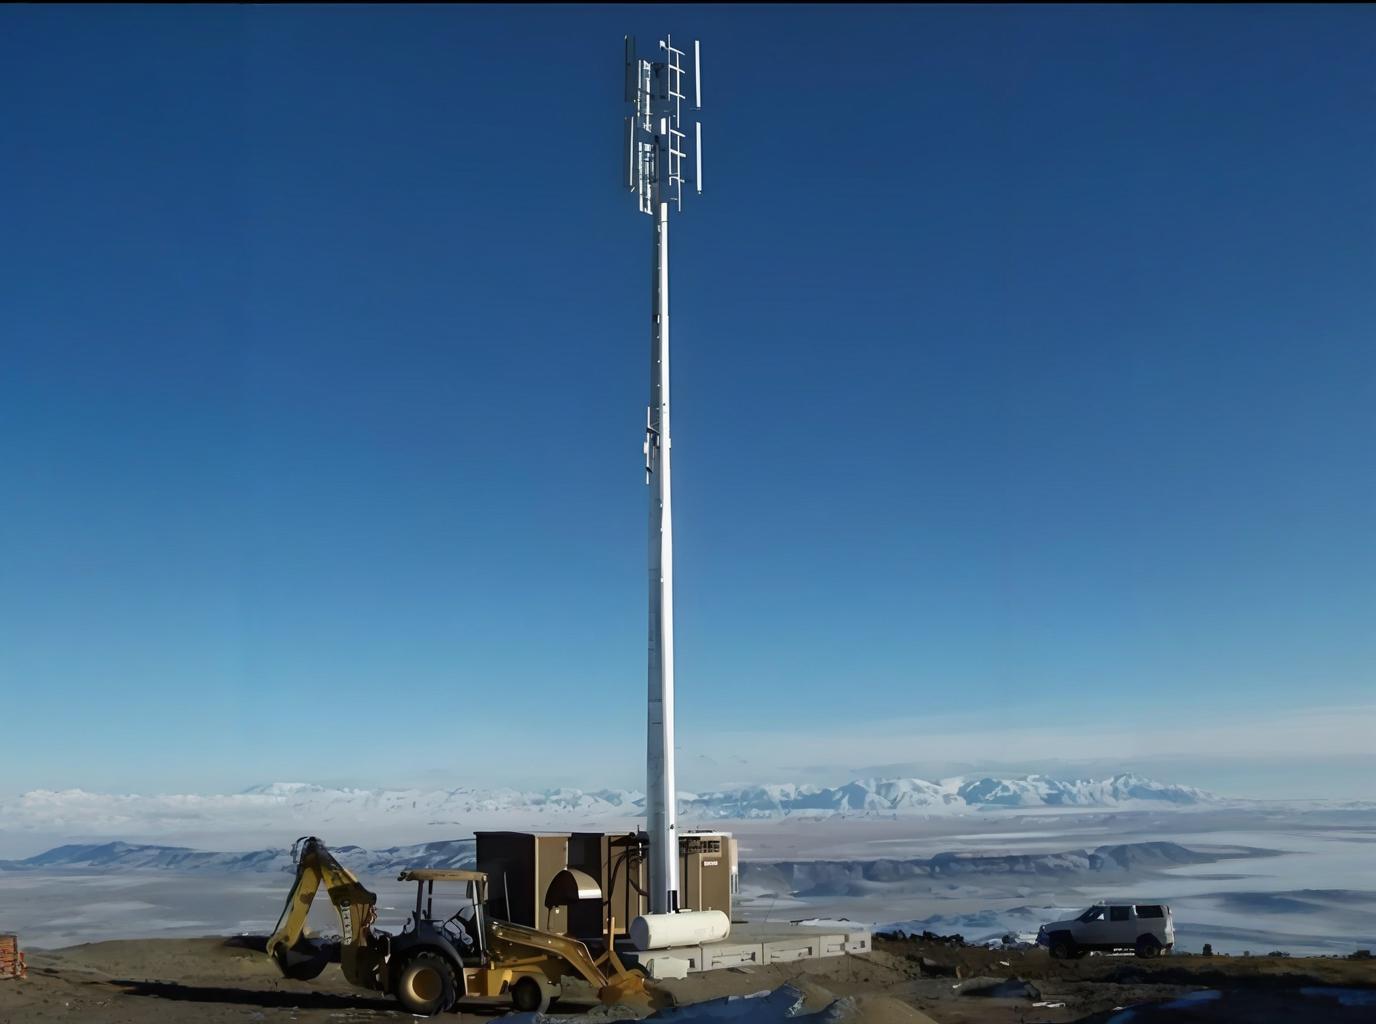
Структурната цялост на съвременната телекомуникационна инфраструктура зависи фундаментално от прецизното изработване на всеки компонент на радиомачтата. Когато радиомачтата не постига правилна подравненост по време на монтажа на място, последствията се отразяват върху цялата мрежова работа, качеството на предаването на сигнала и продължителността на експлоатацията на оборудването. Този факт е накарал телекомуникационната и радиовизионната индустрия да изисква изключително високи стандарти за изработка, които гарантират безпроблемна интеграция на всеки отделен участък от радиомачтата с всички останали компоненти. Разбирането как процесите на прецизна изработка осигуряват идеална подравненост започва с осъзнаването, че радиомачтата не се „издига“ просто така, а се сглобява внимателно от предварително изработени участъци, които трябва да се съчетават помежду си с минимални отклонения от допустимите толеранции.
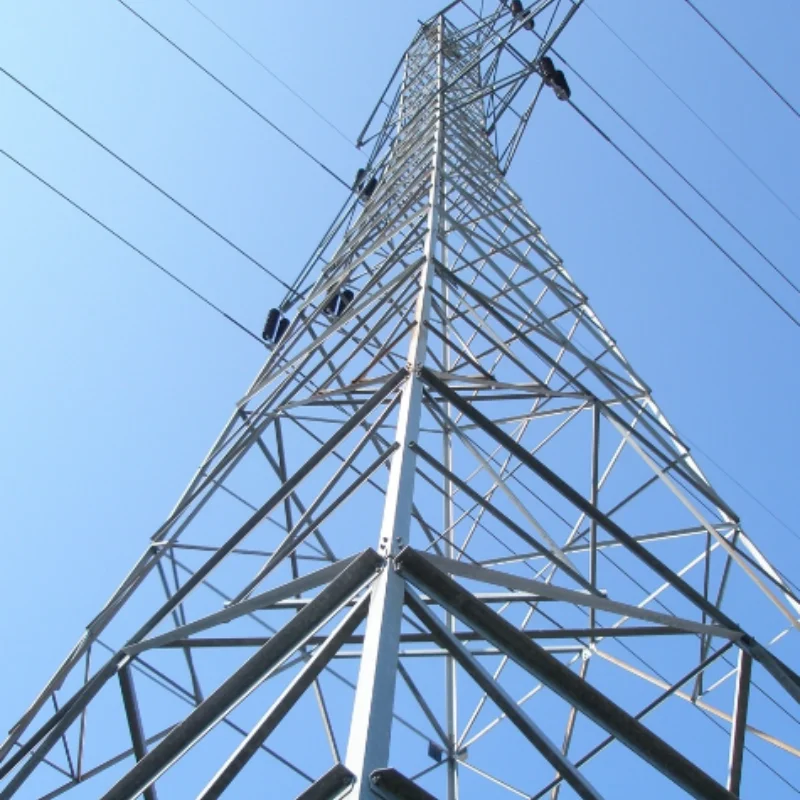
Точното изработване на радиомачта започва в завода, преди който и да е участък да стигне до мястото на инсталацията. Всеки участък от радиомачтата се произвежда според строги размерни спецификации, стандарти за материали и протоколи за подготвяне на повърхността. Процесът на изработване превръща суровата стомана или алуминий в готови участъци, които ще поддържат антени, предавателни линии и екологични натоварвания в продължение на десетилетия. Когато качеството на изработването е компрометирано, дори незначителни размерни грешки се натрупват във всеки точка на свързване, водейки до кумулативно несъвпадение, което става невъзможно за коригиране на място без скъпостоящи поправки или пълно преизработване.
Ролята на размерната точност при изработването на радиомачти
Контрол на допуските по време на производството на радиомачти
Производството на радиомачта изисква поддържане на допуски, измервани в части от милиметъра, по секции, които могат да имат дължина от няколко метра. Производителите използват оборудване с числов контрол (CNC), лазерни измервателни системи и прецизни режещи инструменти, за да гарантират, че всеки компонент на радиомачтата отговаря на строгите спецификации. Местата за свързване — независимо дали са фланци с болтове, заварени връзки или специализирани съединителни системи — трябва да са идеално подравнени, за да се осигури вертикално и правилно положение на радиомачтата. Когато производителят на радиомачти отстъпи от зададените допуски, дори с няколко милиметра, кумулативният ефект по няколко струпани секции може да доведе до забележим наклон или ъглово отклонение, което компрометира ориентацията на антената и разпространението на сигнала.
Свойства на материала и стандарти за праволинейност
Суровината, използвана за производството на радиомачта, директно влияе върху качеството на подравняването. Студените тръби, алуминиевите профили и композитните материали имат различни характеристики по отношение на праволинейност и могат да се деформират по време на рязане, заваряване или формоване. Производствените цехове за прецизно производство на секции за радиомачти прилагат процедури за разтоварване на напрежения, протоколи за термична обработка и операции за подравняване, за да се елиминира остатъчното напрежение в материала. Производителят на радиомачти трябва да удостовери, че всяка секция отговаря на стандартите за праволинейност преди изпращането ѝ на строителната площадка, за да се гарантира, че радиомачтата няма да потъне или да се премести неочаквано след монтажа.
Инженеринг на точките за свързване за безпроблемна сглобка на радиомачта
Конструиране на фланци и точност на болтовите отвори
Фланците за съединяване, които свързват отделните секции на радиомачтата, трябва да бъдат изработени с изключителна прецизност, тъй като те директно контролират начина, по който всяка секция на радиомачтата се подравнява спрямо следващата. Дупките за болтове трябва да бъдат пробити на точни разстояния от базовите точки, за да се гарантира, че когато работниците монтират една секция на радиомачтата към друга на място, централната ос на всяка секция остава коаксиална. Съвременните производствени цехове използват шаблони, фиксиращи приспособления за пробиване и оптични системи за верификация, за да гарантират, че всяка дупка за болт в съединението на радиомачтата съответства на проектната спецификация. Този ниво на прецизност при производството осигурява, че радиомачтата може да бъде сглобена на място без необходимост от принудително монтиране, корекция или компенсационни подложки, които биха компрометирали структурната ѝ производителност.
Стандарти за заваряване и подготовката на съединенията
За секции на радиомачти, които включват заварени съединения вместо болтови връзки, прецизното производство трябва да гарантира, че подготовката за заваряване, подготвителното съвместяване и изпълнението на заварките водят до геометрично перфектни съединения, свободни от деформации. Профилът на заварката, широчината на заваръчния шев и дълбочината на спояване трябва да са еднакви по целия периметър на секцията на радиомачтата, за да се предотвратят локализирани концентрации на напрежение или геометрични нередности. Производителите извършват ултразвуково тестване, рентгенова инспекция и проверка на размерите на заварените секции на радиомачти, за да потвърдят, че процесът на заваряване не е причинил никакво отклонение от номиналната централна ос. Радиомачта с неправилно заварени секции може да изглежда приемлива по време на първоначалната сглобка, но да се повреди при вятърно натоварване или термично циклиране поради неравномерно разпределени вътрешни напрежения.
Процедури за сглобяване на обекта, които използват прецизно производство
Протоколи за инспекция и верификация при получаване
Когато секциите на радиомачтата пристигнат на мястото за инсталация, екипът за приемане трябва да провери дали качеството на производството е запазено по време на транспортирането и съхранението. Квалифицирани инспектори измерват ключовите размери, проверяват за корозия или механични повреди и потвърждават, че всички повърхности са чисти и правилно подготвени. Точността на производителя на радиомачти не означава нищо, ако секциите са повредени преди сглобяването или ако екипът на строителната площадка не ги инспектира надлежно. Съвременните процедури за инсталация изискват документиране на инспекциите при приемане, фотографски записи за всяка секция на радиомачтата и одобрение от представителя на производителя и от ръководителя на строителството на площадката.
Последователно сглобяване и проверка на вертикалността
По време на монтажа на място отделните секции на радиомачтата се свързват последователно, като вертикалността се проверява през определени интервали, за да се потвърди, че подравняването остава в допустимите граници. Съвременните екипи за изграждане на кули използват лазерни теодолити, цифрови нива и отвеси, за да измерват отклонението на радиомачтата от вертикалата в двете равнини. Тъй като прецизното производство гарантира правилното подравняване на точките за свързване, натрупаният грешен резултат след сглобяването на множество секции на радиомачтата обикновено остава в рамките на една четвърт инч на всеки сто фута височина. Такова ниво на точност би било невъзможно, ако при производството бяха възникнали дори незначителни размерни грешки, които биха се натрупали и станали неуправляеми по време на монтажа.
Често задавани въпроси
Какъв е допустимият толерансен диапазон за производството на радиомачти?
Стандартите за производство на радиомачти обикновено предвиждат допуски от плюс или минус една осма инч за критичните размери и плюс или минус една четвърт инч за по-малко критичните характеристики при секции с дължина до двадесет фута. Тези допуски са достатъчно строги, за да се гарантира, че радиомачтата, съставена от множество секции, ще остане вертикална и подравнена, но са постижими с помощта на съвременни CNC машини и квалифицирани производствени практики. Производителите могат да постигнат по-строги допуски за премиум приложения или специални проекти на радиомачти, въпреки че разходите значително нарастват при по-строги изисквания.
Как прецизното производство намалява разходите за труд на строителната площадка?
Когато радиомачтата е изработена с висока точност, процесът на монтаж на място става прост и бърз и изисква минимална подстройка или коригираща работа. Екипите на място могат да свързват секциите, да проверяват вертикалността и да преминават към следващата секция, без да се борят с несъвпадащи отвори за болтове или принудителни връзки. Тази ефективност води директно до намаляване на работните часове, по-бършо завършване на проекта и по-ниски общи разходи за инсталация. При лошо качество на изработката, напротив, възникват скъпи забавяния, тъй като екипите трябва да принуждават секциите в правилно положение или да прибягват до използване на подложки и повторна обработка.
Може ли прецизната изработката да компенсира лошите условия на строителната площадка?
Докато прецизното изработване създава секции, които се подреждат идеално една спрямо друга, качеството на фундамента и подготовката на основата на място също определя дали радиомачтата ще бъде вертикална и права. Прецизното изработване гарантира, че самата радиомачта няма да внесе грешка, но изкривен фундамент или неравна основа ще предизвикат несъвпадение, независимо от качеството на изработването. Следователно прецизното изработване и правилната подготовка на обекта трябва да работят заедно; нито едното поотделно не е достатъчно, за да се гарантира перфектно подравняване.