 EN


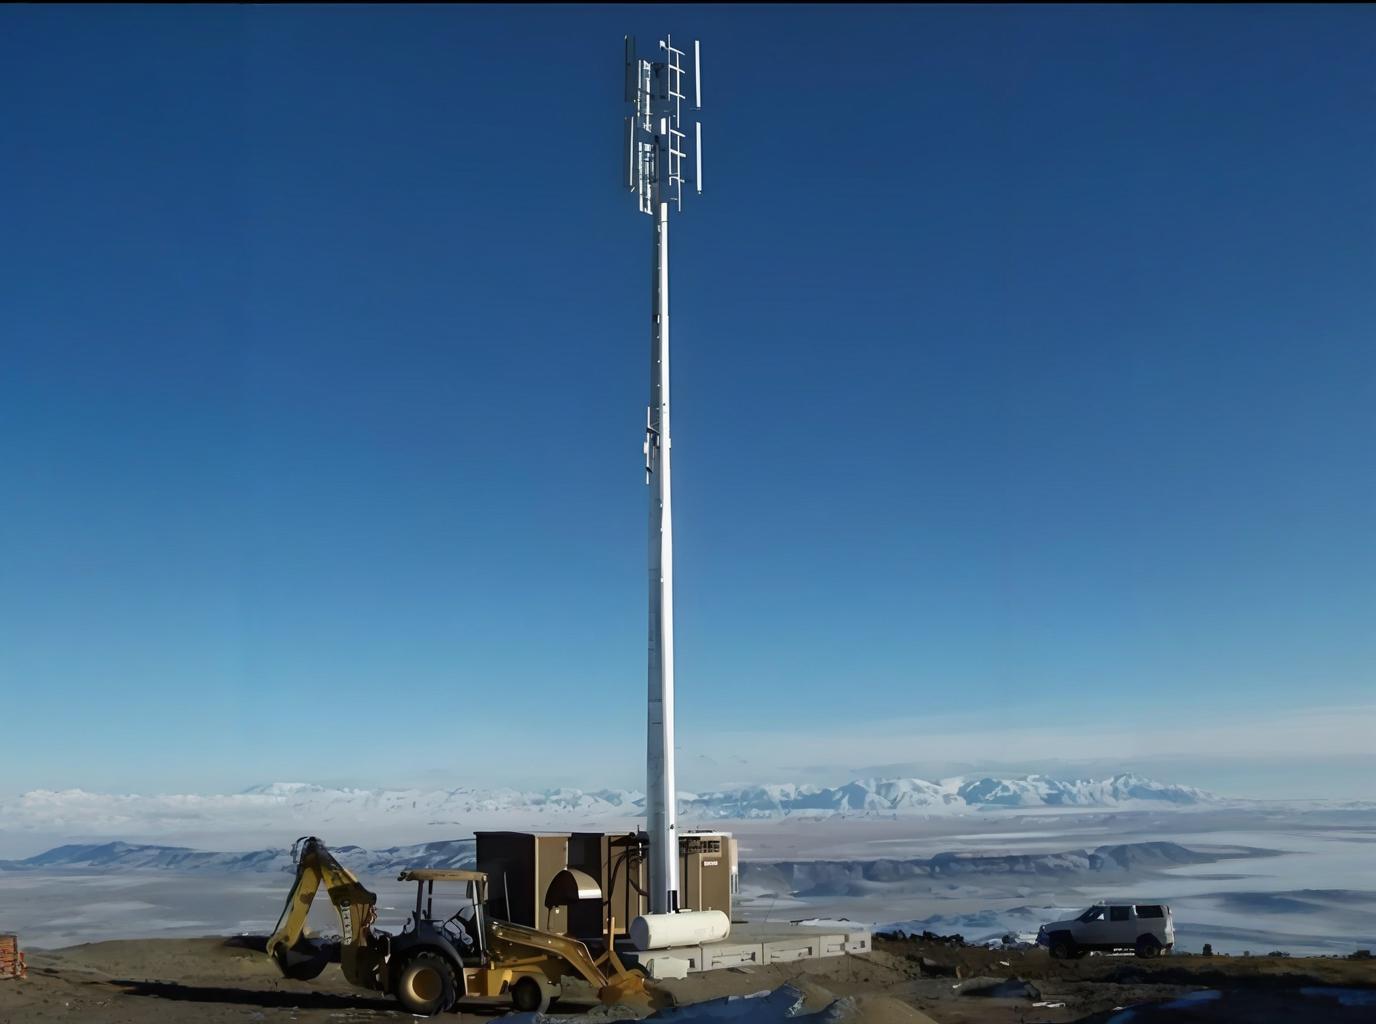
Die strukturele integriteit van moderne telekommunikasie-infrastruktuur hang fundamenteel af van die presiese vervaardiging van elke komponent van ’n radiomast. Wanneer ’n radiomast nie behoorlik uitgelyn word tydens op-site-montering nie, het die gevolge ’n wye impak op netwerkbedryf, seinoordragkwaliteit en toestellevensduur. Hierdie werklikheid het die telekommunikasie- en uitsaaaindustrieë gedryf om streng vervaardigingsstandaarde te vereis wat verseker dat elke radiomastafdeling naadloos met elke ander komponent integreer. Om te verstaan hoe presisievervaardigingsprosesse perfekte uitlyning skep, begin met die erkenning dat ’n radiomast nie bloot opgerig word nie; dit word versigtig saamgestel uit voorvervaardigde afdelings wat met minimale toleransie-afwyking moet pas.
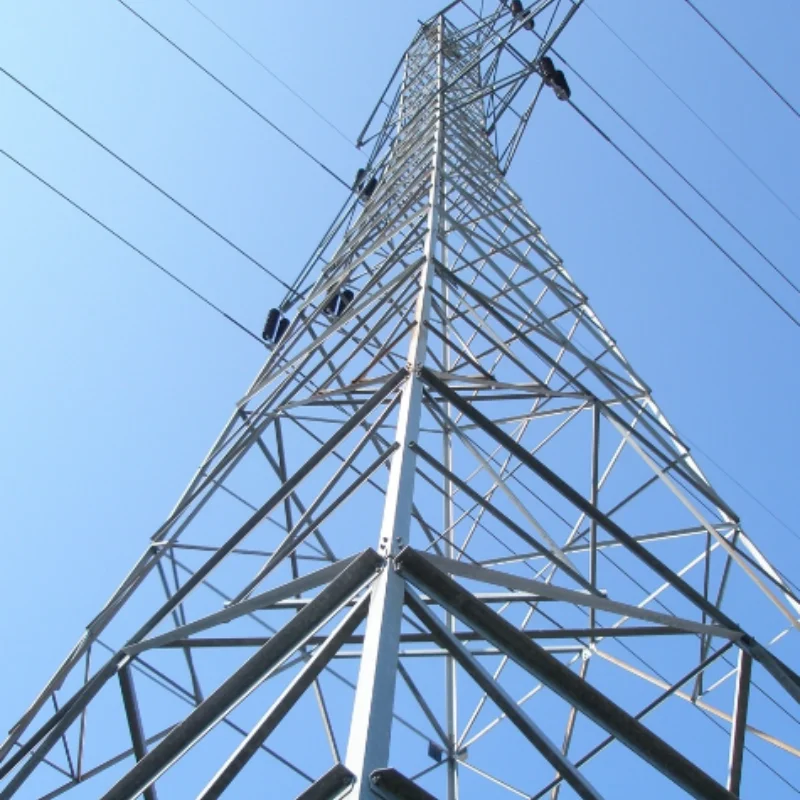
Presiese vervaardiging van 'n radio-mas begin in die fabriek voordat enige afdeling ooit die installasieplek bereik. Elke radio-mas-afdeling word vervaardig volgens streng dimensionele spesifikasies, materiaalstandaarde en oppervlakvoorbereidingsprotokolle. Die vervaardigingsproses verander roustaal of -aluminium in klaar-afdelings wat antennas, oordraglyne en omgewingsbelastinge vir dekades sal ondersteun. Wanneer vervaardigingskwaliteit gekompromitteer word, verskyn selfs klein dimensionele foute by elke verbindingspunt en versamel hulle op, wat 'n kumulatiewe miselyning skep wat onmoontlik is om ter plase te regstel sonder duur herstelwerk of volledige herbewerking.
Die Rol van Dimensionele Akkuraatheid in Radio-mas Vervaardiging
Toleransiebeheer Tydens Radio-mas Vervaardiging
Die vervaardiging van 'n radio-masjie vereis die handhawing van toleransies wat in breuke van 'n millimeter gemeet word oor afdelings wat verskeie meter in lengte kan strek. Vervaardigers gebruik rekenaar-numeriese-beheer (CNC)-toerusting, lasermetingsisteme en presisiesnygereedskap om te verseker dat elke komponent van die radio-masjie aan streng spesifikasies voldoen. Die verbindingspunte—of dit nou boutflanse, gelasde verbindinge of gespesialiseerde koppelingstelsels is—moet perfek uitly om te verseker dat die radio-masjie vertikaal en regop staan. Wanneer 'n radio-masjie-vervaardiger van die gespesifiseerde toleransies afwyk, selfs met net 'n paar millimeter, kan die kumulatiewe effek oor verskeie gestapelde afdelings 'n sigbare skuining of hoekafwyking veroorsaak wat die antenne-oriëntasie en seinverspreiding benadeel.
Materiaaleienskappe en Reguitheidsstandaarde
Die grondstof wat gebruik word om ’n radio-mast te vervaardig, beïnvloed direk die uitlyningkwaliteit. Staalpype, aluminiumprofieldele en saamgestelde materiale toon elk verskillende reguitheidskenmerke en kan tydens sny-, las- of vormprosesse vervorm. Presisie-vaardighede wat radio-mastdele vervaardig, voer spanningverligtingsprosedures, hittebehandelingsprotokolle en reguitmaakoperasies uit om residuële materiaalspanning te verwyder. ’n Radio-mastvervaardiger moet sertifiseer dat elke deel aan reguitheidsstandaarde voldoen voordat dit na die werf gestuur word, om te verseker dat die radio-mast nie onverwags sal sak of skuif nadat dit geïnstalleer is nie.
Verbindingspunt-ingenieurswese vir naadlose radio-mastmonteer
Flensontwerp en boutgatakkuraatheid
Die verbindingsflense wat radio-mastseksies aan mekaar verbind, moet met buitengewone presisie vervaardig word omdat hulle direk beheer hoe elke radio-mastsegment by die volgende uitly. Boutgatte moet teen presiese afstande vanaf verwysingspunte geboor word om te verseker dat, wanneer werkers een radio-mastseksie op die werf aan ’n ander verbind, die middellyn van elke seksie koaksiaal bly. Moderne vervaardigingswerke gebruik sjablone, boorbevestigings en optiese verifikasiesisteme om te waarborg dat elke boutgat in ’n radio-mastverbinding ooreenstem met die ontwerpspesifikasie. Hierdie vlak van presisie in vervaardiging verseker dat ’n radio-mast op die werf opgesit kan word sonder dat kragtoepassing, aanpassing of korrektiewe skimming benodig word wat die strukturele prestasie sou kompromitteer.
Lassings- en verbindingvoorbereidingsstandaarde
Vir radio mas-aftakse wat lasverbindings eerder as skroefverbindings insluit, moet presisie-vasmaak verseker dat die voorbereiding van die las, die pasvorm en die uitvoering van die las verbindings produseer wat geometries perfek is en vry is van vervorming. Die lasprofiel, kornwydte en diepte van smelt moet konstant wees oor die hele omtrek van ’n radio mas-afstak om plaaslike spanningkonsentrasies of geometriese onreëlmatighede te voorkom. Vervaardigers voer ultraklanktoetsing, Röntgentoetsing en dimensionele bevestiging op gelasde radio mas-aftakse uit om te bevestig dat die lasproses nie enige afwyking van die nominaal middellyn ingevoer het nie. ’n Radio mas met onbehoorlik gelasde afdelings kan aanvanklik aanvaarbaar lyk tydens eerste samestelling maar onder windbelasting of termiese siklusse faal omdat interne spanninge ongelyk versprei is.
Werf-samestelprosedures wat op presisie-vasmaak staatmaak
Ontvangstinspeksie- en bevestigingsprotokolle
Wanneer radio-mast-afdelings by die installasieplek aankom, moet die ontvangende span verifieer dat die vervaardigingskwaliteit tydens vervoer en berging behou is. Kwalifiseerde inspekteurs meet sleutelafmetings, kyk vir korrosie of meganiese besering, en verifieer dat alle oppervlaktes skoon en behoorlik voorberei is. Die presisie van ’n radio-mast-vervaardiger beteken niks as afdelings voor montage beskadig word of as die werfspan nie hulle behoorlik inspekteer nie. Moderne installasieprosedures vereis dokumentasie van ontvangsinspeksies, fotografiese rekords van elke radio-mast-afdeling, en ondertekening deur sowel die vervaardiger se verteenwoordiger as die werfkonstruksiebestuurder.
Opeenvolgende Montage en Loodregheidverifikasie
Tydens die op-site-montering word elke radio-mast-afdeling volgordegewys verbind, met loodregte-verifikasie wat op afstande plaasvind om te bevestig dat die uitlyning binne aanvaarbare grense bly. Moderne toringspanne gebruik laser-theodoliete, digitale vlakmeters en loodlyne om die radio-mast se afwyking van die vertikale in beide vlakke te meet. Aangesien presiese vervaardiging verseker het dat verbindingspunte korrek uitlyn, bly die kumulatiewe fout na die montering van verskeie radio-mast-afdelings gewoonlik binne een-kwartaal-duim per honderd voet hoogte. Hierdie vlak van akkuraatheid sou onmoontlik wees as vervaardiging selfs klein dimensie-foute ingevoer het, wat sou saamvoeg en tydens montering onbestuurbaar sou word.
VEE
Watter toleransie-bereik is aanvaarbaar vir radio-mast-vervaardiging?
Bedryfsstandaarde vir die vervaardiging van radio-maste spesifiseer gewoonlik toleransies van plus of minus een-agtste duim vir kritieke afmetings en plus of minus een-kwartaal duim vir minder kritieke kenmerke op afdelings tot twintig voet in lengte. Hierdie toleransies is nou genoeg om te verseker dat 'n radio-mas wat uit verskeie afdelings saamgestel is, plomp en uitgelyn bly, maar bereikbaar met moderne CNC-toerusting en vaardige vervaardigingspraktyke. Vervaardigers kan nouer toleransies bereik vir premie-toepassings of spesiale radio-masontwerpe, alhoewel koste beduidend styg met nouer spesifikasies.
Hoe verminder presisie-vervaardiging terrein-arbeidskoste?
Wanneer ’n radio-mast met hoë presisie vervaardig is, word die opstelproses op die werf eenvoudig en vinnig, met minimale aanpassing of korrektiewe werk. Werfspanne kan afdelings verbind, loodregtheid bevestig en na die volgende afdeling beweeg sonder om met miselyne boutgate of gedwonge verbindings te worstel. Hierdie doeltreffendheid vertaal direk na verminderde arbeidsure, vinniger projekvoltooiing en laer algehele installasiekoste. Swak vervaardigingskwaliteit skep, in teenstelling daarmee, duur verskuiwings terwyl spanne afdelings moet dwing om in lyn te kom of na skimmelstukke en herwerk moet gryp.
Kan presisie-vervaardiging swak werfomstandighede kompenseer?
Alhoewel presisie-vasstelling afdelings skep wat perfek met mekaar uitly, bepaal die gehalte van die fondasie en basisvoorbereiding op die werf ook of ’n radiomast regop en reguit sal staan. Presisie-vasstelling verseker dat die radiomast self geen fout inbreng nie, maar ’n verwronge fondasie of ongelyke basis sal misuitlyning veroorsaak, ongeag die gehalte van die vasstelling. Daarom moet presisie-vasstelling en behoorlike werfvoorbereiding saamwerk; nie een alleen is voldoende om perfekte uitlyning te waarborg nie.