 EN


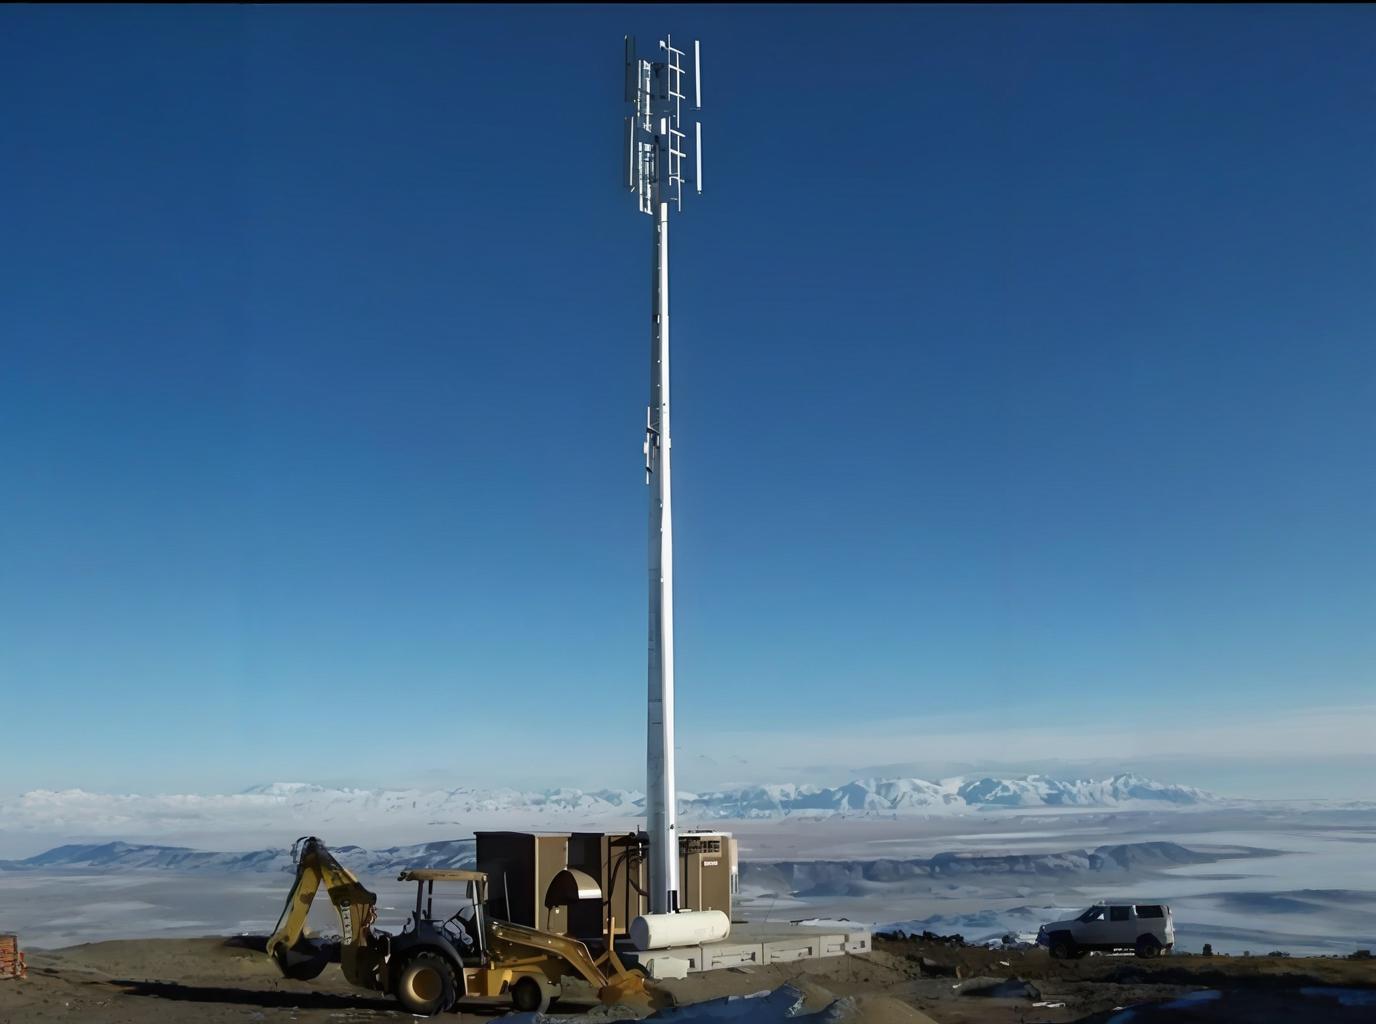
De structurele integriteit van moderne telecommunicatieinfrastructuur hangt fundamenteel af van de nauwkeurige fabricage van elk onderdeel van een radiomast. Wanneer een radiomast tijdens de montage op locatie niet correct uitgelijnd wordt, hebben de gevolgen weerslag op netwerkoperaties, signaaltransmissiekwaliteit en levensduur van apparatuur. Deze realiteit heeft de telecommunicatie- en omroepsector ertoe aangezet om uiterst strenge fabricagenormen te eisen, zodat elke sectie van een radiomast naadloos integreert met alle andere componenten. Om te begrijpen hoe precisiefabricageprocessen perfecte uitlijning bewerkstelligen, moet men inzien dat een radiomast niet eenvoudigweg wordt opgericht, maar zorgvuldig wordt samengesteld uit geprefabriceerde secties die met minimale tolerantieafwijking op elkaar moeten passen.
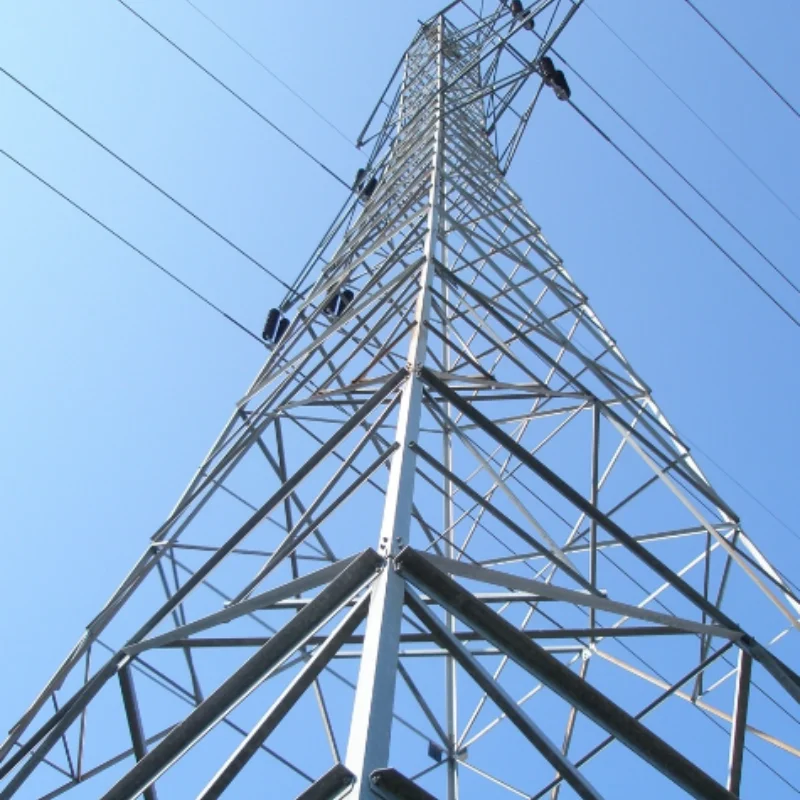
De nauwkeurige fabricage van een radiomast begint in de fabriek, nog voordat enig onderdeel de installatieplaats bereikt. Elk segment van de radiomast wordt vervaardigd volgens strikte afmetingspecificaties, materiaalnormen en protocollen voor oppervlaktevoorbereiding. Het fabricageproces transformeert ruw staal of aluminium in afgewerkte secties die gedurende decennia antennes, transmissielijnen en omgevingsbelastingen zullen ondersteunen. Wanneer de fabricagekwaliteit wordt aangetast, versterken zelfs geringe afmetingsfouten zich bij elk verbindingspunt, wat leidt tot cumulatieve uitlijningsfouten die ter plaatse niet meer te corrigeren zijn zonder kostbare herstelmaatregelen of volledige herfabricage.
De rol van afmetingsnauwkeurigheid bij de fabricage van radiomasten
Tolerantiebeheer tijdens de fabricage van radiomasten
De fabricage van een radiomast vereist het handhaven van toleranties die worden uitgedrukt in fracties van een millimeter over secties die meerdere meters lang kunnen zijn. Fabrikanten maken gebruik van computergestuurde numerieke besturing (CNC), lasersystemen voor meting en precisie-snijgereedschap om te garanderen dat elk onderdeel van de radiomast voldoet aan strenge specificaties. De verbindingspunten—of dit nu boutflensen, gelaste verbindingen of gespecialiseerde koppelingssystemen zijn—moeten perfect uitgelijnd zijn om te waarborgen dat de radiomast loodrecht en zuiver staat. Wanneer een radiomastfabrikant zelfs maar enkele millimeters afwijkt van de opgegeven toleranties, kan het cumulatieve effect over meerdere gestapelde secties zichtbare kanteling of hoekafwijking veroorzaken, wat de antenne-uitlijning en signaalverspreiding in gevaar brengt.
Materiaaleigenschappen en rechtheidsnormen
De grondstof die wordt gebruikt voor de fabricage van een radiomast beïnvloedt rechtstreeks de uitlijnkwaliteit. Stalen buizen, aluminiumprofielen en composietmaterialen vertonen elk verschillende rechtheidseigenschappen en kunnen vervormen tijdens snij-, las- of vormprocessen. Precisiefabricagebedrijven die radiomastsecties produceren, passen spanningsverlagingsprocedures, warmtebehandelingsprotocollen en rechtmakingsoperaties toe om resterende materiaalspanning te elimineren. Een radiomastfabrikant moet certificeren dat elke sectie voldoet aan de rechtheidsnormen voordat deze naar de bouwplaats wordt verzonden, zodat gewaarborgd is dat de radiomast na installatie niet onverwachts zal zakken of verschuiven.
Constructie van aansluitpunten voor naadloze montage van radiomasten
Flensontwerp en nauwkeurigheid van boutgaten
De verbindingsflensen die radiomastsegmenten met elkaar verbinden, moeten met uitzonderlijke precisie worden vervaardigd, omdat zij direct bepalen hoe elk radiomastsegment zich uitlijnt met het volgende. De boutgaten moeten op exacte afstanden van de referentiepunten worden geboord, zodat de aslijn van elk segment coaxiaal blijft wanneer monteurs op locatie één radiomastsegment met een ander verbinden. Moderne fabricagebedrijven gebruiken sjablonen, boorvorzieningen en optische controle-systemen om te garanderen dat elk boutgat in een radiomastverbinding overeenkomt met de ontwerpspecificatie. Deze precisie bij de fabricage zorgt ervoor dat een radiomast ter plaatse kan worden gemonteerd zonder dat krachtmontage, aanpassing of correctief shimming nodig is — wat anders de structurele prestaties zou aantasten.
Lass- en verbindingvoorbreidingsnormen
Voor radiomastsecties met gelaste verbindingen in plaats van geschroefde verbindingen moet precisiefabricage garanderen dat de lasvoorbereiding, het inpassen en de uitvoering verbindingen opleveren die geometrisch perfect zijn en vrij van vervorming. Het lasprofiel, de naadbreedte en de smeltediepte moeten over de gehele omtrek van een radiomastsectie consistent zijn om lokale spanningsconcentraties of geometrische onregelmatigheden te voorkomen. Fabrikanten voeren ultrasoon onderzoek, röntgeninspectie en dimensionele verificatie uit op gelaste radiomastsecties om te bevestigen dat het lasproces geen afwijkingen van de nominale middenlijn heeft veroorzaakt. Een radiomast met onjuist gelaste secties kan tijdens de eerste montage acceptabel lijken, maar onder windbelasting of thermische cycli toch bezwijken doordat de interne spanningen ongelijkmatig zijn verdeeld.
Montageprocedures op locatie die profiteren van precisiefabricage
Inspectie- en verificatieprotocollen bij ontvangst
Wanneer de secties van een radiomast op de installatieplaats aankomen, moet het ontvangende team verifiëren dat de fabricagekwaliteit tijdens transport en opslag is behouden. Gekwalificeerde inspecteurs meten belangrijke afmetingen, controleren op corrosie of mechanische schade en verifiëren dat alle oppervlakken schoon zijn en correct zijn voorbereid. De precisie van een radiomastfabricant betekent niets als secties beschadigd raken vóór montage of als het site-team ze niet adequaat inspecteert. Moderne installatieprocedures vereisen documentatie van ontvangstinspecties, fotografische registratie van elke radiomastsectie en ondertekening door zowel de vertegenwoordiger van de fabricant als de bouwmanager ter plaatse.
Stapsgewijze montage en loodrechtheidscontrole
Tijdens de montage op locatie wordt elk gedeelte van de radiomast achtereenvolgens verbonden; regelmatig wordt een loodlijncontrole uitgevoerd om te verifiëren dat de uitlijning binnen de toegestane grenzen blijft. Moderne mastmontageteams gebruiken lasertheodolieten, digitale niveaus en loodlijnapparaten om de afwijking van de radiomast ten opzichte van de verticale as in beide vlakken te meten. Omdat de precisiefabricage ervoor heeft gezorgd dat de aansluitpunten correct op elkaar aansluiten, blijft de cumulatieve fout na montage van meerdere radiomastgedeelten doorgaans binnen een kwart inch per honderd voet hoogte. Dit nauwkeurigheidsniveau zou onhaalbaar zijn geweest indien de fabricage zelfs minimale afmetingsfouten had geïntroduceerd, die zich tijdens de montage zouden versterken en onbeheersbaar zouden worden.
Veelgestelde vragen
Welk tolerantiebereik is aanvaardbaar voor de fabricage van radiomasten?
Industriestandaarden voor de fabricage van radiomasten geven doorgaans toleranties aan van plus of min een achtste inch voor kritieke afmetingen en plus of min een kwart inch voor minder kritieke kenmerken bij secties tot twintig voet lengte. Deze toleranties zijn strak genoeg om te garanderen dat een radiomast, samengesteld uit meerdere secties, loodrecht en uitgelijnd blijft, maar realistisch haalbaar met moderne CNC-apparatuur en vakbekwame fabricagepraktijken. Fabrikanten kunnen strengere toleranties bereiken voor premiumtoepassingen of speciale radiomastontwerpen, hoewel de kosten sterk stijgen bij strengere specificaties.
Hoe vermindert precisiefabricage de arbeidskosten op locatie?
Wanneer een radiomast met hoge precisie is vervaardigd, wordt het montageproces op locatie eenvoudig en snel, met minimale aanpassing of correctiewerkzaamheden. Montageploegen op locatie kunnen secties verbinden, de verticale uitlijning controleren en direct doorgaan naar de volgende sectie, zonder worstelen met misuitgelijnde boutgaten of geforceerde verbindingen. Deze efficiëntie leidt rechtstreeks tot minder arbeidsuren, snellere projectvoltooiing en lagere totale installatiekosten. Slechte fabricagekwaliteit daarentegen veroorzaakt kostbare vertragingen, omdat ploegen secties dwingen in uitlijning te brengen of moeten terugvallen op onderlegplaten en herwerkzaamheden.
Kan precieze fabricage slechte locatieomstandigheden compenseren?
Hoewel precisiebewerking secties oplevert die perfect op elkaar aansluiten, bepaalt ook de kwaliteit van de fundering en de voorbereiding van de ondergrond ter plaatse of een radiomast loodrecht en recht blijft staan. Precisiebewerking zorgt ervoor dat de radiomast zelf geen fouten introduceert, maar een verdraaide fundering of een ongelijke ondergrond veroorzaakt misuitlijning, ongeacht de kwaliteit van de bewerking. Daarom moeten precisiebewerking en juiste plaatselijke voorbereiding hand in hand gaan; geen van beide is op zich voldoende om perfecte uitlijning te garanderen.