 EN


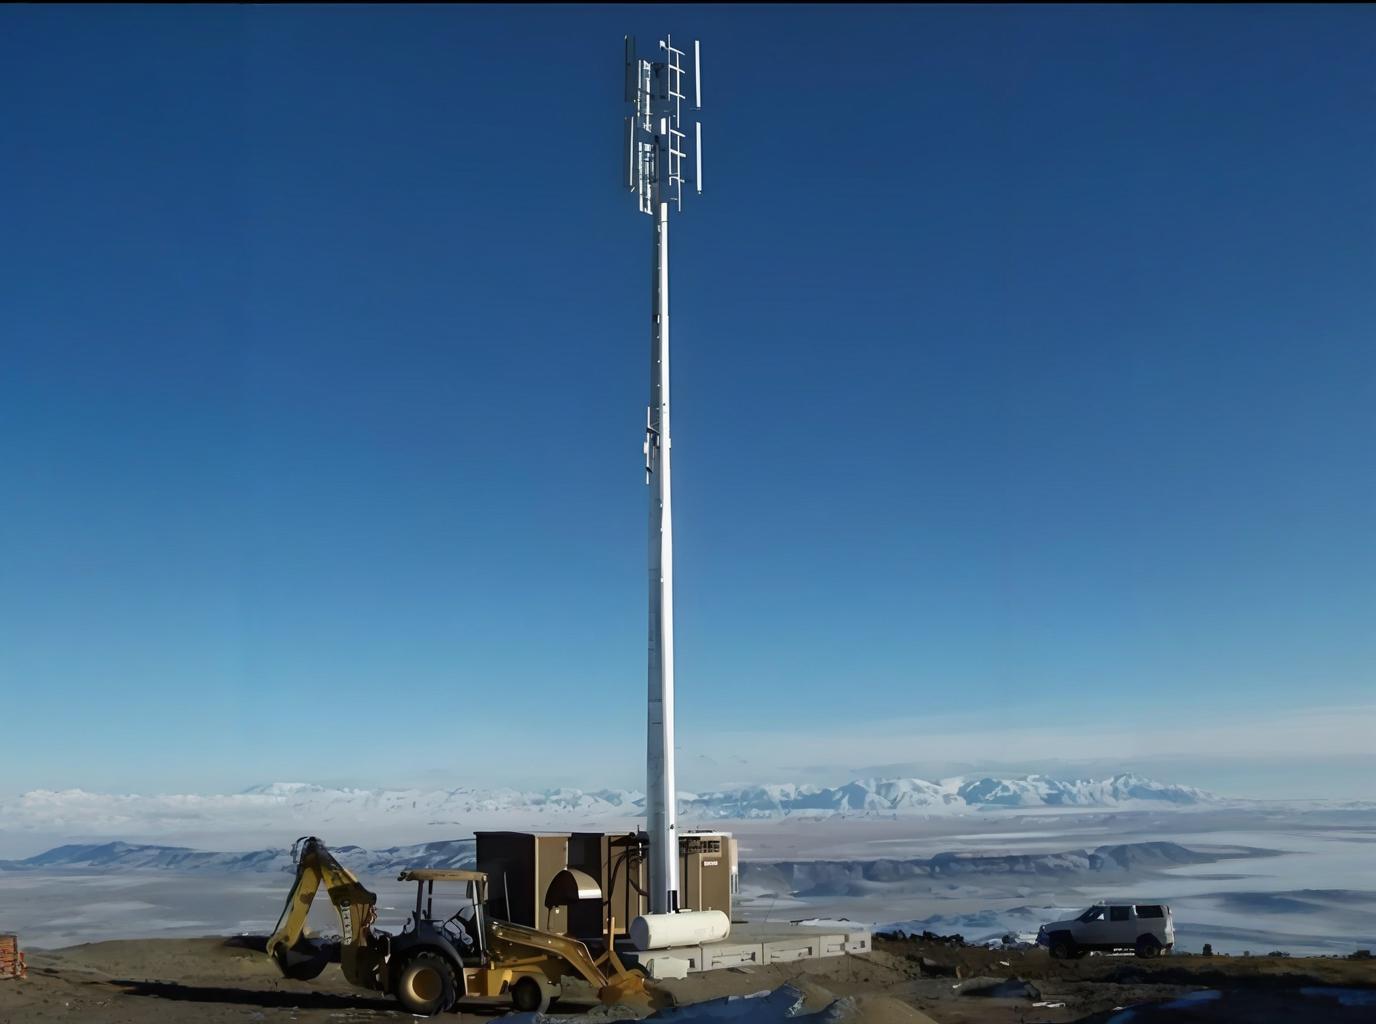
Keteguhan struktur infrastruktur telekomunikasi moden bergantung secara asas kepada pembuatan komponen menara radio yang tepat. Apabila menara radio gagal mencapai pelarasan yang betul semasa pemasangan di tapak, kesannya menyebar luas ke atas operasi rangkaian, kualiti penghantaran isyarat, dan jangka hayat peralatan. Realiti ini telah mendorong industri telekomunikasi dan penyiaran untuk menuntut piawaian pembuatan yang ketat bagi memastikan setiap bahagian menara radio dapat disepadukan dengan lancar bersama komponen lain. Memahami bagaimana proses pembuatan yang tepat menghasilkan pelarasan sempurna bermula dengan menyedari bahawa menara radio bukan sekadar didirikan; sebaliknya, ia dipasang secara teliti daripada bahagian-bahagian yang telah dibuat terlebih dahulu, yang mesti muat rapat antara satu sama lain dengan sisihan toleransi yang minimum.
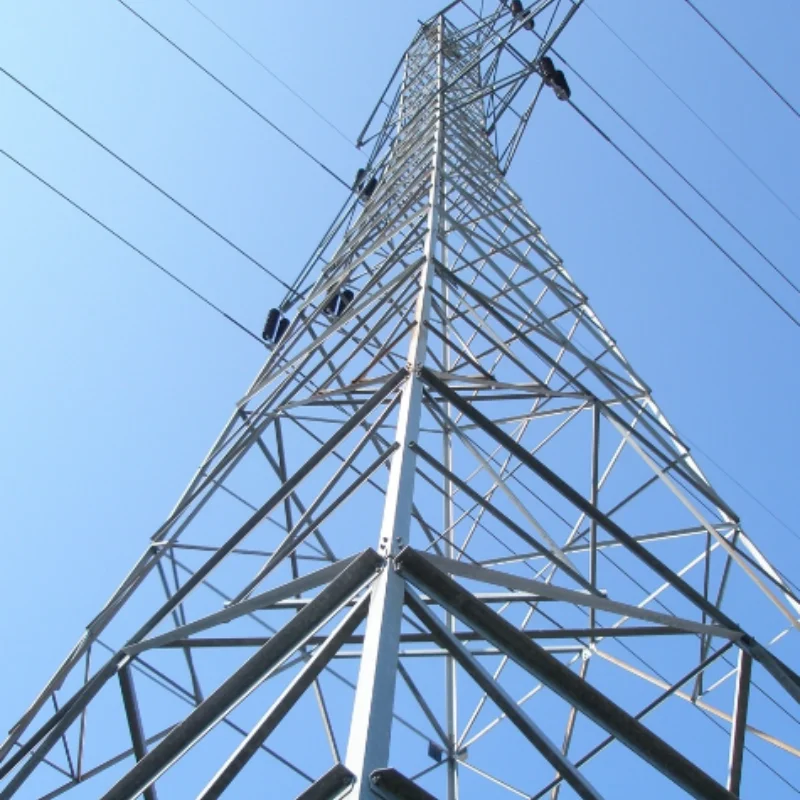
Pembuatan telak menara radio bermula di kilang sebelum mana-mana bahagian sampai ke tapak pemasangan. Setiap segmen menara radio dihasilkan mengikut spesifikasi dimensi yang ketat, piawaian bahan, dan protokol persiapan permukaan. Proses pembuatan ini menukarkan keluli atau aluminium mentah kepada bahagian siap yang akan menyokong antena, talian penghantaran, dan beban persekitaran selama beberapa dekad. Apabila kualiti pembuatan terjejas, walaupun ralat dimensi kecil akan bertambah pada setiap titik sambungan, menyebabkan ketidakselarasan kumulatif yang tidak dapat diperbaiki di tapak tanpa tindakan pemulihan mahal atau pembuatan semula sepenuhnya.
Peranan Ketepatan Dimensi dalam Pembuatan Menara Radio
Kawalan Toleransi Semasa Pembuatan Menara Radio
Pembuatan tiang radio memerlukan pengekalan toleransi yang diukur dalam pecahan milimeter merentasi bahagian-bahagian yang mungkin meliputi beberapa meter panjangnya. Pengilang menggunakan peralatan kawalan berangka komputer (CNC), sistem pengukuran laser, dan alat pemotong tepat untuk memastikan setiap komponen tiang radio memenuhi spesifikasi yang ketat. Titik sambungan—sama ada flens yang diketili, sambungan kimpalan, atau sistem penghubung khas—mesti sejajar secara sempurna bagi memastikan tiang radio berdiri tegak dan lurus. Apabila pengilang tiang radio menyimpang daripada toleransi yang ditetapkan, walaupun hanya beberapa milimeter, kesan kumulatif merentasi beberapa bahagian yang ditindih boleh menghasilkan sengetan atau pesongan sudut yang kelihatan, yang seterusnya menjejaskan orientasi antena dan penyebaran isyarat.
Sifat Bahan dan Piawaian Kelurusan
Bahan mentah yang digunakan untuk membuat tiang radio secara langsung mempengaruhi kualiti pelarasan. Tiub keluli, bahagian aluminium, dan bahan komposit masing-masing menunjukkan ciri-ciri kelurusan yang berbeza dan boleh melengkung semasa proses pemotongan, pengimpalan, atau pembentukan. Bengkel fabrikasi tepat yang menghasilkan bahagian tiang radio melaksanakan prosedur pelepasan tekanan, protokol rawatan haba, dan operasi pelurusan untuk menghilangkan tekanan sisa dalam bahan. Seorang pembuat tiang radio mesti mensijilkan bahawa setiap bahagian memenuhi piawaian kelurusan sebelum dihantar ke tapak, memastikan tiang radio tidak akan turun atau berubah kedudukan secara tidak dijangka selepas pemasangan.
Kejuruteraan Titik Sambungan untuk Pemasangan Tiang Radio yang Licin
Reka Bentuk Flens dan Ketepatan Lubang Bolt
Flens sambungan yang menghubungkan bahagian-bahagian tiang radio mesti dibuat dengan ketepatan luar biasa kerana ia secara langsung mengawal bagaimana setiap segmen tiang radio selaras dengan segmen berikutnya. Lubang bolt mesti dibor pada jarak tepat dari titik rujukan, memastikan bahawa apabila pekerja menyambung satu bahagian tiang radio kepada bahagian lain di tapak, garis tengah setiap bahagian kekal sepaksi. Bengkel pembuatan moden menggunakan templat, kelengkapan bor, dan sistem pengesahan optik untuk menjamin setiap lubang bolt dalam sambungan tiang radio sepadan dengan spesifikasi rekabentuk. Tahap ketepatan ini dalam pembuatan memastikan tiang radio boleh dipasang di tapak tanpa memerlukan pemasangan paksa, pelarasan, atau penyesuaian dengan shim pembetulan yang akan menjejaskan prestasi struktur.
Standard Pengimpalan dan Penyediaan Sambungan
Bagi bahagian tiang radio yang menggunakan sambungan kimpalan berbanding sambungan bolt, pembuatan tepat mesti memastikan persiapan kimpalan, pelarasan (fit-up), dan pelaksanaan menghasilkan sambungan yang sempurna dari segi geometri dan bebas daripada distorsi. Profil kimpalan, lebar benang kimpalan (bead width), dan kedalaman pelarutan (depth of fusion) mesti konsisten di seluruh lilitan bahagian tiang radio untuk mengelakkan tumpuan tegasan setempat atau ketidakrataan geometri. Pengilang menjalankan ujian ultrasonik, pemeriksaan sinar-X, dan pengesahan dimensi ke atas bahagian tiang radio yang dikimpal bagi memastikan proses kimpalan tidak menyebabkan sebarang penyimpangan daripada garis tengah nominal. Tiang radio dengan bahagian yang dikimpal secara tidak betul mungkin kelihatan diterima semasa pemasangan awal tetapi gagal di bawah beban angin atau kitaran haba kerana tegasan dalaman diedarkan secara tidak sekata.
Prosedur Pemasangan Di Tapak Yang Memanfaatkan Pembuatan Tepat
Protokol Pemeriksaan Dan Pengesahan Semasa Penerimaan
Apabila bahagian tiang radio tiba di tapak pemasangan, pasukan penerima mesti mengesahkan bahawa kualiti pembuatan telah dikekalkan semasa pengangkutan dan penyimpanan. Pemeriksa yang layak mengukur dimensi utama, memeriksa kewujudan kakisan atau kerosakan mekanikal, serta mengesahkan bahawa semua permukaan bersih dan disediakan dengan betul. Ketepatan pembuat tiang radio menjadi tidak bermakna jika bahagian-bahagian tersebut rosak sebelum pemasangan atau jika pasukan tapak gagal memeriksanya secara tepat. Prosedur pemasangan moden menghendaki dokumentasi pemeriksaan masa penerimaan, rakaman fotograf setiap bahagian tiang radio, dan pengesahan tandatangan oleh wakil pembuat serta pengurus pembinaan tapak.
Pemasangan Berurutan dan Pengesahan Kelurusan
Semasa pemasangan di tapak, setiap bahagian tiang radio disambung secara berurutan, dengan pengesahan kelurusan dilakukan pada sela-sela tertentu untuk memastikan penyelarasan kekal dalam had yang boleh diterima. Pasukan menara moden menggunakan teodolit laser, aras digital, dan bandul plumb untuk mengukur sisihan tiang radio daripada kedudukan tegak dalam kedua-dua satah. Memandangkan pembuatan tepat telah memastikan titik sambungan sejajar dengan betul, ralat kumulatif selepas memasang beberapa bahagian tiang radio biasanya kekal dalam julat satu perempat inci setiap seratus kaki ketinggian. Tahap ketepatan ini tidak akan mungkin dicapai sekiranya proses pembuatan memperkenalkan sebarang ralat dimensi—walaupun yang kecil—kerana ralat tersebut akan bertambah dan menjadi tidak terkawal semasa pemasangan.
Soalan Lazim
Apakah julat toleransi yang boleh diterima bagi pembuatan tiang radio?
Piawaian industri untuk pembuatan tiang radio biasanya menetapkan toleransi sebanyak tambah atau tolak satu per lapan inci bagi dimensi kritikal dan tambah atau tolak satu per empat inci bagi ciri-ciri kurang kritikal pada bahagian sehingga dua puluh kaki panjangnya. Toleransi ini cukup ketat untuk memastikan tiang radio yang dipasang daripada pelbagai bahagian kekal tegak dan selari, tetapi masih boleh dicapai dengan menggunakan peralatan CNC moden dan amalan pembuatan yang mahir. Pengilang boleh mencapai toleransi yang lebih ketat untuk aplikasi premium atau reka bentuk tiang radio khas, walaupun kos meningkat secara ketara dengan spesifikasi yang lebih ketat.
Bagaimana pembuatan tepat mengurangkan kos buruh di tapak?
Apabila tiang radio dibuat dengan ketepatan tinggi, proses pemasangan di tapak menjadi mudah dan pantas, dengan sedikit sahaja penyesuaian atau kerja pembetulan yang diperlukan. Pasukan di tapak boleh menyambung bahagian-bahagian, mengesahkan kelurusan, dan berpindah ke bahagian seterusnya tanpa menghadapi masalah lubang bolt yang tidak selari atau sambungan paksa. Kecekapan ini secara langsung mengurangkan jam buruh, mempercepatkan penyelesaian projek, dan menurunkan kos pemasangan keseluruhan. Sebaliknya, kualiti pembuatan yang lemah mencipta kelengahan mahal kerana pasukan terpaksa memaksakan bahagian supaya selari atau menggunakan shim dan kerja semula.
Bolehkah pembuatan tepat mengimbangi keadaan tapak yang lemah?
Walaupun pembuatan tepat menghasilkan bahagian-bahagian yang sejajar sempurna antara satu sama lain, kualiti asas dan persiapan tapak di lokasi juga menentukan sama ada tiang radio akan berdiri tegak dan lurus. Pembuatan tepat memastikan tiang radio itu sendiri tidak memperkenalkan ralat, tetapi asas yang bengkok atau tapak yang tidak rata akan menyebabkan ketidaksejajaran tanpa mengira kualiti pembuatan. Oleh itu, pembuatan tepat dan persiapan tapak yang betul mesti berfungsi bersama; tiada satu pun daripada keduanya secara berasingan cukup untuk menjamin penyelarasan sempurna.