 EN


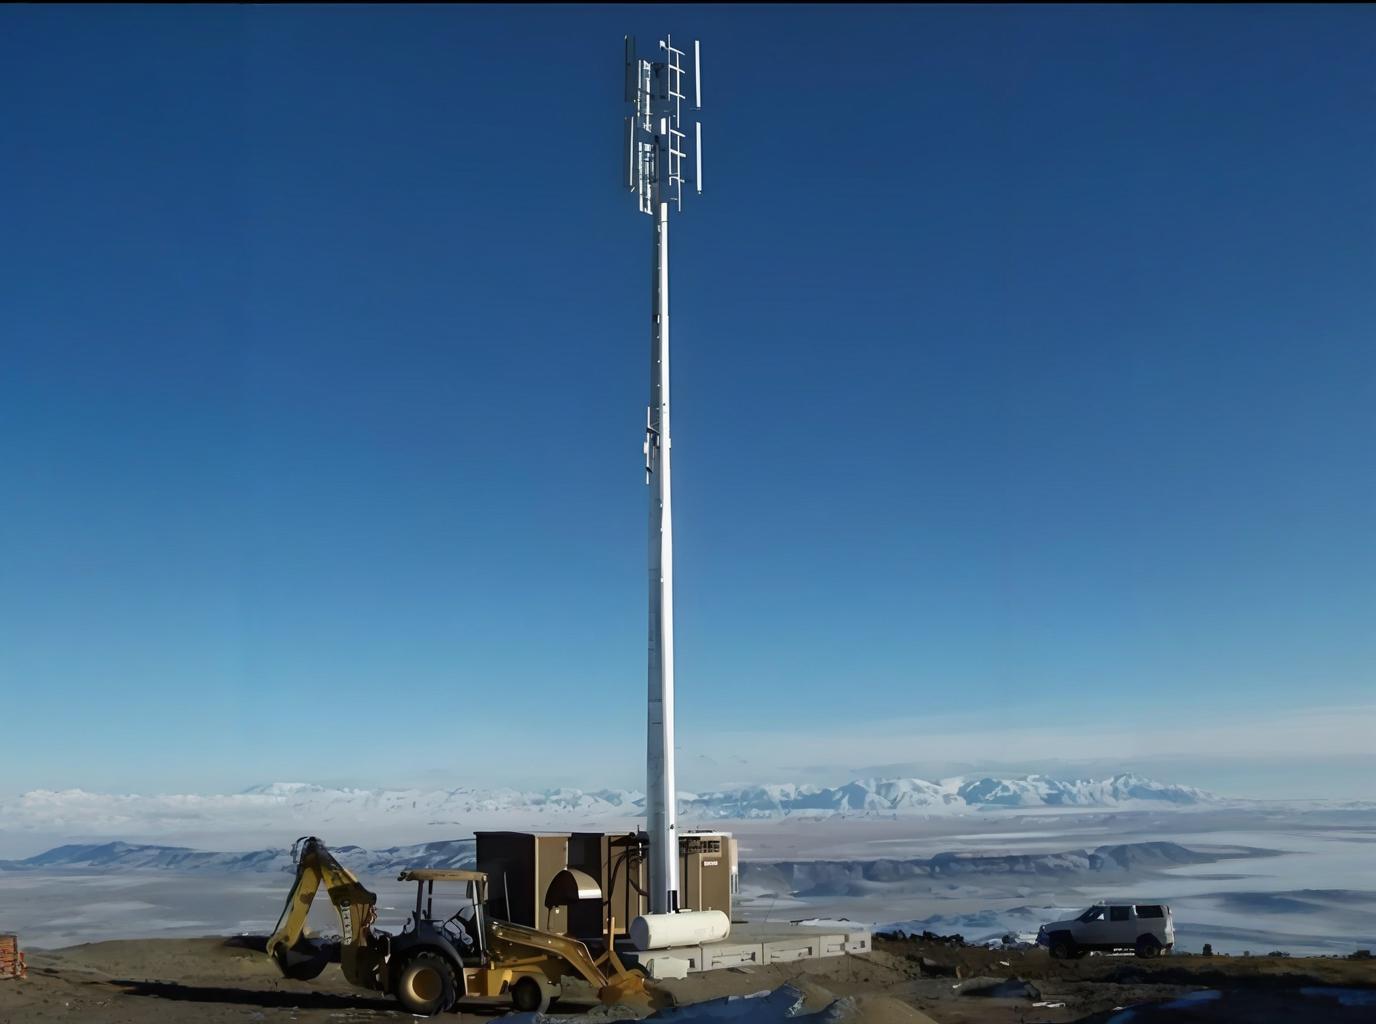
आधुनिक दूरसञ्चार अवसंरचनाको संरचनात्मक अखण्डता प्रत्येक रेडियो मस्ट घटकको सटीक निर्माणमा मौलिक रूपमा निर्भर गर्दछ। जब रेडियो मस्टको साइटमा सङ्गठन गर्दा उचित सङ्गति प्राप्त गर्न सक्दैन, तब यसका परिणामहरू सङ्जाल सञ्चालन, संकेत संचरणको गुणस्तर र उपकरणको दीर्घायुमा फैलिन्छन्। यो वास्तविकताले दूरसञ्चार र प्रसारण उद्योगहरूलाई प्रत्येक रेडियो मस्ट खण्डले अन्य सबै घटकहरूसँग सुग्घरै एकीकृत हुने गरी कडा निर्माण मापदण्डहरूको माग गर्न बाध्य पारेको छ। सटीक निर्माण प्रक्रियाहरूले कसरी पूर्ण सङ्गति सिर्जना गर्छन् भन्ने बुझ्नु भनेको यो स्वीकार गर्नु हो कि रेडियो मस्ट केवल उभ्याइएको हुँदैन; यो सावधानीपूर्ण रूपमा पूर्व-निर्मित खण्डहरूबाट सङ्गठित गरिन्छ जुन न्यूनतम सहनशीलता विचलनसँग एक-अर्कासँग फिट हुनुपर्छ।
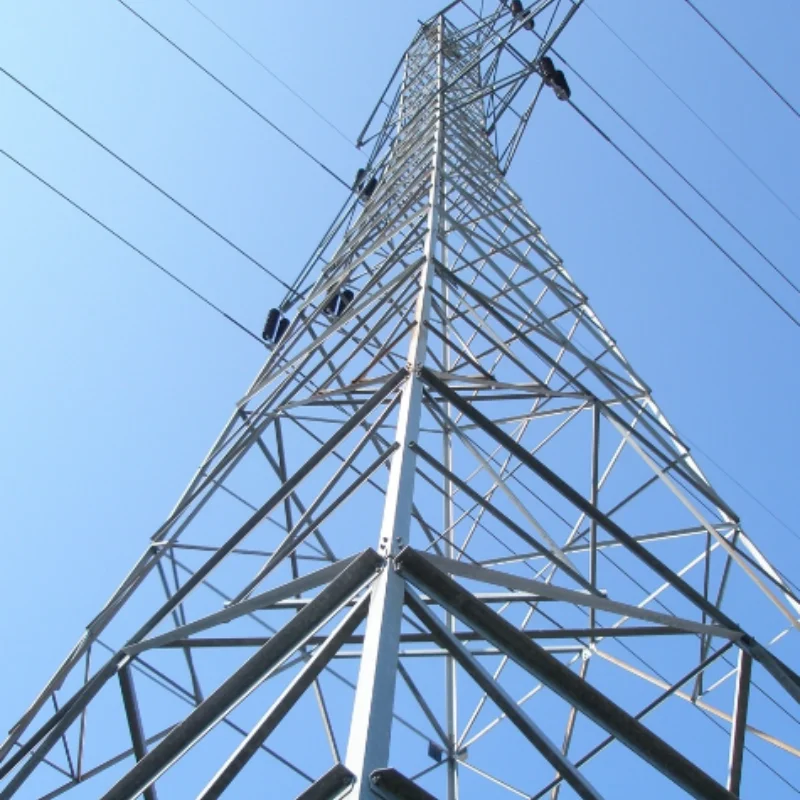
रेडियो मास्टको सटीक निर्माण कारखानामा सुरु हुन्छ, जसले गर्दा कुनै पनि अंश स्थापना स्थलमा पुग्नु अघि नै तयार हुन्छ। प्रत्येक रेडियो मास्ट खण्डलाई कडा आयामिक विशिष्टताहरू, सामग्री मापदण्डहरू र सतह तयारी प्रोटोकलहरू अनुसार निर्माण गरिन्छ। निर्माण प्रक्रियाले कच्चा स्टील वा एल्युमिनियमलाई अन्तिम खण्डहरूमा रूपान्तरण गर्छ जुन दशकौंसम्म एन्टेना, संचरण लाइनहरू र वातावरणीय भारहरूलाई समर्थन गर्नेछन्। जब निर्माणको गुणस्तर कमजोर हुन्छ, तब साना आयामिक त्रुटिहरू पनि प्रत्येक जडान बिन्दुमा बढ्दै जान्छन्, जसले जम्मा गरिएको गलत समायोजन उत्पन्न गर्छ जुन साइटमा सुधार गर्न असम्भव हुन्छ, जसको लागि महँगो सुधार वा पूर्ण रूपान्तरण आवश्यक पर्छ।
रेडियो मास्ट निर्माणमा आयामिक सट्यताको भूमिका
रेडियो मास्ट निर्माणको समयमा सहनशीलता नियन्त्रण
रेडियो मास्ट निर्माण गर्दा केही मिलिमिटरको भागमा मापन गरिएका सहनशीलताहरू कायम राख्नु पर्छ, जुन कतिपय अनुभागहरूमा केही मिटरसम्म लामो हुन सक्छ। निर्माताहरूले प्रत्येक रेडियो मास्ट घटकलाई ठीक विनिर्देशन अनुसार बनाउनका लागि कम्प्युटर संख्यात्मक नियन्त्रण (CNC) उपकरणहरू, लेजर मापन प्रणालीहरू र सटीक काट्ने औजारहरू प्रयोग गर्छन्। जोडहरू—चाहे बोल्ट लगाइएका फ्ल्यान्जहरू, वेल्डेड जोडहरू वा विशेष जोड प्रणालीहरू—पूर्ण रूपमा समायोजित हुनुपर्छ ताकि रेडियो मास्ट उर्ध्वाधर र सीधो उभिन सकोस्। जब रेडियो मास्ट निर्माताले निर्दिष्ट सहनशीलताबाट केही मिलिमिटर मात्रै विचलित हुन्छ, तब धेरै ओटा एकान्तरित अनुभागहरूमा सङ्ग्रहित प्रभावले दृश्यमान झुकाव वा कोणीय विचलन उत्पन्न गर्न सक्छ, जसले एन्टेनाको अभिमुखीकरण र सिग्नल प्रसारणलाई कमजोर पार्छ।
पदार्थका गुणहरू र सिधापनका मापदण्डहरू
रेडियो मास्ट निर्माणका लागि प्रयोग गरिने कच्चा पदार्थले सिधा समायोजनको गुणस्तरमा सिधै असर पार्छ। स्टील ट्यूबहरू, एल्युमिनियम खण्डहरू र संयुक्त सामग्रीहरूमा प्रत्येकको सिधापनका विभिन्न विशेषताहरू हुन्छन् र कटिङ, वेल्डिङ वा आकार दिने प्रक्रियाहरूको समयमा तिनीहरू विकृत हुन सक्छन्। रेडियो मास्ट खण्डहरू उत्पादन गर्ने सटीक निर्माण पसलहरूले अवशेष सामग्री तनाव हटाउने प्रक्रियाहरू, ताप उपचार प्रोटोकलहरू र सिधाइ गर्ने कार्यहरू लागू गर्छन्। रेडियो मास्ट निर्माताले प्रत्येक खण्डले सिधापनका मापदण्डहरू पूरा गरेको भएर साइटमा पठाउनु अघि प्रमाणित गर्नुपर्छ, जसले गर्दा स्थापना पछि रेडियो मास्ट अप्रत्याशित रूपमा बस्ने वा सर्ने हुँदैन।
सिम्लेस रेडियो मास्ट असेम्बलीका लागि कनेक्सन पोइन्ट इन्जिनियरिङ
फ्ल्यान्ज डिजाइन र बोल्ट होल सटीकता
रेडियो मस्टको खण्डहरूलाई जोड्ने कनेक्सन फ्ल्यान्जहरू अत्यधिक सटीकताको साथ निर्माण गर्नुपर्छ किनभने तिनीहरूले प्रत्येक रेडियो मस्ट खण्डको अर्को खण्डसँग कसरी संरेखित हुन्छ भन्ने नियन्त्रण गर्दछन्। बोल्ट छिद्रहरू डाटम बिन्दुहरूबाट ठीक दूरीमा ड्रिल गर्नुपर्छ, जसले सुनिश्चित गर्दछ कि कार्यकर्ताहरूले साइटमा एउटा रेडियो मस्ट खण्डलाई अर्कोसँग जोड्दा प्रत्येक खण्डको केन्द्ररेखा समाक्षीय रहोस्। आधुनिक निर्माण कार्यशालाहरूले प्रत्येक रेडियो मस्ट कनेक्सनमा रहेका सबै बोल्ट छिद्रहरू डिजाइन विशिष्टतासँग मिलाउन टेम्पलेट, ड्रिलिङ्ग फिक्सचर र प्रकाशिक सत्यापन प्रणालीहरू प्रयोग गर्छन्। निर्माणमा यो स्तरको सटीकताले रेडियो मस्टलाई साइटमा बलपूर्वक फिट गर्ने, समायोजन गर्ने वा संरचनात्मक प्रदर्शनलाई कमजोर पार्ने सुधारात्मक शिमिङ्ग बिना नै सङ्ग्रह गर्न सकिने गर्दछ।
वेल्डिङ र जोइन्ट तयारी मापदण्ड
रेडियो मस्ट सेक्सनहरूका लागि, जुन बोल्टेड कनेक्सनहरूको सट्टामा वेल्डेड जोडहरू समावेश गर्दछन्, सटीक निर्माणले वेल्ड तयारी, फिट-अप र कार्यान्वयनलाई सुनिश्चित गर्नुपर्छ जसले जोडहरू ज्यामितिक रूपमा पूर्ण र विकृतिमुक्त बनाउँदछ। रेडियो मस्ट सेक्सनको सम्पूर्ण परिधिमा वेल्ड प्रोफाइल, बीड चौडाइ र फ्युजनको गहिराइ स्थिर हुनुपर्छ ताकि स्थानीय तनाव सान्द्रण वा ज्यामितिक अनियमितताहरू रोकिन सकोस्। निर्माताहरूले वेल्डेड रेडियो मस्ट सेक्सनहरूमा अल्ट्रासोनिक परीक्षण, एक्स-रे निरीक्षण र आयामिक पुष्टिकरण गर्दछन् ताकि वेल्डिङ प्रक्रियाले नाममात्रको केन्द्ररेखाबाट कुनै विचलन प्रवेश गराएको छैन भनेर पुष्टि गर्न सकिने होस्। गलत ढंगले वेल्ड गरिएका रेडियो मस्ट सेक्सनहरू शुरुमा संयोजन गर्दा स्वीकार्य देखिन सक्छन् तर हावा लोडिङ वा तापीय चक्रणको तहत असफल हुन सक्छन् किनभने आन्तरिक तनावहरू असमान रूपमा वितरित हुन्छन्।
सटीक निर्माणको लाभ उठाउने साइट संयोजन प्रक्रियाहरू
प्राप्ति निरीक्षण र पुष्टिकरण प्रोटोकलहरू
जब रेडियो मस्टको सेक्सनहरू स्थापना स्थलमा पुग्छन्, तब प्राप्ति दलले परिवहन र भण्डारणको समयमा निर्माण गुणस्तर कायम रहेको छ कि छैन भनेर पुष्टि गर्नुपर्छ। योग्य निरीक्षकहरूले प्रमुख आयामहरू मापन गर्छन्, जंग लागेको वा यान्त्रिक क्षति भएको छ कि छैन भनेर जाँच गर्छन्, र सबै सतहहरू सफा र उचित रूपमा तयार पारिएको छ कि छैन भनेर पुष्टि गर्छन्। यदि सेक्सनहरू सङ्ग्रह गर्नुभन्दा अघि नै क्षतिग्रस्त भएका हुन् वा स्थल दलले तिनीहरूको उचित निरीक्षण गरेनन् भने, रेडियो मस्ट निर्माताको सटीकता कुनै कुराको बराबर छैन। आधुनिक स्थापना प्रक्रियाहरूले प्राप्ति निरीक्षणहरूको लेखी दस्तावेजीकरण, प्रत्येक रेडियो मस्ट सेक्सनको फोटोग्राफिक रेकर्डहरू, र निर्माताको प्रतिनिधि र स्थल निर्माण प्रबन्धक दुवैको हस्ताक्षर आवश्यक गर्छन्।
क्रमिक सङ्ग्रह र ऊर्ध्वाधर जाँच
स्थानमा सङ्ग्रहणको समयमा, प्रत्येक रेडियो मस्ट खण्डलाई क्रमबद्ध रूपमा जोडिन्छ, र सन्तुलन बनाइरहनको लागि नियमित अन्तरालमा उर्ध्वाधरता प्रमाणन गरिन्छ। आधुनिक टावर दलहरूले रेडियो मस्टको उर्ध्वाधरबाट विचलन मापन गर्न लेजर थियोडोलाइट, डिजिटल स्तर र प्लम्ब बब प्रयोग गर्छन्, जुन दुवै समतलमा मापन गरिन्छ। किनभने उच्च सटीकताको सङ्ग्रहणले जडान बिन्दुहरूको सही सङ्गति सुनिश्चित गरेको हुन्छ, त्यसैले धेरै रेडियो मस्ट खण्डहरू सङ्ग्रहण गरेपछि संचित त्रुटि सामान्यतया उचाइको प्रति सय फिटमा एक-चौथाई इन्चभन्दा कम नै हुन्छ। यदि सङ्ग्रहण प्रक्रियामा न्यूनतम आकारिक त्रुटिहरू पनि प्रविष्ट भएका हुन्थे भने, ती त्रुटिहरू सङ्ग्रहणको समयमा सङ्गति गर्न असम्भव हुन्थे र सङ्ग्रहण गर्न असम्भव हुन्थे, जसले यो सटीकता सम्भव बनाउँदैन।
सामान्य प्रश्न
रेडियो मस्ट सङ्ग्रहणको लागि कुन सहनशीलता सीमा स्वीकार्य छ?
रेडियो मास्ट निर्माणका लागि उद्योगका मानकहरूले सामान्यतया आकारका महत्त्वपूर्ण आयामहरूमा प्लस वा माइनस एक-आठौं इन्च र बीस फुटसम्म लामो खण्डहरूमा कम महत्त्वपूर्ण विशेषताहरूमा प्लस वा माइनस एक-चौथाई इन्चको सहनशीलता निर्दिष्ट गर्छन्। यी सहनशीलताहरू धेरै ठोस छन् जसले गर्दा धेरै खण्डहरूबाट जोडिएको रेडियो मास्ट ठीक रूपमा उभो र सँधै सँधै रहन्छ, तर आधुनिक सीएनसी उपकरणहरू र कुशल निर्माण प्रथाहरू प्रयोग गरेर यी प्राप्त गर्न सकिन्छ। निर्माताहरूले प्रीमियम अनुप्रयोगहरू वा विशेष रेडियो मास्ट डिजाइनहरूका लागि अझ ठूलो सहनशीलता प्राप्त गर्न सक्छन्, तर यस्ता कडा विनिर्देशहरूसँग लागत धेरै बढ्छ।
सटीक निर्माणले साइटमा श्रम लागत कसरी घटाउँछ?
जब रेडियो मस्ट उच्च सटीकतासँग निर्माण गरिन्छ, तब साइटमा संयोजन प्रक्रिया सरल र छिटो हुन्छ, जसमा न्यूनतम समायोजन वा सुधारात्मक कार्यको आवश्यकता हुन्छ। साइटका कर्मचारीहरूले खण्डहरू जोड्न सक्छन्, सिधा हुनु भएको छ कि छैन भनेर जाँच गर्न सक्छन्, र बिना गलत स्थितिमा रहेका बोल्टका छिद्रहरू वा बलपूर्वक जोड्नुपर्ने अवस्थाहरूसँग संघर्ष गर्नुपर्दैन, अर्को खण्डमा सर्न सक्छन्। यो कार्यक्षमता सिधै सँगै कम श्रम घण्टा, छिटो परियोजना समाप्ति र कम समग्र स्थापना लागतमा अनुवादित हुन्छ। विपरीततया, निम्न गुणस्तरको निर्माणले कर्मचारीहरूलाई खण्डहरूलाई बलपूर्वक समायोजित गर्न वा शिमिङ र पुनः कार्य गर्न बाध्य पार्दछ, जसले महँगो ढिलाइहरू सिर्जना गर्छ।
के सटीक निर्माणले खराब साइट अवस्थाहरूको कम्पेन्सेट गर्न सक्छ?
जबकि उच्च सटीकताको निर्माणले अनुभागहरू सिर्जना गर्छ जुन एक–अर्कासँग पूर्ण रूपमा सँगै जुड्छन्, साइटमा आधार र आधार तयारीको गुणस्तर पनि निर्धारण गर्छ कि रेडियो मस्ट कति सिधा र सँगै उभिनेछ। उच्च सटीकताको निर्माणले रेडियो मस्ट स्वयंले कुनै त्रुटि प्रविष्ट गराउने छैन, तर बाँकी आधार वा असमान आधारले निर्माणको गुणस्तर कति पनि राम्रो हुँदा पनि गलत सँगै जुडाइ हुनेछ। यसैले, उच्च सटीकताको निर्माण र उचित साइट तयारी दुवै एक–अर्कासँग सँगै काम गर्नुपर्छ; कुनै एक मात्रै पूर्ण सँगै जुडाइ गारेन्टी गर्नका लागि पर्याप्त छैन।