 EN


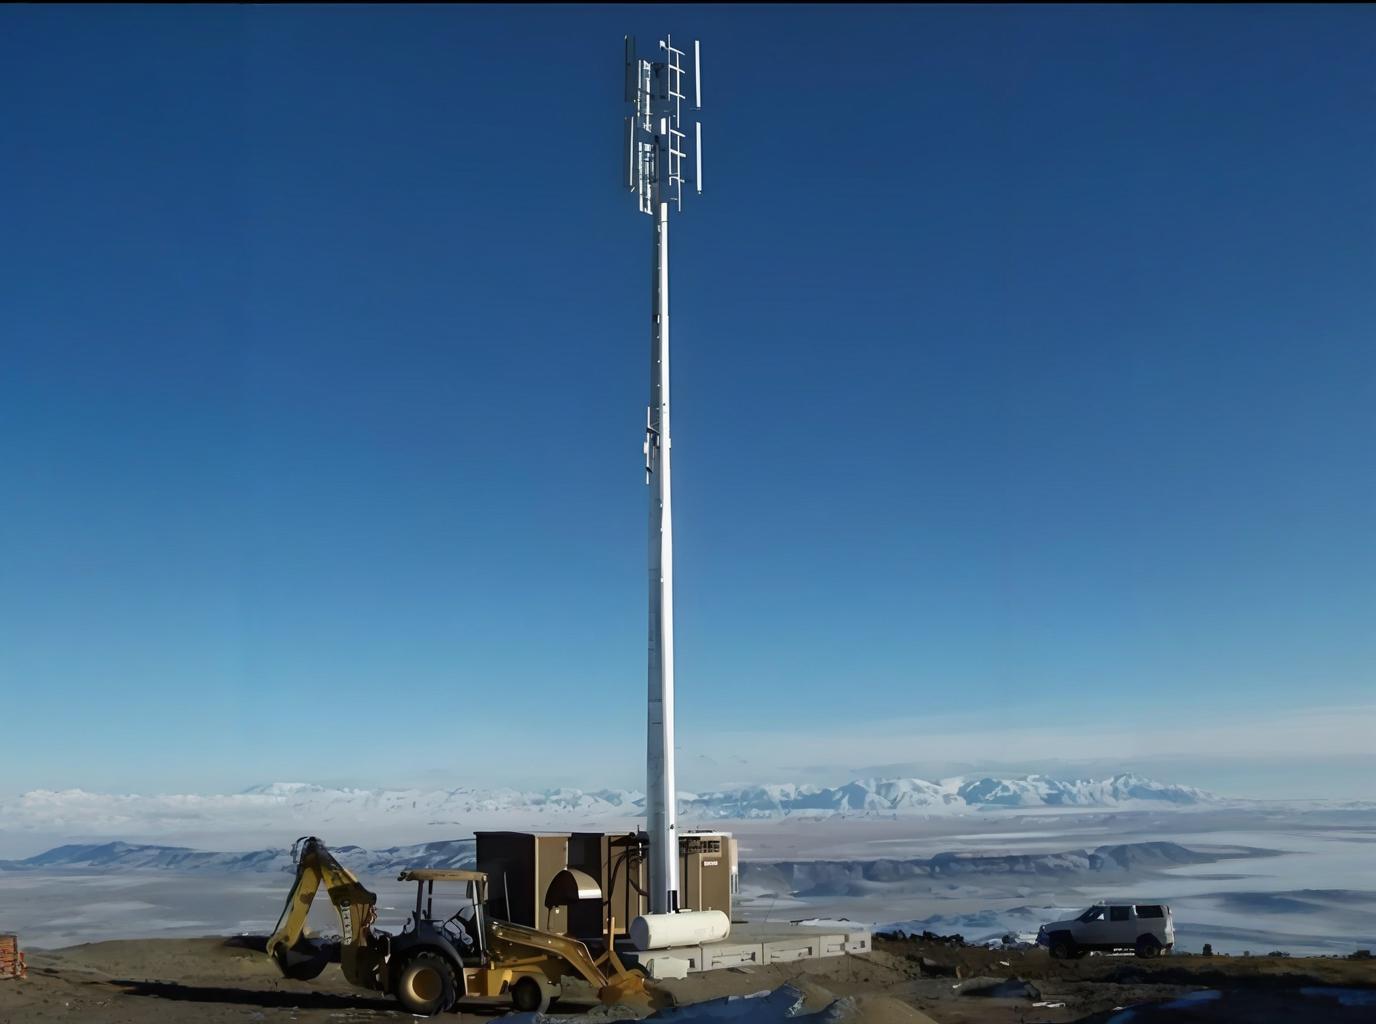
A modern távközlési infrastruktúra szerkezeti integritása alapvetően függ minden rádiótorony-alkatrész pontos gyártásától. Amikor egy rádiótorony nem éri el a megfelelő igazítást a helyszíni összeszerelés során, a következmények hatással vannak a hálózatműködésre, a jelátvitel minőségére és a berendezések élettartamára. Ez a tény arra kényszerítette a távközlési és műsorszolgáltató iparágakat, hogy olyan szigorú gyártási szabványokat követeljenek meg, amelyek biztosítják, hogy minden rádiótorony-szakasz tökéletesen illeszkedjen minden más alkatrészhez. Azt, hogyan teremtik meg a pontos gyártási folyamatok a tökéletes igazítást, az alapvető felismerés vezérli, miszerint egy rádiótoronyt nem egyszerűen felállítanak, hanem gondosan összeszerelnek előre gyártott szakaszokból, amelyek minimális tűréshatáron belül illeszkednek egymáshoz.
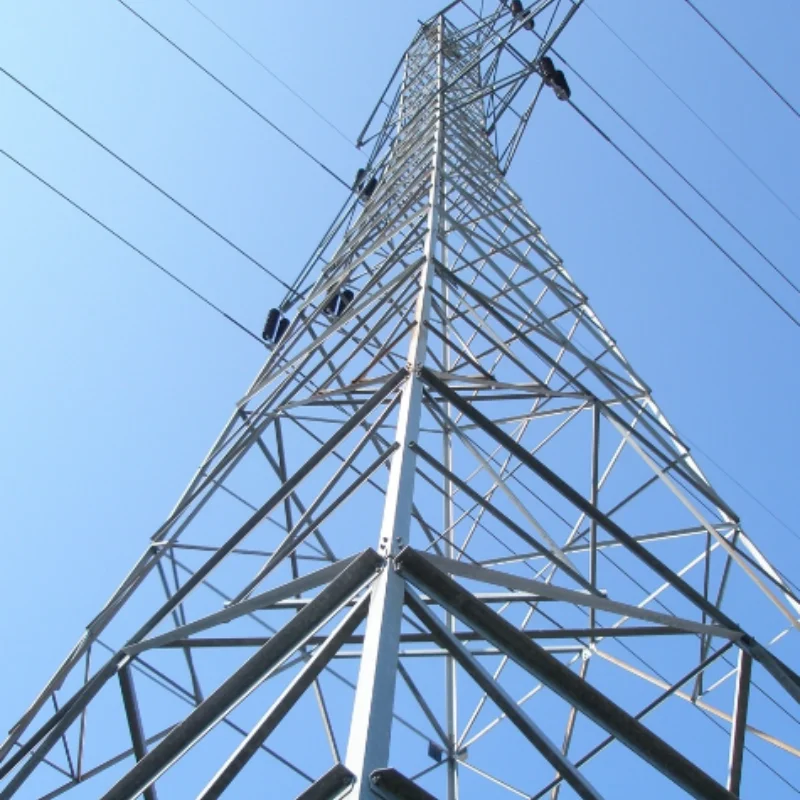
A rádióoszlopok precíziós gyártása a gyárban kezdődik, még mielőtt bármely szakasz elérné a telepítési helyszínt. Minden rádióoszlop-szegmenset szigorú méreti előírások, anyagminőségi szabványok és felület-előkészítési protokollok szerint gyártanak. A gyártási folyamat nyers acélból vagy alumíniumból készült kész szakaszokat hoz létre, amelyek évtizedekig hordozni fogják az antennákat, a vezetékeket és a környezeti terheléseket. Ha a gyártási minőség csökken, akár apró méreteltérések is összeadódnak minden kapcsolódási pontnál, ami kumulatív torzulást eredményez, és helyszínen már nem javítható meg költséges korrekciós intézkedések vagy teljes újragyártás nélkül.
A méretbeli pontosság szerepe a rádióoszlopok gyártásában
A tűréshatárok ellenőrzése a rádióoszlopok gyártása során
A rádióoszlop gyártása olyan pontosságot igényel, amelyet több méteres szakaszokon milliméterek tört részeiben kell megadni. A gyártók számítógéppel vezérelt (CNC) berendezéseket, lézeres mérőrendszereket és precíziós vágóeszközöket használnak annak biztosítására, hogy minden rádióoszlop-alkatrész pontosan megfeleljen az előírt specifikációknak. A csatlakozási pontok – legyenek azok csavarozott peremek, hegesztett illesztések vagy speciális kapcsolórendszerek – tökéletesen egybe kell essenek ahhoz, hogy a rádióoszlop függőlegesen és egyenesen álljon. Ha a rádióoszlop-gyártó akár csak néhány milliméterrel is eltér az előírt tűrésektől, a több egymásra épített szakasz összhatása látható dőléshez vagy szögeltéréshez vezethet, ami károsítja az antenna helyzetét és a jel terjedését.
Anyagtulajdonságok és egyenességi szabványok
A rádióoszlop gyártásához használt nyersanyag közvetlenül befolyásolja a pontos illeszkedés minőségét. Az acélcsövek, az alumíniumprofilok és a kompozit anyagok mindegyike eltérő egyenesességi jellemzőkkel rendelkezik, és a vágás, hegesztés vagy alakítás során deformálódhatnak. A rádióoszlop-szakaszokat gyártó precíziós gyártóüzemek feszültségmentesítő eljárásokat, hőkezelési protokollokat és egyenesítő műveleteket alkalmaznak a maradék anyagfeszültség megszüntetésére. A rádióoszlop-gyártónak minden szakaszt hitelesítenie kell az egyenesességi szabványoknak való megfelelésről, mielőtt a szállításra kerülne a telephelyre, így biztosítva, hogy a rádióoszlop a telepítés után ne üljen le vagy ne mozduljon el váratlanul.
Zavarmentes rádióoszlop-összeszereléshez szükséges csatlakozási pontok mérnöki tervezése
Flansztervezés és csavarlyuk-precízió
A rádióoszlop-szakaszokat összekötő kapcsolódó flange-okat rendkívüli pontossággal kell gyártani, mert közvetlenül befolyásolják, hogyan illeszkedik egymáshoz a rádióoszlop minden egyes szakasza. A csavarlyukakat pontos távolságra kell fúrni a vonatkozási pontoktól, hogy amikor a munkások a helyszínen összekötik az egyik rádióoszlop-szakaszt a másikkal, minden szakasz tengelyvonala egybeessen. A modern gyártóüzemek sablonokat, fúrórögzítő eszközöket és optikai ellenőrző rendszereket használnak annak biztosítására, hogy minden csavarlyuk a rádióoszlop-kapcsolatban megfeleljen a tervezési előírásoknak. Ez a gyártási pontosság biztosítja, hogy a rádióoszlopot a helyszínen erőalkalmazás nélkül, beállítás vagy korrekciós alátámasztás nélkül lehessen összeszerelni, így nem veszélyeztetve a szerkezet teljesítményét.
Hegesztési és illesztés-előkészítési szabványok
A rádiótorony szakaszokhoz, amelyek hegesztett illesztéseket tartalmaznak a csavarozott kapcsolatok helyett, a pontos gyártásnak biztosítania kell, hogy a hegesztés előkészítése, illesztése és végrehajtása geometriailag tökéletes, torzulásmentes illesztéseket eredményezzen. A hegesztési profil, a varrat szélessége és az olvadásmélység egységesnek kell lennie a rádiótorony szakasz teljes kerületén, hogy megakadályozza a helyi feszültségkoncentrációkat vagy geometriai szabálytalanságokat. A gyártók ultrahangos vizsgálatot, röntgenfelvételeket és méretellenőrzést végeznek a hegesztett rádiótorony szakaszokon annak megerősítésére, hogy a hegesztési folyamat nem okozott eltérést a névleges középvonaltól. Egy helytelenül hegesztett rádiótorony szakaszból álló torony kezdetben elfogadhatónak tűnhet az összeszerelés során, de szélterhelés vagy hőmérséklet-ingadozás hatására meghibásodhat, mivel a belső feszültségek egyenetlenül oszlanak el.
Pontos gyártáson alapuló telephelyi összeszerelési eljárások
Beérkezési ellenőrzési és ellenőrzési protokollok
Amikor a rádióoszlop-szakaszok megérkeznek a telepítési helyszínre, a fogadó csapatnak ellenőriznie kell, hogy a gyártási minőség megmaradt-e a szállítás és tárolás során. Megfelelően képzett ellenőrök mérik a kulcsfontosságú méreteket, ellenőrzik a korrózió vagy mechanikai sérülések jelenlétét, és biztosítják, hogy minden felület tiszta és megfelelően előkészített legyen. Egy rádióoszlop-gyártó pontossága semmit sem ér, ha a szakaszok sérülnek az összeszerelés előtt, vagy ha a helyszíni csapat nem ellenőrzi őket megfelelően. A modern telepítési eljárások dokumentációt igényelnek a fogadási ellenőrzésekről, minden rádióoszlop-szakaszról fényképi feljegyzéseket, valamint az aláírást a gyártó képviselőjétől és a helyszíni építésvezetőtől.
Sorozatos összeszerelés és függőlegesség-ellenőrzés
A helyszíni összeszerelés során a rádiótorony egyes szakaszait egymás után kapcsolják össze, és időnként függőlegesség-ellenőrzést végeznek, hogy megbizonyosodjanak arról, hogy a torony igazítása a megengedett határokon belül marad. A modern torony-szerelő csapatok lézeres teodolitokat, digitális szintezőműszereket és függőleges irányzókat használnak a rádiótorony függőlegestől való eltérésének mérésére mindkét síkban. Mivel a pontos gyártás biztosítja, hogy az illesztési pontok megfelelően illeszkedjenek egymáshoz, az egyes rádiótorony-szakaszok összeszerelése utáni összesített hiba általában nem haladja meg a negyed hüvelyknyit száz láb magasságonként. Ekkora pontosság elérése lehetetlen lenne, ha a gyártás akár apró méretbeli hibákat is bevezetett volna, mert azok összeadódva kezelhetetlenné válnának az összeszerelés során.
GYIK
Milyen tűrés-tartomány fogadható el a rádiótorony gyártásánál?
A rádióoszlopok gyártására vonatkozó ipari szabványok általában ±1/8 hüvelyk (kb. ±3,2 mm) tűrést írnak elő a kritikus méretekhez, és ±1/4 hüvelyk (kb. ±6,4 mm) tűrést a kevésbé kritikus jellemzőkhöz legfeljebb húsz láb (kb. 6,1 m) hosszúságú szakaszok esetében. Ezek a tűrések elegendően szigorúak ahhoz, hogy egy több szakaszból összeállított rádióoszlop függőleges maradjon és megfelelően igazítható legyen, ugyanakkor elérhetők modern CNC-eszközökkel és szakértő gyártási gyakorlatokkal. A gyártók szükség esetén szűkebb tűréseket is elérhetnek prémium alkalmazásokhoz vagy speciális rádióoszlop-tervekhez, bár a szűkebb specifikációk jelentősen növelik a költségeket.
Hogyan csökkenti a pontos gyártás az építési helyszínen felmerülő munkaerő-költségeket?
Amikor egy rádiótoronyt nagyon pontosan gyártanak, akkor a helyszíni összeszerelés egyszerű és gyors lesz, minimális beállításra vagy javító munkára van szükség. A helyszíni munkacsoportok könnyen összeköthetik a szakaszokat, ellenőrizhetik a függőlegességet, majd átmenhetnek a következő szakaszra anélkül, hogy küzdeniük kellene a rosszul illeszkedő csavarlyukakkal vagy erőltetett kapcsolatokkal. Ez az hatékonyság közvetlenül kevesebb munkaórához, gyorsabb projektbefejezéshez és alacsonyabb teljes telepítési költségekhez vezet. Ellentétben ezzel a rossz gyártási minőség drága késéseket okoz, mivel a munkacsoportoknak erőltetniük kell a szakaszokat a megfelelő illeszkedés érdekében, vagy a hézagoláshoz és újrafeldolgozáshoz kell folyamodniuk.
Képes-e a pontos gyártás ellensúlyozni a rossz helyszíni körülményeket?
Bár a pontos gyártás olyan elemeket hoz létre, amelyek tökéletesen illeszkednek egymáshoz, a rádióoszlop helyszíni alapozásának és aljzat-előkészítésének minősége is meghatározza, hogy az oszlop függőlegesen és egyenesen áll-e. A pontos gyártás biztosítja, hogy maga a rádióoszlop ne okozzon hibát, de egy torzult alap vagy egyenetlen aljzat akkor is torzulást eredményez, függetlenül a gyártás minőségétől. Ezért a pontos gyártás és a megfelelő helyszíni előkészítés együttműködése szükséges; egyik sem elegendő önmagában a tökéletes igazítás garantálásához.