 EN


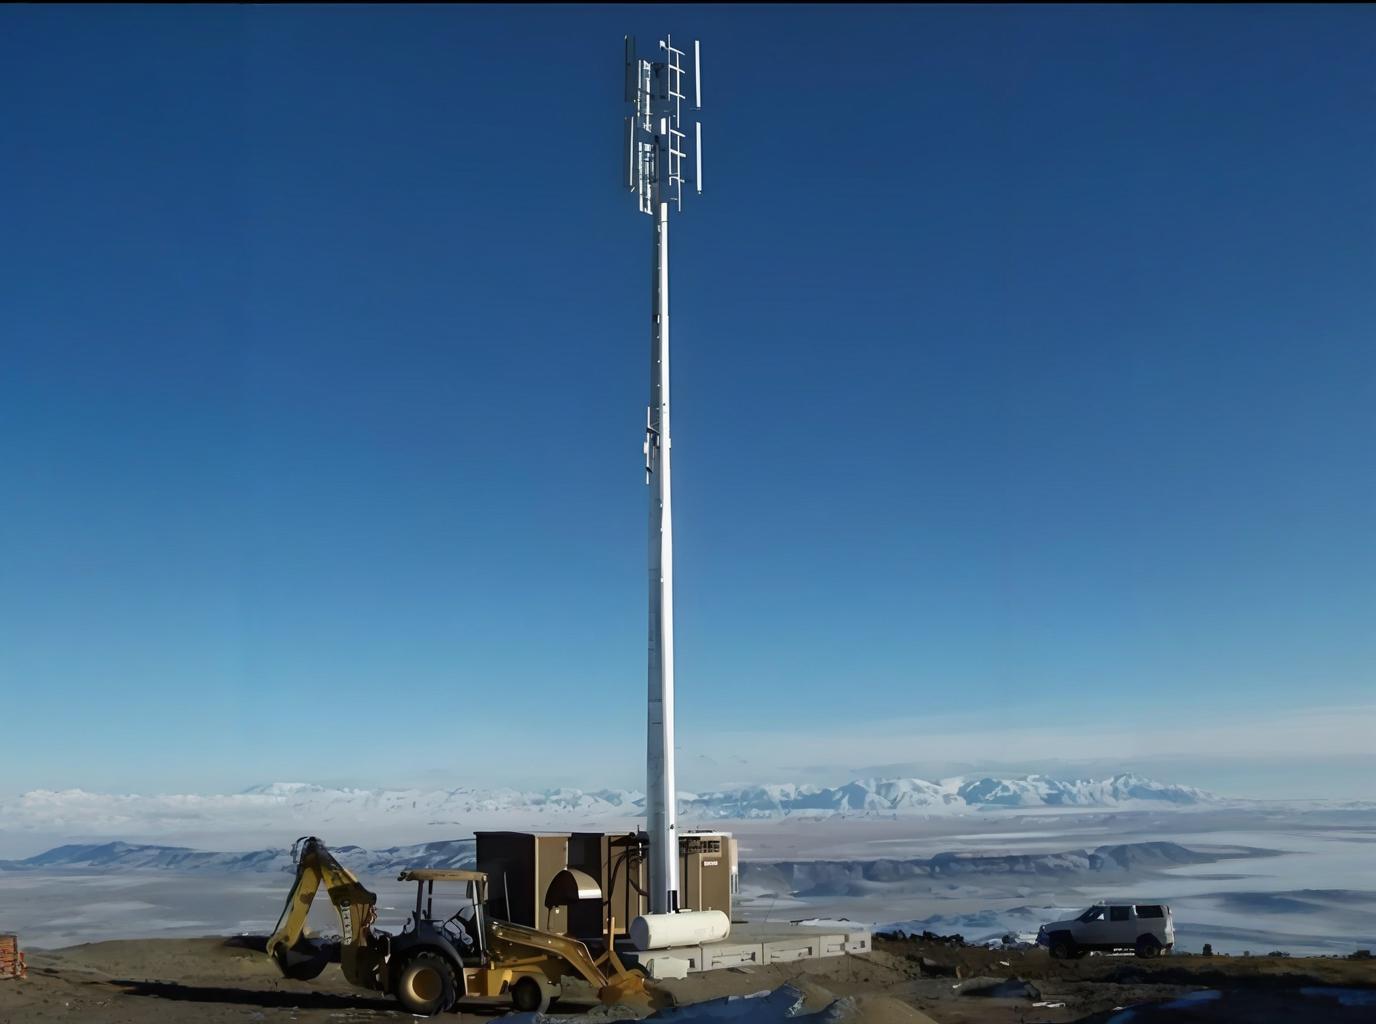
L'integrità strutturale delle moderne infrastrutture per le telecomunicazioni dipende fondamentalmente dalla fabbricazione precisa di ogni componente del palo radio. Quando un palo radio non raggiunge un allineamento corretto durante il montaggio in loco, le conseguenze si ripercuotono sull'intero funzionamento della rete, sulla qualità della trasmissione del segnale e sulla durata degli apparecchi. Questa realtà ha spinto i settori delle telecomunicazioni e della radiodiffusione a richiedere standard di fabbricazione estremamente rigorosi, tali da garantire che ogni sezione del palo radio si integri perfettamente con tutti gli altri componenti. Comprendere come i processi di fabbricazione precisa realizzino un allineamento perfetto parte dal riconoscimento che un palo radio non viene semplicemente eretto, bensì assemblato con cura a partire da sezioni prefabbricate che devono combaciare con una tolleranza minima.
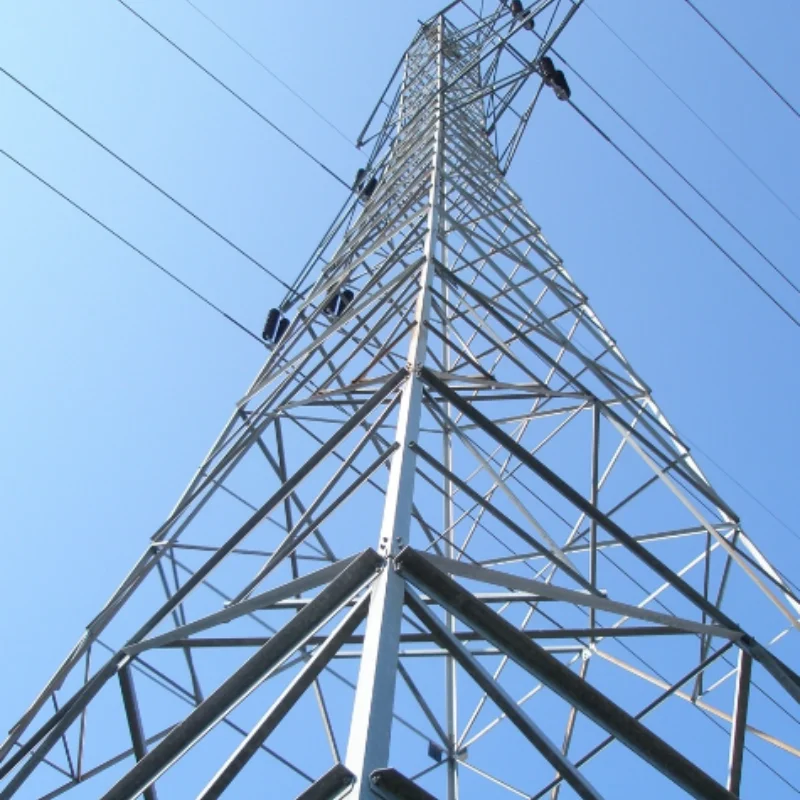
La fabbricazione precisa di un palo radio inizia in fabbrica, ancor prima che qualsiasi sezione raggiunga il sito di installazione. Ogni segmento del palo radio viene prodotto secondo rigorose specifiche dimensionali, standard di materiale e protocolli di preparazione della superficie. Il processo di fabbricazione trasforma l’acciaio o l’alluminio grezzo in sezioni finite destinate a sostenere antenne, linee di trasmissione e carichi ambientali per decenni. Quando la qualità della fabbricazione è compromessa, anche piccoli errori dimensionali si accumulano in ogni punto di connessione, generando un disallineamento cumulativo impossibile da correggere sul posto senza interventi correttivi costosi o una completa rifabbricazione.
Il ruolo dell’accuratezza dimensionale nella fabbricazione dei pali radio
Controllo delle tolleranze durante la produzione dei pali radio
La produzione di un palo radio richiede il rispetto di tolleranze misurate in frazioni di millimetro su sezioni che possono estendersi per diversi metri di lunghezza. I fabbricanti utilizzano attrezzature a controllo numerico computerizzato (CNC), sistemi di misurazione laser e utensili da taglio di precisione per garantire che ogni componente del palo radio soddisfi specifiche rigorose. I punti di collegamento—siano essi flange bullonate, giunti saldati o sistemi di accoppiamento specializzati—devono allinearsi perfettamente per assicurare che il palo radio resti verticale e perfettamente dritto. Quando un fabbricante di pali radio si discosta dalle tolleranze specificate, anche di soli pochi millimetri, l’effetto cumulativo su più sezioni sovrapposte può causare un’inclinazione visibile o una deviazione angolare che compromette l’orientamento dell’antenna e la propagazione del segnale.
Proprietà dei materiali e norme di linearità
Il materiale grezzo utilizzato per fabbricare un palo radio influisce direttamente sulla qualità dell’allineamento. Tubi di acciaio, profili in alluminio e materiali compositi presentano caratteristiche di rettilineità diverse e possono deformarsi durante le operazioni di taglio, saldatura o formatura. I laboratori di fabbricazione di precisione che producono sezioni di palo radio applicano procedure di distensione, protocolli di trattamento termico e operazioni di raddrizzamento per eliminare le tensioni residue nel materiale. Il fabbricante di pali radio deve certificare che ogni sezione rispetti gli standard di rettilineità prima della spedizione sul cantiere, garantendo così che il palo radio non si assesti né si sposti in modo imprevisto dopo l’installazione.
Ingegneria dei punti di connessione per un montaggio senza soluzione di continuità del palo radio
Progettazione delle flange e precisione dei fori per le viti
Le flange di collegamento che uniscono le sezioni dell’antenna radio devono essere realizzate con precisione straordinaria, poiché determinano direttamente l’allineamento di ciascun segmento dell’antenna radio rispetto al successivo. I fori per le viti devono essere praticati a distanze esatte dai punti di riferimento, garantendo che, durante il montaggio in cantiere di una sezione dell’antenna radio con la successiva, l’asse centrale di ogni sezione rimanga coassiale. Gli attuali laboratori di fabbricazione utilizzano modelli, dispositivi di fissaggio per la foratura e sistemi ottici di verifica per assicurare che ogni foro per le viti nel collegamento di un’antenna radio corrisponda esattamente alle specifiche di progetto. Questo livello di precisione nella fabbricazione garantisce che un’antenna radio possa essere assemblata in cantiere senza necessità di forzature, regolazioni o interposizione di spessori correttivi, che comprometterebbero le prestazioni strutturali.
Norme per la saldatura e la preparazione dei giunti
Per le sezioni di traliccio radio che incorporano giunti saldati anziché collegamenti bullonati, la fabbricazione di precisione deve garantire che la preparazione della saldatura, il montaggio preliminare e l’esecuzione producano giunti geometricamente perfetti e privi di distorsioni. Il profilo del cordone di saldatura, la larghezza del cordone e la profondità di fusione devono essere costanti su tutta la circonferenza di una sezione di traliccio radio per evitare concentrazioni localizzate di tensione o irregolarità geometriche. I fabbricanti eseguono prove con ultrasuoni, ispezioni radiografiche e verifiche dimensionali sulle sezioni saldate di traliccio radio per confermare che il processo di saldatura non abbia introdotto alcuna deviazione rispetto alla linea centrale nominale. Un traliccio radio con sezioni saldate in modo non corretto può apparire accettabile durante il montaggio iniziale, ma può cedere sotto carico del vento o cicli termici a causa di una distribuzione non uniforme delle tensioni interne.
Procedure di montaggio in sito che sfruttano la fabbricazione di precisione
Protocolli di ispezione e verifica all’atto della ricezione
Quando le sezioni del palo radio arrivano sul sito di installazione, l’equipaggio incaricato della ricezione deve verificare che la qualità della fabbricazione sia stata mantenuta durante il trasporto e lo stoccaggio. I tecnici ispettori qualificati misurano le dimensioni principali, controllano la presenza di corrosione o danni meccanici e verificano che tutte le superfici siano pulite e adeguatamente preparate. La precisione del fabbricatore del palo radio non ha alcun valore se le sezioni vengono danneggiate prima del montaggio oppure se l’equipaggio sul sito non esegue correttamente le ispezioni. Le procedure moderne di installazione richiedono la documentazione delle ispezioni alla ricezione, registrazioni fotografiche di ciascuna sezione del palo radio e la firma di accettazione da parte sia del rappresentante del fabbricatore sia del responsabile dei lavori in cantiere.
Montaggio sequenziale e verifica della verticalità
Durante il montaggio in loco, ogni sezione del palo radio viene collegata in sequenza, con verifiche di verticalità eseguite a intervalli per confermare che l’allineamento rimanga entro i limiti accettabili. Gli equipaggi moderni addetti ai torrioni utilizzano teodoliti laser, livelli digitali e fili a piombo per misurare la deviazione del palo radio dalla verticale in entrambi i piani. Poiché la fabbricazione precisa ha garantito un corretto allineamento dei punti di giunzione, l’errore cumulativo dopo il montaggio di più sezioni del palo radio rimane tipicamente entro un quarto di pollice ogni cento piedi di altezza. Questo livello di precisione sarebbe impossibile se la fabbricazione avesse introdotto anche minimi errori dimensionali, i quali si accumulerebbero fino a diventare ingestibili durante il montaggio.
Domande frequenti
Qual è l’intervallo di tolleranza accettabile per la fabbricazione del palo radio?
Gli standard di settore per la fabbricazione di tralicci radio prevedono generalmente tolleranze di più o meno un ottavo di pollice per le dimensioni critiche e di più o meno un quarto di pollice per le caratteristiche meno critiche, su sezioni lunghe fino a venti piedi. Queste tolleranze sono sufficientemente strette da garantire che un traliccio radio assemblato da più sezioni rimanga a piombo e allineato, ma sono comunque realizzabili con attrezzature CNC moderne e pratiche di fabbricazione qualificate. I fabbricanti possono raggiungere tolleranze ancora più stringenti per applicazioni premium o progetti speciali di tralicci radio, anche se i costi aumentano in modo significativo con specifiche più rigorose.
In che modo la fabbricazione precisa riduce i costi del lavoro in cantiere?
Quando un palo radio viene realizzato con elevata precisione, il processo di assemblaggio in cantiere diventa semplice e rapido, richiedendo minime regolazioni o interventi correttivi. Gli operatori in cantiere possono collegare le sezioni, verificare il livello di verticalità e procedere alla sezione successiva senza dover forzare fori per i bulloni non allineati o connessioni non compatibili. Questa efficienza si traduce direttamente in minori ore di lavoro, completamento più rapido del progetto e costi complessivi di installazione inferiori. Al contrario, una qualità scadente nella realizzazione provoca ritardi costosi, poiché gli operatori devono forzare l’allineamento delle sezioni oppure ricorrere a spessori e lavorazioni aggiuntive.
Una realizzazione precisa può compensare condizioni scadenti del cantiere?
Mentre la lavorazione di precisione crea sezioni che si allineano perfettamente tra loro, la qualità della fondazione e della preparazione del basamento sul posto determina anch’essa se un palo radio rimarrà a piombo e dritto. La lavorazione di precisione garantisce che il palo radio stesso non introduca errori, ma una fondazione distorta o un basamento irregolare causeranno comunque un disallineamento, indipendentemente dalla qualità della lavorazione. Pertanto, lavorazione di precisione e adeguata preparazione del sito devono operare in sinergia: nessuna delle due, da sola, è sufficiente a garantire un allineamento perfetto.