 EN


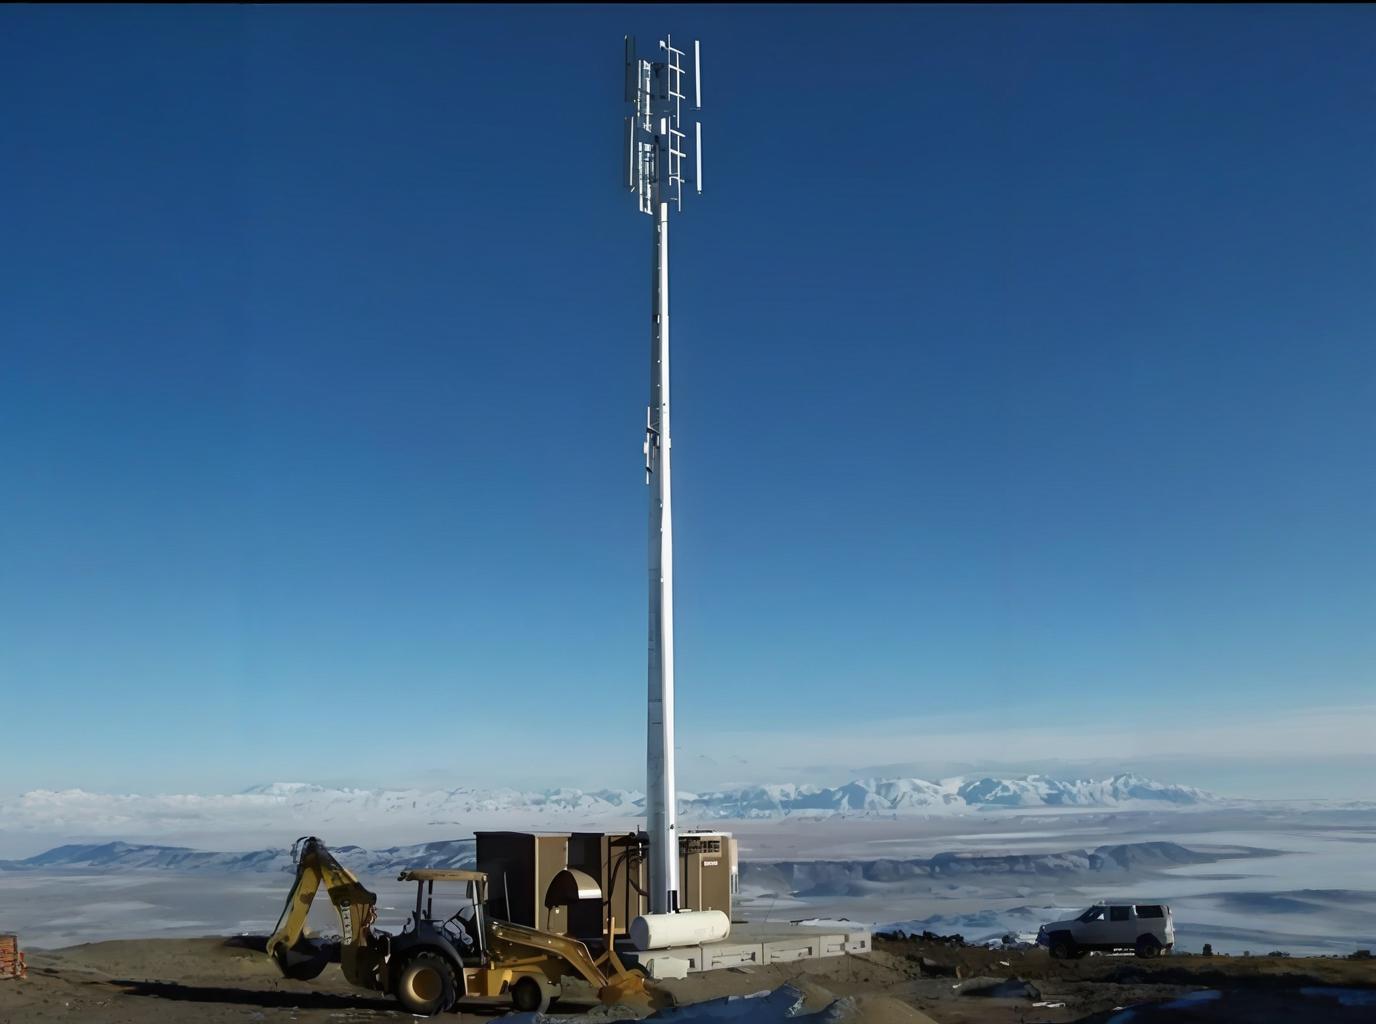
Integralność konstrukcyjna nowoczesnej infrastruktury telekomunikacyjnej zależy w podstawowy sposób od precyzyjnego wykonywania każdego elementu masztu radiowego. Gdy maszt radiowy nie osiąga właściwej współosiowości podczas montażu na miejscu, skutki rozprzestrzeniają się na całe działanie sieci, jakość transmisji sygnału oraz trwałość sprzętu. Ta rzeczywistość zmusiła branżę telekomunikacyjną i nadawczą do wprowadzenia surowych standardów wykonywania, zapewniających bezproblemową integrację każdej sekcji masztu radiowego z każdym innym elementem. Zrozumienie, w jaki sposób procesy precyzyjnego wykonywania zapewniają idealną współosiowość, zaczyna się od uświadomienia sobie, że maszt radiowy nie jest po prostu montowany – jest starannie składany z wstępnie wyprodukowanych sekcji, które muszą pasować do siebie z minimalnym odchyleniem tolerancji.
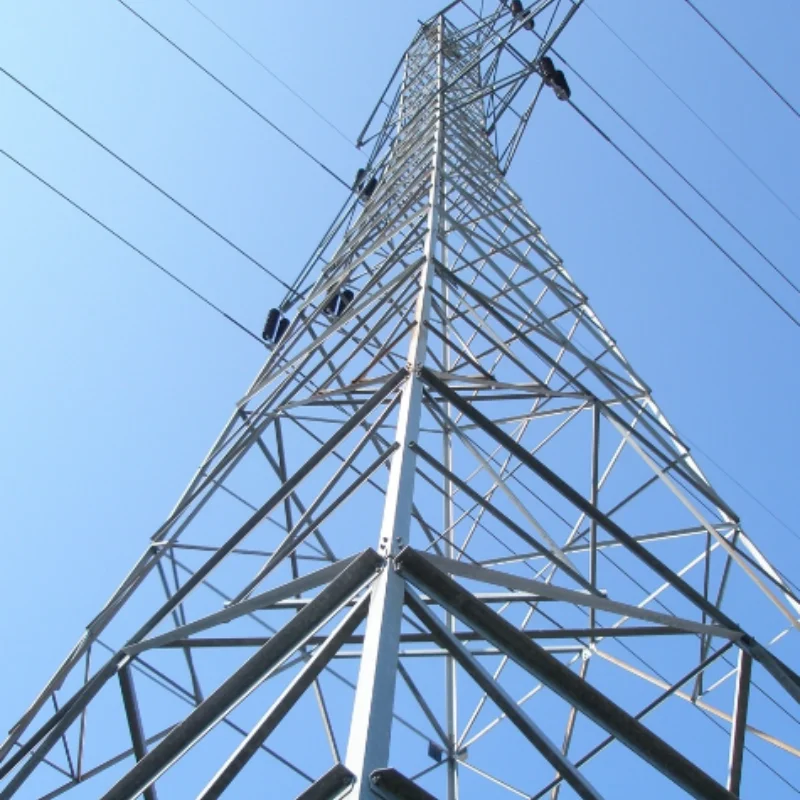
Precyzyjna produkcja masztu radiowego rozpoczyna się w fabryce, zanim którykolwiek jego segment dotrze na miejsce instalacji. Każdy segment masztu radiowego jest wykonywany zgodnie ze ścisłymi specyfikacjami wymiarowymi, standardami materiałowymi oraz protokołami przygotowania powierzchni. Proces produkcji przekształca surową stal lub aluminium w gotowe segmenty, które przez dziesięciolecia będą wspierać anteny, linie transmisyjne oraz obciążenia środowiskowe. Gdy jakość produkcji ulega pogorszeniu, nawet niewielkie błędy wymiarowe kumulują się w każdym punkcie połączenia, powodując narastające nieprawidłowości wyrównania, których niemożliwe jest usunięcie na miejscu bez kosztownych działań naprawczych lub całkowitego przeprojektowania i ponownej produkcji.
Znaczenie dokładności wymiarowej w produkcji masztów radiowych
Kontrola tolerancji podczas produkcji masztów radiowych
Produkcja masztu radiowego wymaga zachowania tolerancji mierzonych w ułamkach milimetra na odcinkach, które mogą mieć kilka metrów długości. Producentom masztów radiowych służą urządzenia sterowane numerycznie (CNC), systemy pomiaru laserowego oraz precyzyjne narzędzia tnące, zapewniające, że każdy element masztu radiowego spełnia ścisłe specyfikacje. Punkty połączenia — niezależnie od tego, czy są to kołnierzowe połączenia śrubowe, spawane złącza czy specjalne systemy sprzęgające — muszą być idealnie zsynchronizowane, aby maszt radiowy pozostawał pionowy i prosty. Gdy producent masztu radiowego odchodzi od określonych tolerancji, nawet o kilka milimetrów, skumulowany efekt na wielu ułożonych jedna nad drugą sekcjach może prowadzić do widocznego przechylenia lub odchylenia kątowego, co wpływa negatywnie na orientację anteny oraz propagację sygnału.
Właściwości materiałów i normy prostoliniowości
Surowiec używany do produkcji masztu radiowego ma bezpośredni wpływ na jakość jego wyrównania. Rury stalowe, profile aluminiowe oraz materiały kompozytowe charakteryzują się różnymi właściwościami prostoliniowości i mogą ulec odkształceniu podczas cięcia, spawania lub procesów kształtowania. Zakłady produkujące sekcje masztów radiowych zastosowują procedury redukcji naprężeń, protokoły obróbki cieplnej oraz operacje wyprostowywania w celu usunięcia naprężeń resztkowych w materiale. Producent masztu radiowego musi potwierdzić, że każda sekcja spełnia normy prostoliniowości przed wysyłką na plac budowy, zapewniając, że maszt radiowy nie osiadnie ani nie przesunie się nieoczekiwanie po montażu.
Inżynieria punktów połączenia do bezszwowego montażu masztu radiowego
Projekt kołnierzy i dokładność otworów na śruby
Kołnierze łączące poszczególne odcinki masztu radiowego muszą być wykonywane z nadzwyczajną precyzją, ponieważ bezpośrednio wpływają na sposób, w jaki każdy kolejny odcinek masztu radiowego jest względem siebie ustawiany. Otwory pod śruby muszą być wiercone w dokładnie określonych odległościach od punktów odniesienia, zapewniając, że przy łączeniu jednego odcinka masztu radiowego z drugim na miejscu budowy, osie środkowe obu odcinków pozostają współosiowe. Współczesne zakłady produkcyjne stosują szablony, uchwyty wiertnicze oraz systemy optycznej weryfikacji, aby zagwarantować zgodność każdego otworu pod śruby w połączeniu masztu radiowego z założeniami projektowymi. Taki poziom precyzji w produkcji zapewnia możliwość montażu masztu radiowego na miejscu bez konieczności stosowania siłowego dopasowywania, korekty lub dodatkowych podkładów korekcyjnych, które mogłyby pogorszyć właściwości konstrukcyjne.
Normy spawania i przygotowywania połączeń
W przypadku sekcji masztów radiowych z połączeniami spawanymi zamiast śrubowymi, precyzyjna produkcja musi zapewnić, że przygotowanie do spawania, dopasowanie elementów oraz wykonanie spoiny dają połączenia geometrycznie doskonałe i wolne od odkształceń. Profil spoiny, szerokość wałka spoiny oraz głębokość stopienia muszą być jednolite na całym obwodzie sekcji masztu radiowego, aby zapobiec lokalnym skupieniom naprężeń lub nieregularnościom geometrycznym. Producent przeprowadza badania ultradźwiękowe, inspekcję rentgenowską oraz weryfikację wymiarową spawanych sekcji masztów radiowych, aby potwierdzić, że proces spawania nie spowodował żadnego odchylenia od nominalnej osi symetrii. Maszt radiowy ze źle spawanymi sekcjami może wydawać się akceptowalny podczas początkowej montażu, ale ulec awarii pod wpływem obciążenia wiatrem lub cykli termicznych z powodu nierównomiernego rozkładu naprężeń wewnętrznych.
Procedury montażu na miejscu wykorzystujące precyzyjną produkcję
Protokoły kontroli odbiorczej i weryfikacji
Gdy sekcje masztu radiowego przybywają na miejsce montażu, załoga odbierająca musi sprawdzić, czy jakość wykonania została zachowana podczas transportu i magazynowania. Kwalifikowani inspektorzy mierzą kluczowe wymiary, sprawdzają obecność korozji lub uszkodzeń mechanicznych oraz upewniają się, że wszystkie powierzchnie są czyste i odpowiednio przygotowane. Precyzja wytwórcy masztu radiowego nie ma znaczenia, jeśli sekcje ulegną uszkodzeniu przed montażem lub jeśli załoga budowlana nie przeprowadzi ich odpowiedniej kontroli. Współczesne procedury montażu wymagają dokumentowania kontroli odbiorczych, zdjęć każdej sekcji masztu radiowego oraz zatwierdzenia przez przedstawiciela wytwórcy i kierownika budowy na miejscu.
Montaż sekwencyjny i weryfikacja pionowości
Podczas montażu na miejscu poszczególne sekcje masztu radiowego są łączone kolejno, a weryfikacja pionu odbywa się w ustalonych odstępach, aby potwierdzić, że ustawienie pozostaje w dopuszczalnych granicach. Współczesne załogi montażowe wież wykorzystują teodolity laserowe, poziomice cyfrowe oraz sznurki z odważnikami do pomiaru odchylenia masztu radiowego od pionu w obu płaszczyznach. Ponieważ precyzyjna produkcja zapewniła prawidłowe dopasowanie punktów połączenia, błąd skumulowany po złożeniu wielu sekcji masztu radiowego zwykle pozostaje w granicach jednej czwartej cala na sto stóp wysokości. Taki poziom dokładności byłby niemożliwy, gdyby produkcja wprowadziła nawet niewielkie błędy wymiarowe – takie błędy kumulowałyby się i stałyby się niekontrolowalne w trakcie montażu.
Najczęściej zadawane pytania
Jaki zakres tolerancji jest akceptowalny przy produkcji masztów radiowych?
Standardy branżowe dotyczące produkcji masztów radiowych zwykle określają dopuszczalne odchylenia wynoszące plus lub minus jedna ósma cala dla wymiarów krytycznych oraz plus lub minus jedna czwarta cala dla mniej istotnych cech w odcinkach o długości do dwudziestu stóp. Takie tolerancje są wystarczająco ścisłe, aby zapewnić pionowość i prawidłową współosiowość masztu radiowego złożonego z wielu odcinków, ale jednocześnie osiągalne przy użyciu nowoczesnego sprzętu CNC oraz wykwalifikowanych praktyk produkcyjnych. Producent może osiągnąć jeszcze ściszsze tolerancje w przypadku aplikacji premium lub specjalistycznych projektów masztów radiowych, choć koszty znacznie rosną wraz ze wzrostem wymagań dotyczących dokładności.
W jaki sposób precyzyjna produkcja zmniejsza koszty pracy na miejscu?
Gdy maszt radiowy został wyprodukowany z wysoką precyzją, montaż na miejscu staje się prosty i szybki, wymagając minimalnych dostosowań lub prac korekcyjnych. Załogi montażowe mogą łączyć poszczególne sekcje, sprawdzać pionowość i przechodzić do kolejnej sekcji bez walki z niepoprawnie ułożonymi otworami pod śruby lub wymuszonymi połączeniami. Ta skuteczność przekłada się bezpośrednio na mniejszą liczbę godzin pracy, szybsze zakończenie projektu oraz niższe ogólne koszty instalacji. Z drugiej strony niska jakość produkcji powoduje kosztowne opóźnienia, ponieważ załogi muszą siłowo dopasowywać sekcje do siebie lub stosować podkładki i prace poprawkowe.
Czy precyzyjna produkcja może zrekompensować złe warunki terenowe?
Choć precyzyjna produkcja tworzy elementy idealnie pasujące do siebie, to jakość fundamentu i przygotowania podstawy na miejscu decyduje również o tym, czy maszt radiowy będzie ustawiony pionowo i prosto. Precyzyjna produkcja zapewnia, że sam maszt radiowy nie wprowadza błędów, jednak skręcony fundament lub nierówna podstawa spowodują niewłaściwe ustawienie niezależnie od jakości produkcji. Dlatego precyzyjna produkcja i prawidłowe przygotowanie miejsca montażu muszą działać razem – żadne z tych czynników z osobna nie gwarantuje doskonałego wypoziomowania.