 EN


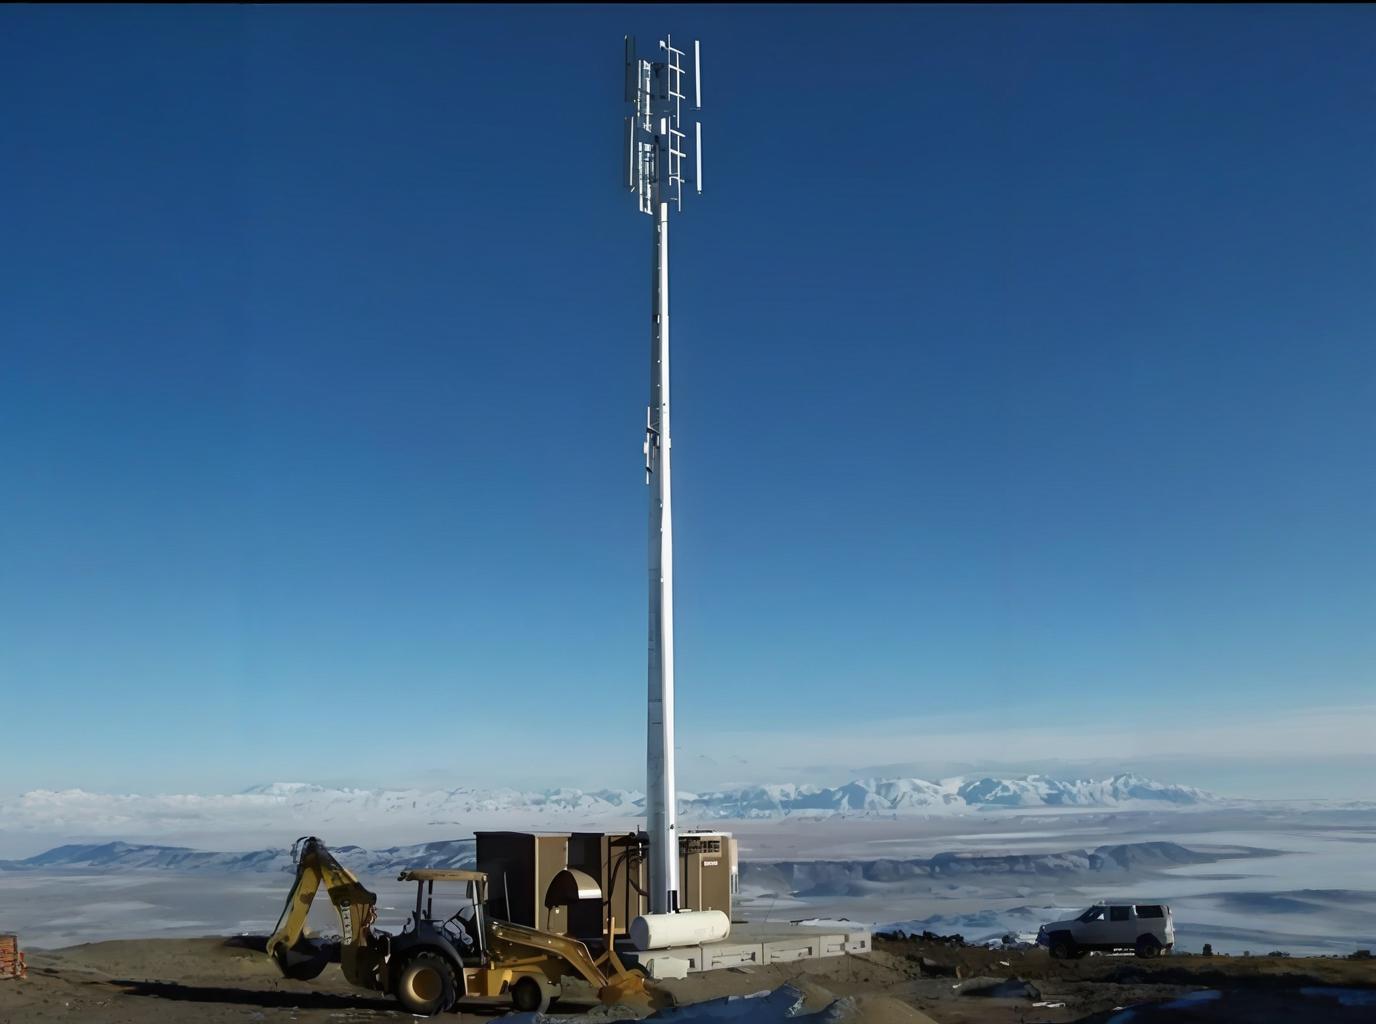
تعتمد سلامة الهياكل الأساسية لشبكات الاتصالات الحديثة بشكلٍ جوهري على دقة تصنيع كل مكوّن من مكوّنات أبراج الإرسال. وعندما يفشل برج إرسال في تحقيق المحاذاة الصحيحة أثناء التجميع الميداني، فإنَّ العواقب تنتشر عبر عمليات الشبكة وجودة انتقال الإشارات وطول عمر المعدات. وقد دفع هذا الواقع قطاعي الاتصالات والإذاعة إلى المطالبة بمعايير تصنيع دقيقة جدًّا تضمن اندماج كل قسم من أقسام برج الإرسال مع باقي المكوّنات بسلاسة تامّة. ويبدأ فهم كيفية إنجاز المحاذاة المثالية عبر عمليات التصنيع الدقيقة بالاعتراف بأنَّ برج الإرسال لا يُنصب فقط، بل يُركَّب بعناية من أقسام مصنَّعة مسبقًا يجب أن تنضمّ إلى بعضها البعض ضمن انحرافات ضئيلة جدًّا في التحمل.
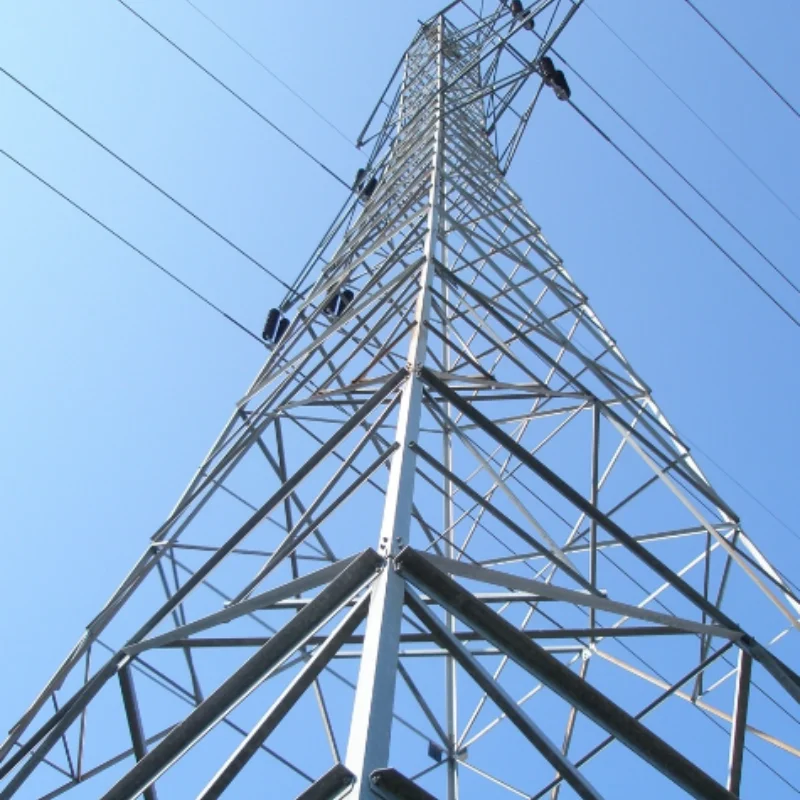
يبدأ التصنيع الدقيق لعمود الإذاعة في المصنع قبل وصول أي قسمٍ منه إلى موقع التركيب. ويُصنَّع كل قسمٍ من أقسام عمود الإذاعة وفقًا لمواصفاتٍ بعديَّةٍ صارمةٍ ومعايير موادٍ محددةٍ وبروتوكولات إعداد السطح. ويجعل عملية التصنيع الفولاذ أو الألومنيوم الخام يتحولان إلى أقسامٍ جاهزةٍ تدعم الهوائيات وخطوط النقل والحمولات البيئية لعقودٍ عديدةٍ. وعندما تتدهور جودة التصنيع، فإن حتى أصغر الأخطاء البعدية تتضاعف عند كل نقطة اتصال، ما يؤدي إلى عدم انتظام تراكمي لا يمكن تصحيحه في الموقع دون إجراءات تصحيحية مكلفة أو إعادة تصنيع كاملة.
دور الدقة البعدية في تصنيع أعمدة الإذاعة
التحكم في التسامح أثناء تصنيع أعمدة الإذاعة
يتطلب تصنيع عمود الإرسال الحفاظ على التحملات التي تُقاس بأجزاء من المليمتر عبر أقسام قد تمتد لعدة أمتار في الطول. ويستخدم المصنعون معدات التحكم العددي بالحاسوب (CNC) وأنظمة القياس بالليزر وأدوات القطع الدقيقة لضمان أن تفي كل مكوّن من مكونات عمود الإرسال بالمواصفات الدقيقة المطلوبة. أما نقاط الاتصال—سواء كانت شفاه مربوطة بالبراغي أو وصلات ملحومة أو أنظمة اقتران متخصصة—فيجب أن تكون مُحاذاةً بدقةٍ تامةٍ لضمان استقامة عمود الإرسال وتمام ان(verticality)ه. وعندما يخرج مصنع عمود الإرسال عن التحملات المحددة، حتى لو كان الانحراف بضعة مليمترات فقط، فإن التأثير التراكمي عبر عدة أقسام موضوعة فوق بعضها قد يؤدي إلى ميلٍ مرئيٍّ أو انحراف زاويٍّ يُضعف توجيه الهوائي وانتشار الإشارة.
خصائص المادة ومعايير الاستقامة
تؤثر المادة الأولية المستخدمة في تصنيع عمود الإذاعة تأثيرًا مباشرًا على جودة المحاذاة. فلكلٍّ من الأنابيب الفولاذية والأقسام الألومنيومية والمواد المركبة خصائص مختلفة فيما يتعلَّق بالاستقامة، وقد تنحني أثناء عمليات القطع أو اللحام أو التشكيل. وتطبِّق ورش التصنيع الدقيقة التي تُنتِج أقسام أعمدة الإذاعة إجراءات لإزالة الإجهادات، وبروتوكولات المعالجة الحرارية، وعمليات التسوية للتخلُّص من الإجهادات المتبقية في المادة. ويجب أن يُصدِر مصنِّع عمود الإذاعة شهادةً تؤكد امتثال كل قسم لمعايير الاستقامة قبل شحنه إلى الموقع، مما يضمن ألا يستقر العمود أو يزيح موضعه بشكل غير متوقع بعد التركيب.
هندسة نقاط الاتصال لتجميع سلس لأعمدة الإذاعة
تصميم الشفاه ودقة ثقوب البراغي
يجب تصنيع أطراف التوصيل التي تربط أقسام عمود الإرسال مع بعضها بدقة استثنائية، لأنها تتحكم مباشرةً في كيفية محاذاة كل قسم من أقسام عمود الإرسال مع القسم التالي. ويجب حفر ثقوب البراغي على مسافات دقيقة تمامًا من النقاط المرجعية، لضمان بقاء محور كل قسم متمركزًا مع المحور المركزي للقسم الآخر عند توصيل عمال البناء لقسمٍ من عمود الإرسال بقسمٍ آخر في موقع التركيب. وتستخدم ورش التصنيع الحديثة القوالب وأدوات الحفر وأنظمة التحقق البصري لضمان توافق كل ثقب برغي في توصيلات عمود الإرسال مع المواصفات التصميمية. وهذه الدقة العالية في التصنيع تكفل تركيب عمود الإرسال في الموقع دون الحاجة إلى إجباره في مكانه أو تعديله أو استخدام صفائح تصحيحية، وهي إجراءات قد تُضعف الأداء الهيكلي.
معايير اللحام وإعداد الوصلات
لأقسام عمود الإذاعة التي تتضمَّن وصلات ملحومة بدلًا من الوصلات المُثبَّتة بالبراغي، يجب أن تضمن التصنيع الدقيق أن تحضير اللحام، وتجميع الأجزاء، وتنفيذ اللحام يُنتجان وصلاتٍ مُثلى هندسيًّا وخالية من التشوهات. ويجب أن يكون شكل لحام العمود، وعرض الحبة اللحامية، وعمق الاندماج متسقًّا على طول المحيط الكامل لقسم عمود الإذاعة لتفادي تركيزات إجهادية محلية أو عدم انتظام هندسي. ويقوم المصنِّعون بإجراء فحص بالموجات فوق الصوتية، وفحص بالأشعة السينية، والتحقق من الأبعاد لأقسام عمود الإذاعة الملحومة للتأكد من أن عملية اللحام لم تُدخل أي انحراف عن الخط المركزي القياسي. وقد يبدو عمود الإذاعة الذي تحتوي أقسامه على لحامات غير صحيحة مقبولًا أثناء التجميع الأولي، لكنَّه يفشل تحت تأثير حمولة الرياح أو التغيرات الحرارية لأن الإجهادات الداخلية تكون موزَّعة بشكل غير منتظم.
إجراءات تجميع الموقع التي تستفيد من التصنيع الدقيق
بروتوكولات التفتيش والتحقق عند الاستلام
عند وصول أقسام عمود الإذاعة إلى موقع التركيب، يجب على طاقم الاستلام التأكد من أن جودة التصنيع قد حُفِظَت أثناء النقل والتخزين. ويقوم المفتشون المؤهلون بقياس الأبعاد الرئيسية، والتحقق من وجود تآكل أو تلف ميكانيكي، والتأكد من نظافة جميع الأسطح واستعدادها بشكلٍ صحيح. فدقة مُصنِّع أعمدة الإذاعة لا قيمة لها إذا تعرَّضت الأقسام للتلف قبل التجميع أو إذا أخفق طاقم الموقع في فحصها بشكلٍ سليم. وتتطلب إجراءات التركيب الحديثة توثيق عمليات الفحص عند الاستلام، وتسجيل صور فوتوغرافية لكل قسم من أقسام عمود الإذاعة، والتوقيع على ذلك من قِبل ممثل المُصنِّع ومدير إنشاءات الموقع معًا.
التجميع المتسلسل والتحقق من الرأسية
أثناء التجميع في الموقع، تُوصَل كل قطعة من أعمدة الإذاعة تباعًا، وتتم عملية التحقق من الرأسية على فترات منتظمة للتأكد من أن المحاذاة تظل ضمن الحدود المقبولة. ويستخدم طاقم أبراج اليوم الحديثة الثيودوليت الليزري، والمستويات الرقمية، ووزن الخيط الرأسي لقياس الانحراف عن الخط الرأسي لعمود الإذاعة في كلا المستويين. وبما أن التصنيع الدقيق قد كفل محاذاة نقاط الاتصال بدقة، فإن الخطأ التراكمي بعد تركيب عدة أقسام من عمود الإذاعة يبقى عادةً ضمن ربع إنش لكل مئة قدم من الارتفاع. ولن يكون هذا المستوى من الدقة ممكنًا لو كان التصنيع قد أدخل حتى أصغر الأخطاء البعدية، لأنها ستتزايد وتتفاقم أثناء عملية التركيب.
الأسئلة الشائعة
ما مدى التحمل المقبول في تصنيع أعمدة الإذاعة؟
تُحدِّد المعايير الصناعية لتصنيع أعمدة الإذاعة عادةً هامش تسامح قدره زائد أو ناقص ثمن بوصة للأبعاد الحرجة، وزيادة أو نقصان ربع بوصة للميزات الأقل أهمية في الأجزاء التي يصل طولها إلى عشرين قدمًا. وتلك الهوامش ضيِّقة بما يكفي لضمان أن يظل عمود الإذاعة المُجمَّع من عدة أجزاء رأسيًّا ومُرتَّبًا بشكلٍ دقيق، ومع ذلك فهي قابلة للتحقيق باستخدام معدات التحكم العددي الحاسوبي الحديثة وممارسات التصنيع الماهرة. وقد يحقِّق المصنِّعون هوامش تسامح أضيق للتطبيقات الفاخرة أو تصاميم أعمدة الإذاعة المتخصِّصة، رغم أن التكاليف ترتفع ارتفاعًا كبيرًا مع تشديد المواصفات.
كيف يقلِّل التصنيع الدقيق من تكاليف العمالة في الموقع؟
عندما يُصنع عمود الإرسال اللاسلكي بدقة عالية، تصبح عملية التجميع في الموقع مباشرة وسريعة، وتتطلب تعديلًا أو أعمال تصحيحية ضئيلة جدًّا. ويمكن لطواقم العمل في الموقع ربط الأجزاء، والتحقق من استقامتها، والانتقال إلى الجزء التالي دون عناءٍ بسبب ثقوب البراغي غير المحاذية أو الاتصالات القسرية. وتنعكس هذه الكفاءة مباشرةً في خفض ساعات العمل، وتسريع إنجاز المشروع، وتخفيض تكاليف التركيب الإجمالية. أما سوء جودة التصنيع، فعلى العكس من ذلك، يؤدي إلى تأخيرات مكلفة، إذ يتعيَّن على الطواقم إجبار الأجزاء على المحاذاة أو اللجوء إلى استخدام قطع التسوية (شيمز) وإعادة المعالجة.
هل يمكن للتصنيع الدقيق أن يعوّض سوء ظروف الموقع؟
بينما تُنشئ التصنيع الدقيق أقسامًا تتماشى تمامًا مع بعضها البعض، فإن جودة الأساس والإعداد الأولي للقاعدة في الموقع تحددان أيضًا ما إذا كان عمود الإرسال سيبقى رأسيًّا ومستقيمًا. ويضمن التصنيع الدقيق أن عمود الإرسال نفسه لا يُدخل أي خطأ، لكن الأساس الملتوِي أو القاعدة غير المستوية سيؤديان إلى عدم المحاذاة بغض النظر عن جودة التصنيع. ولذلك، يجب أن يعمل التصنيع الدقيق والإعداد السليم للموقع معًا؛ فكلٌّ منهما وحده لا يكفي لضمان المحاذاة المثالية.