 EN


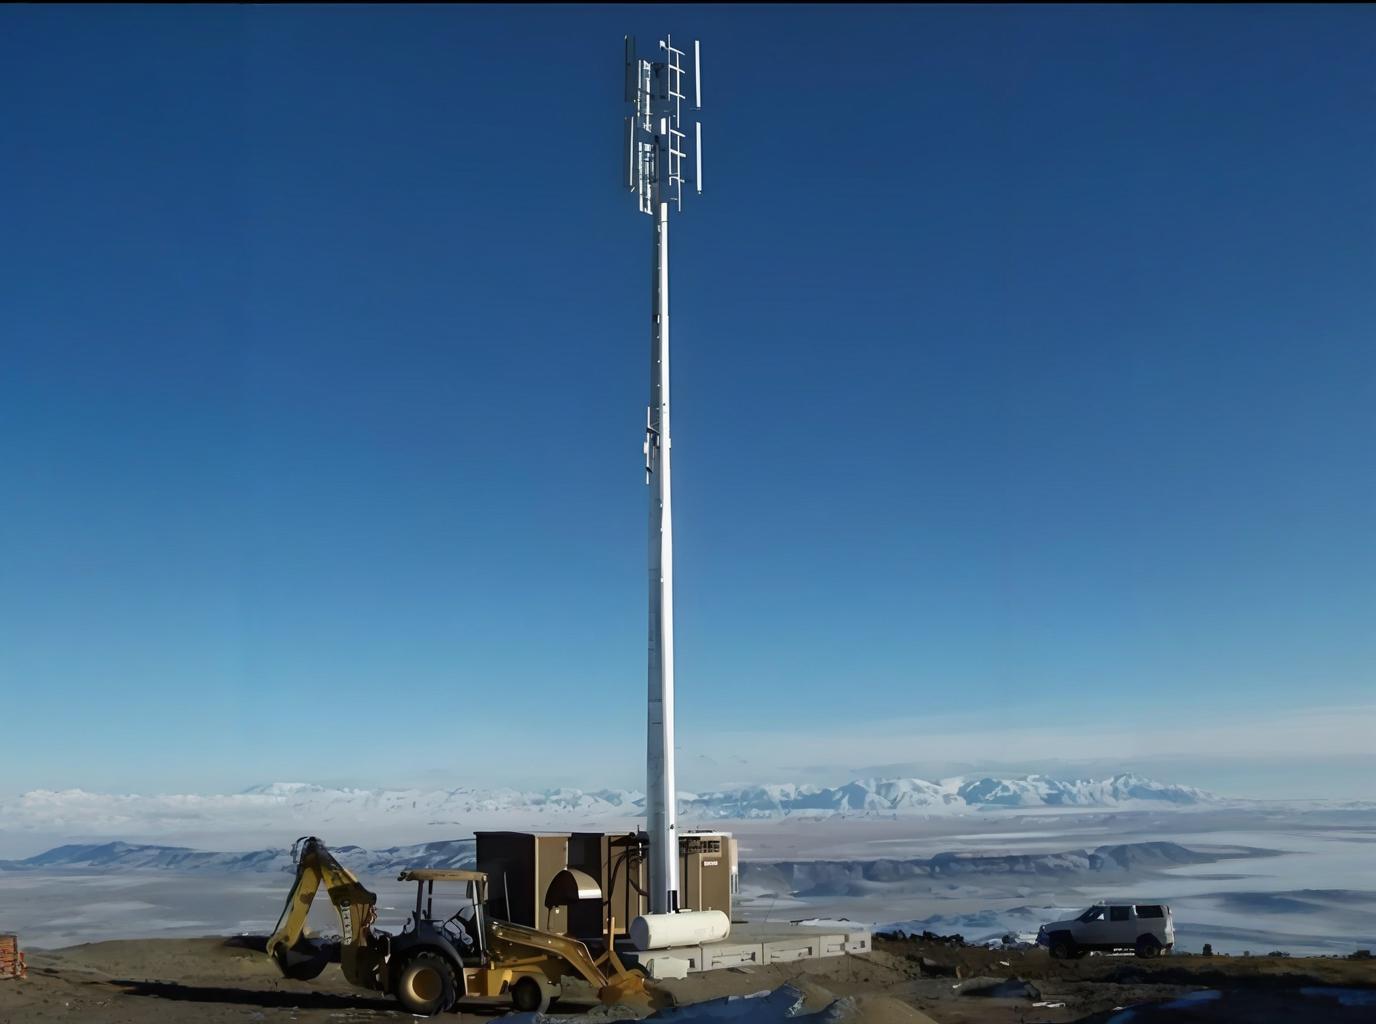
現代の通信インフラの構造的完全性は、すべての無線マスト部品を高精度に加工することに根本的に依存しています。現場での組み立て時に無線マストの適切な直進性(アライメント)が確保されないと、ネットワーク運用、信号伝送品質、機器の寿命にまで影響が及びます。こうした現実が、通信業界および放送業界において、各無線マストのセクションが他のすべての部品とシームレスに接合できるよう、極めて厳格な加工基準を求める動きを後押ししています。高精度加工プロセスがいかにして完璧な直進性を実現するかを理解するには、まず無線マストは単に「立てる」ものではなく、あらかじめ加工されたセクションを、許容される誤差を最小限に抑えながら慎重に組み立てるものであるという事実を認識することが重要です。
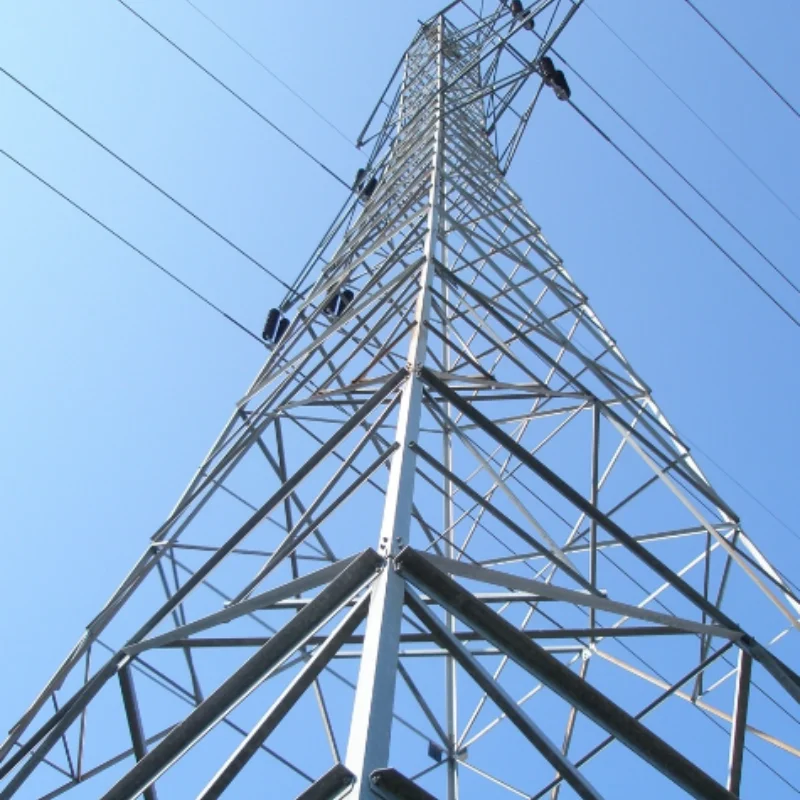
ラジオマストの精密な製作は、現場に運搬される前から工場内で始まります。すべてのラジオマストセグメントは、厳格な寸法仕様、材質基準、および表面処理手順に従って製造されます。この製作工程では、鋼材またはアルミニウムなどの原材料が、アンテナや伝送線路、さらには数十年にわたる環境荷重を支える完成品のセクションへと変換されます。製作品質が損なわれると、わずかな寸法誤差であっても、各接合部で累積し、現場での修正が極めて困難になるような総合的な位置ずれを引き起こします。こうした状況では、高額な補修作業や、場合によっては全工程のやり直しが必要となることがあります。
ラジオマスト製作における寸法精度の役割
ラジオマスト製造時の公差管理
ラジオマストの製造には、数メートルに及ぶセクション全体で、ミクロン単位(ミリメートルの小数点以下)の公差を維持する必要があります。製造業者は、工作機械用コンピュータ制御(CNC)装置、レーザー計測システム、高精度切断工具などを用いて、各部品が厳密な仕様を満たすよう管理します。接合部——ボルト締めフランジ、溶接継手、あるいは専用カップリング方式——は、すべて完璧に位置合わせされなければならず、これによりラジオマストが真正直に垂直に立つことが保証されます。製造業者が指定公差からわずか数ミリメートルでも逸脱した場合、複数のセクションを積み重ねた際の累積誤差によって、目視で確認できる傾斜や角度のずれが生じ、アンテナの指向性や電波伝搬特性に悪影響を及ぼします。
材料特性および直進性基準
ラジオマストの製造に使用される原材料は、その直進性(アライメント品質)に直接影響を与えます。鋼管、アルミニウム押出材、複合材料など、それぞれ異なる直進性特性を有しており、切断・溶接・成形工程中に歪みが生じる可能性があります。ラジオマストのセクションを製造する高精度加工工場では、残留応力を除去するための応力除去処理、熱処理手順、および矯正作業が実施されます。ラジオマスト製造業者は、現場への出荷前に各セクションが直進性基準を満たしていることを保証する必要があります。これにより、設置後にラジオマストが予期せず沈下したりずれたりすることを防ぎます。
シームレスなラジオマスト組立のための接合部設計
フランジ形状とボルト穴の精度
ラジオマストのセクション同士を接続するフランジは、各セクションの位置合わせ精度に直接影響を与えるため、極めて高い精度で製造する必要があります。ボルト穴は基準点から正確な距離に開孔され、現場で作業者が一つのラジオマストセクションを別のセクションに接合する際に、各セクションの中心線が常に同軸となるよう保証します。現代の製造工場では、テンプレート、ドリル治具、光学検査システムなどを用いて、ラジオマスト接合部のすべてのボルト穴が設計仕様と一致することを確認しています。このような高精度な製造により、現場でのラジオマスト組立時に無理な嵌め込みや位置調整、構造性能を損なう補正用シムの使用を必要としなくなります。
溶接および継手準備の基準
溶接継手を採用したラジオマストのセクションでは、ボルト接合ではなく、溶接準備、組立精度、および溶接作業のすべてにおいて高精度な製作が求められ、幾何学的に完璧で歪みのない継手を実現する必要があります。溶接部の輪郭形状、ビード幅、および溶け込み深さは、ラジオマストのセクション全周にわたり均一でなければならず、局所的な応力集中や形状の不規則性を防ぐためです。製造業者は、超音波探傷検査(UT)、X線検査、および寸法検証を実施し、溶接工程によって公称中心線から逸脱するような変形が生じていないことを確認します。溶接不良のラジオマストセクションは、初期の組立時には外観上問題ないように見えても、風荷重や熱サイクルによる負荷下で、内部応力の不均一分布により破損する可能性があります。
高精度製作を活かした現場組立手順
受入検査および検証手順
ラジオマストのセクションが設置現場に到着した際、受入作業チームは、輸送および保管中に製造品質が維持されていることを確認しなければなりません。有資格の検査員が主要寸法を測定し、腐食や機械的損傷の有無を点検するとともに、すべての表面が清掃され、適切に下地処理されていることを確認します。組立前にセクションが損傷を受けていたり、現場作業チームが適切な受入検査を実施しなかったりすれば、ラジオマスト製造業者がどれほど高精度で製作しても意味がありません。現代の設置手順では、受入検査の記録、各ラジオマストセクションの写真記録、および製造業者代表と現場施工責任者の双方による承認署名が求められます。
段階的な組立と鉛直性の確認
現地組立作業中、各ラジオマストのセクションは順次接合され、所定の間隔で鉛直確認が行われ、その直立性が許容範囲内に保たれていることを確認します。最新のタワーコンストラクションチームでは、レーザー測距儀(レーザー・テオドライト)、デジタル水準器、および鉛筆(プラムボブ)を用いて、ラジオマストの鉛直線からのずれを2方向平面で計測します。高精度な加工により接合部の位置が正確に保たれているため、複数のラジオマストセクションを組み立てた後の累積誤差は、通常、高さ100フィートにつき¼インチ以内に収まります。このような精度は、加工段階でわずかでも寸法誤差が生じていた場合、それが組立工程で累積・増幅して制御不能な状態になるため、到底達成できません。
よくあるご質問
ラジオマストの加工において許容される公差範囲はどの程度ですか?
ラジオマストの製造に関する業界標準では、長さ20フィートまでのセクションについて、重要寸法の公差は±1/8インチ、それ以外の比較的重要でない部分の公差は±1/4インチと定められています。これらの公差は、複数のセクションを組み立てたラジオマストが鉛直(プラム)を保ち、正確に整列することを確実にするのに十分厳密でありながら、現代のCNC工作機械および熟練した製造技術を用いれば現実的に達成可能です。高級仕様や特殊設計のラジオマストでは、さらに厳しい公差を実現することも可能ですが、その分コストは大幅に増加します。
高精度な製造が現場作業の人件費を削減する仕組みは?
高精度で製作されたラジオマストの場合、現場での組立作業は非常に簡便かつ迅速になり、調整や修正作業が最小限で済みます。現場作業員は各セクションを接合し、垂直を確認した後、次のセクションへとスムーズに進むことができます。ボルト穴の位置ずれや無理な接合に悩まされることはありません。こうした効率性は、直接的に作業工数の削減、工期の短縮、および全体的な設置コストの低減につながります。一方、製作品質が低いと、作業員がセクションを無理に合わせたり、シムを入れたり、再加工を行ったりする必要が生じ、高額な遅延費用が発生します。
高精度な製作によって、現場の不良な条件を補うことは可能でしょうか?
高精度な加工によって、各部材が完璧に適合するように製作されますが、現場における基礎および据付面の品質も、無線マストが垂直・真っ直ぐに立つかどうかを左右します。高精度な加工は、無線マスト自体が誤差を生じないよう保証しますが、ねじれた基礎や不均一な据付面では、加工の精度がどれほど高くても、かならずずれが生じます。したがって、高精度な加工と適切な現場準備は相互に補完し合う必要があります。どちらか一方だけでは、完全な直立・真っ直ぐな設置を保証できません。