 EN


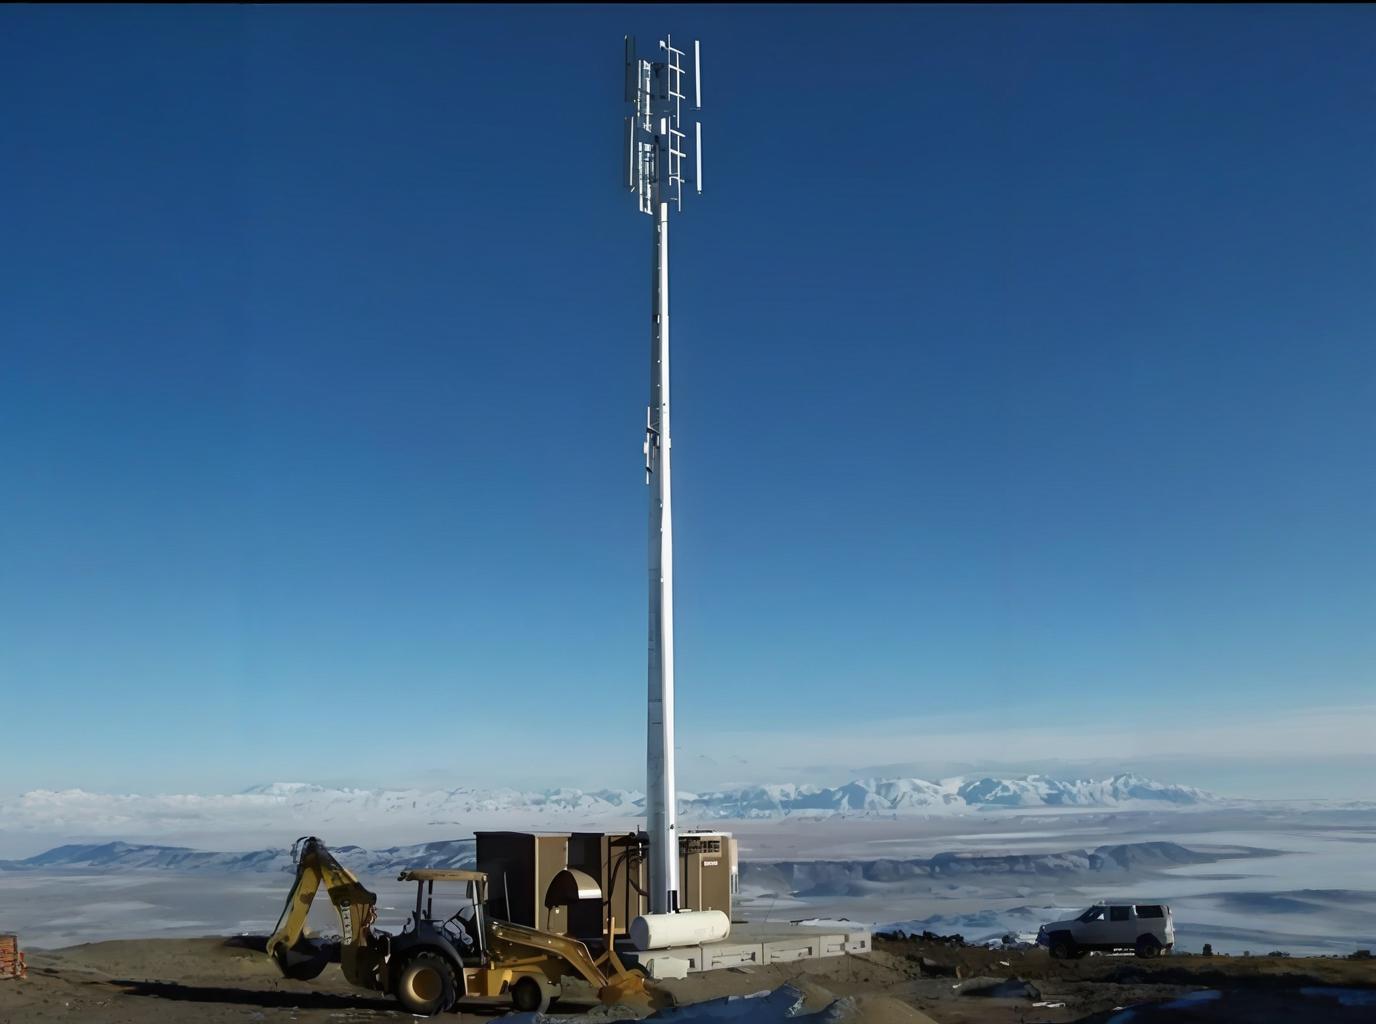
Integritas struktural infrastruktur telekomunikasi modern bergantung secara mendasar pada pembuatan komponen tiang radio yang presisi. Ketika tiang radio gagal mencapai penyelarasan yang tepat selama perakitan di lokasi, dampaknya menyebar ke seluruh operasi jaringan, kualitas transmisi sinyal, dan masa pakai peralatan. Kenyataan ini mendorong industri telekomunikasi dan penyiaran untuk menuntut standar pembuatan yang sangat ketat guna memastikan setiap bagian tiang radio terintegrasi sempurna dengan komponen lainnya. Memahami bagaimana proses pembuatan presisi menghasilkan penyelarasan sempurna dimulai dari kesadaran bahwa tiang radio tidak sekadar didirikan; melainkan dirakit secara cermat dari bagian-bagian pra-fabrikasi yang harus saling pas dengan deviasi toleransi seminimal mungkin.
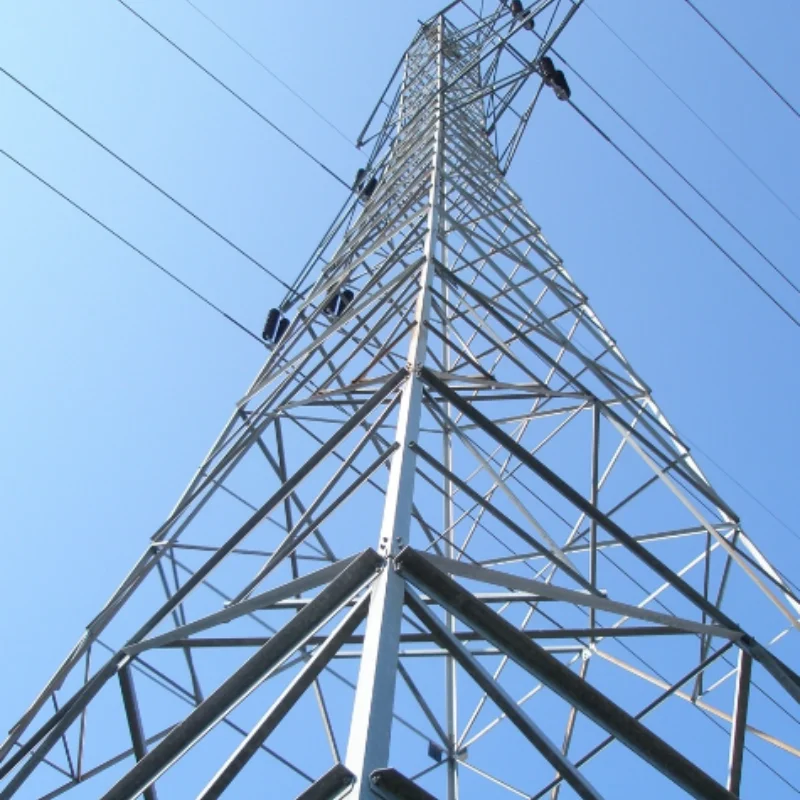
Fabrikasi presisi tiang radio dimulai di pabrik sebelum setiap bagian tiba di lokasi pemasangan. Setiap segmen tiang radio diproduksi sesuai spesifikasi dimensi yang ketat, standar bahan, serta protokol persiapan permukaan. Proses fabrikasi mengubah baja atau aluminium mentah menjadi bagian jadi yang akan menopang antena, saluran transmisi, dan beban lingkungan selama puluhan tahun. Jika kualitas fabrikasi terganggu, bahkan kesalahan dimensi kecil pun akan bertambah pada setiap titik sambung, menyebabkan ketidakselarasan kumulatif yang mustahil diperbaiki di lokasi tanpa perbaikan mahal atau pembuatan ulang total.
Peran Akurasi Dimensi dalam Fabrikasi Tiang Radio
Pengendalian Toleransi Selama Manufaktur Tiang Radio
Pembuatan tiang antena memerlukan pemeliharaan toleransi yang diukur dalam pecahan milimeter pada bagian-bagian yang panjangnya bisa mencapai beberapa meter. Para pembuat komponen tiang antena menggunakan peralatan kontrol numerik komputer (CNC), sistem pengukuran laser, serta alat pemotong presisi guna memastikan setiap komponen tiang antena memenuhi spesifikasi yang sangat ketat. Titik sambungan—baik berupa flens baut, sambungan las, maupun sistem kopling khusus—harus selaras secara sempurna agar tiang antena berdiri tegak dan lurus. Apabila pembuat tiang antena menyimpang dari toleransi yang ditentukan, bahkan hanya beberapa milimeter saja, efek kumulatifnya pada beberapa bagian yang ditumpuk dapat menghasilkan kemiringan atau deviasi sudut yang terlihat, sehingga mengganggu orientasi antena dan propagasi sinyal.
Sifat Bahan dan Standar Kelurusan
Bahan baku yang digunakan untuk membuat tiang radio secara langsung memengaruhi kualitas penyelarasan. Tabung baja, profil aluminium, dan bahan komposit masing-masing menunjukkan karakteristik kelurusan yang berbeda serta dapat melengkung selama proses pemotongan, pengelasan, atau pembentukan. Bengkel fabrikasi presisi yang memproduksi bagian tiang radio menerapkan prosedur peredaan tegangan, protokol perlakuan panas, dan operasi pelurusan guna menghilangkan tegangan sisa pada bahan. Seorang pembuat tiang radio wajib menyertifikasi bahwa setiap bagian memenuhi standar kelurusan sebelum dikirim ke lokasi, sehingga memastikan tiang radio tidak akan turun atau bergeser secara tak terduga setelah pemasangan.
Rekayasa Titik Sambung untuk Perakitan Tiang Radio Tanpa Celah
Desain Flens dan Akurasi Lubang Baut
Flens koneksi yang menghubungkan bagian-bagian tiang antena harus dibuat dengan ketelitian luar biasa karena secara langsung mengendalikan cara setiap segmen tiang antena sejajar dengan segmen berikutnya. Lubang baut harus dibor pada jarak tepat dari titik acuan, sehingga ketika pekerja menghubungkan satu bagian tiang antena ke bagian lainnya di lokasi, garis tengah setiap bagian tetap konsentris. Bengkel fabrikasi modern menggunakan mal, alat bantu pengeboran, dan sistem verifikasi optis untuk menjamin bahwa setiap lubang baut pada sambungan tiang antena sesuai dengan spesifikasi desain. Tingkat ketelitian fabrikasi ini memastikan bahwa tiang antena dapat dirakit di lokasi tanpa memerlukan pemasangan paksa, penyesuaian, atau pemasangan shim korektif yang dapat mengurangi kinerja struktural.
Standar Pengelasan dan Persiapan Sambungan
Untuk bagian tiang antena radio yang menggunakan sambungan las alih-alih sambungan baut, fabrikasi presisi harus menjamin bahwa persiapan pengelasan, penyesuaian komponen sebelum pengelasan (fit-up), dan pelaksanaan pengelasan menghasilkan sambungan yang secara geometris sempurna serta bebas distorsi. Profil las, lebar kampuh las (bead width), dan kedalaman fusi harus konsisten di seluruh keliling bagian tiang antena radio guna mencegah konsentrasi tegangan lokal atau ketidakberaturan geometris. Para fabrikator melakukan pengujian ultrasonik, inspeksi sinar-X, serta verifikasi dimensi pada bagian tiang antena radio yang telah dilas guna memastikan proses pengelasan tidak menimbulkan penyimpangan dari garis tengah nominal. Tiang antena radio dengan bagian yang dilas secara tidak tepat mungkin tampak dapat diterima saat perakitan awal, tetapi gagal di bawah beban angin atau siklus termal karena tegangan internal tersebar tidak merata.
Prosedur Perakitan di Lokasi yang Memanfaatkan Fabrikasi Presisi
Protokol Inspeksi dan Verifikasi Saat Penerimaan
Ketika bagian-bagian tiang radio tiba di lokasi pemasangan, tim penerima harus memverifikasi bahwa kualitas fabrikasi tetap terjaga selama pengangkutan dan penyimpanan. Inspektur yang berkualifikasi mengukur dimensi utama, memeriksa adanya korosi atau kerusakan mekanis, serta memastikan bahwa semua permukaan bersih dan telah disiapkan secara tepat. Presisi fabrikator tiang radio menjadi tidak berarti jika bagian-bagiannya rusak sebelum perakitan atau jika tim lokasi gagal melakukan inspeksi secara memadai. Prosedur pemasangan modern mensyaratkan dokumentasi hasil inspeksi penerimaan, rekaman foto masing-masing bagian tiang radio, serta tanda tangan persetujuan dari perwakilan fabrikator dan manajer konstruksi lokasi.
Perakitan Berurutan dan Verifikasi Kelurusan
Selama perakitan di lokasi, setiap bagian tiang radio disambungkan secara berurutan, dengan verifikasi kelurusan dilakukan secara berkala untuk memastikan bahwa penyelarasan tetap berada dalam batas yang dapat diterima. Tim menara modern menggunakan teodolit laser, level digital, dan bandul pelurus untuk mengukur penyimpangan tiang radio dari posisi vertikal dalam kedua bidang. Karena fabrikasi presisi telah menjamin bahwa titik sambungan selaras dengan benar, maka kesalahan kumulatif setelah merakit beberapa bagian tiang radio umumnya tetap berada dalam rentang seperempat inci per seratus kaki tinggi. Tingkat akurasi ini tidak mungkin tercapai apabila proses fabrikasi memperkenalkan bahkan kesalahan dimensi sekecil apa pun, karena kesalahan tersebut akan bertambah dan menjadi tak terkendali selama proses perakitan.
Pertanyaan Umum
Rentang toleransi apa yang dapat diterima untuk fabrikasi tiang radio?
Standar industri untuk fabrikasi tiang radio biasanya menetapkan toleransi plus atau minus satu perdelapan inci untuk dimensi kritis dan plus atau minus satu perempat inci untuk fitur kurang kritis pada bagian dengan panjang hingga dua puluh kaki. Toleransi ini cukup ketat untuk memastikan tiang radio yang dirakit dari beberapa bagian tetap tegak lurus dan sejajar, namun tetap dapat dicapai menggunakan peralatan CNC modern dan praktik fabrikasi yang terampil. Para fabrikator dapat mencapai toleransi lebih ketat untuk aplikasi premium atau desain tiang radio khusus, meskipun biaya meningkat secara signifikan seiring pengetatan spesifikasi.
Bagaimana fabrikasi presisi mengurangi biaya tenaga kerja di lokasi?
Ketika tiang antena radio dibuat dengan presisi tinggi, proses perakitan di lokasi menjadi sederhana dan cepat, memerlukan penyesuaian atau pekerjaan perbaikan minimal. Tim di lokasi dapat menyambungkan bagian-bagian, memverifikasi kelurusan vertikal (plumb), lalu beralih ke bagian berikutnya tanpa kesulitan menghadapi lubang baut yang tidak sejajar atau sambungan paksa. Efisiensi ini secara langsung mengurangi jam kerja tenaga kerja, mempercepat penyelesaian proyek, serta menekan total biaya pemasangan. Sebaliknya, kualitas fabrikasi yang buruk menimbulkan keterlambatan mahal karena tim harus memaksakan penyelarasan bagian-bagian atau terpaksa menggunakan shim dan melakukan pekerjaan ulang.
Apakah fabrikasi presisi mampu mengkompensasi kondisi lokasi yang buruk?
Meskipun fabrikasi presisi menghasilkan bagian-bagian yang selaras sempurna satu sama lain, kualitas fondasi dan persiapan dasar di lokasi juga menentukan apakah tiang radio akan berdiri tegak dan lurus. Fabrikasi presisi memastikan bahwa tiang radio itu sendiri tidak menimbulkan kesalahan, tetapi fondasi yang bengkok atau dasar yang tidak rata akan menyebabkan ketidakselarasan, terlepas dari kualitas fabrikasi. Oleh karena itu, fabrikasi presisi dan persiapan lokasi yang tepat harus bekerja bersama; keduanya secara terpisah tidak cukup untuk menjamin keselarasan sempurna.