 EN


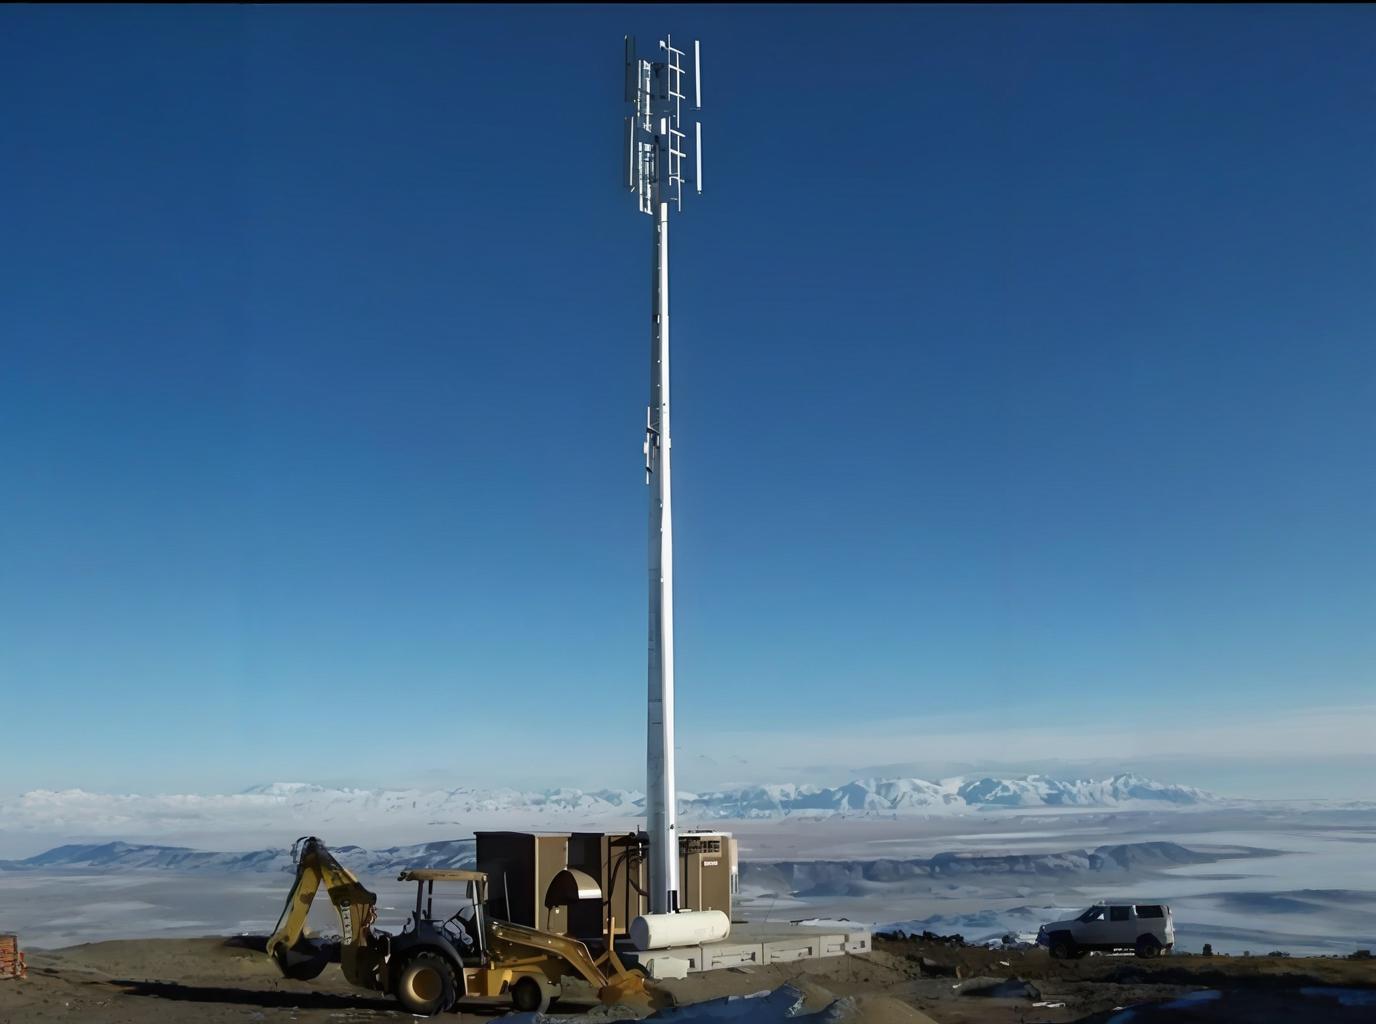
Целостность современной телекоммуникационной инфраструктуры в фундаментальной степени зависит от точности изготовления каждого компонента радиомачты. Если при монтаже на месте радиомачта не достигает правильного выравнивания, последствия затрагивают всю работу сети, качество передачи сигнала и срок службы оборудования. Эта реальность заставила отрасли телекоммуникаций и вещания предъявлять исключительно высокие требования к точности изготовления — с тем чтобы каждый секционный элемент радиомачты безупречно совмещался со всеми остальными компонентами. Понимание того, как процессы прецизионного изготовления обеспечивают идеальное выравнивание, начинается с осознания того, что радиомачту не просто устанавливают: её аккуратно собирают из заранее изготовленных секций, которые должны стыковаться с минимальным отклонением от допусков.
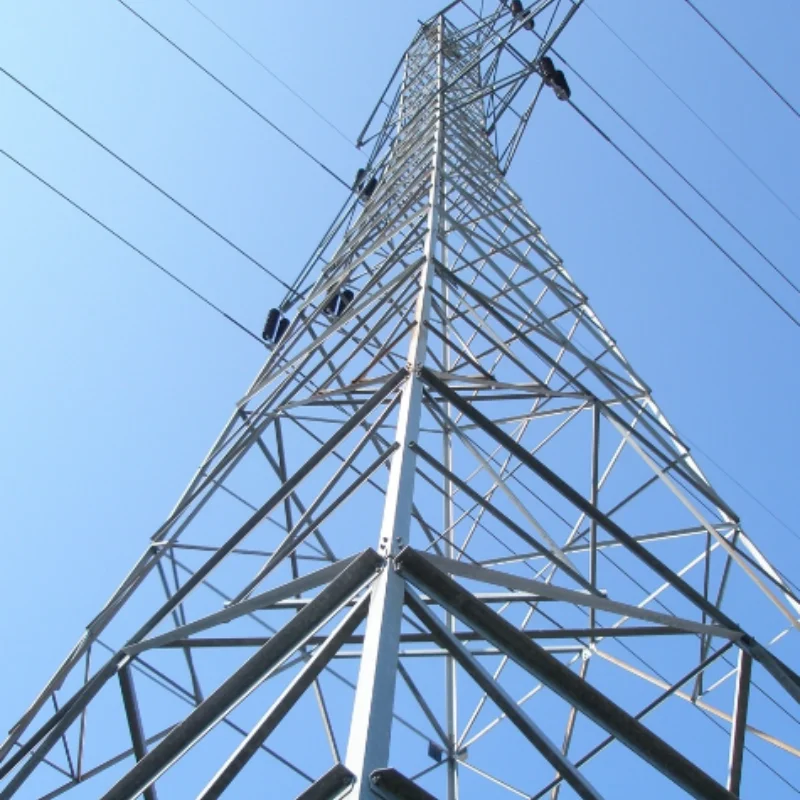
Точное изготовление радиомачты начинается на заводе до того, как любая её секция попадёт на место монтажа. Каждый сегмент радиомачты производится в строгом соответствии с заданными размерными параметрами, стандартами материалов и протоколами подготовки поверхности. В процессе изготовления исходная сталь или алюминий превращаются в готовые секции, способные в течение десятилетий выдерживать антенны, линии передачи и нагрузки от внешней среды. При снижении качества изготовления даже незначительные размерные отклонения накапливаются в каждой точке соединения, вызывая суммарное несоосность, которую невозможно устранить на месте без дорогостоящих корректирующих работ или полного переделывания.
Роль размерной точности при изготовлении радиомачт
Контроль допусков при производстве радиомачт
Изготовление радиомачты требует соблюдения допусков, измеряемых долями миллиметра, на участках, длина которых может составлять несколько метров. Производители используют оборудование с числовым программным управлением (CNC), лазерные измерительные системы и инструменты для точной резки, чтобы гарантировать соответствие каждого компонента радиомачты строгим техническим требованиям. Точки соединения — будь то болтовые фланцы, сварные швы или специализированные муфтовые системы — должны идеально совпадать, чтобы радиомачта стояла строго вертикально и без перекосов. Если производитель радиомачты отклоняется от заданных допусков даже на несколько миллиметров, суммарный эффект по нескольким последовательно установленным секциям может привести к заметному наклону или угловому отклонению, что нарушает ориентацию антенны и ухудшает распространение сигнала.
Свойства материалов и стандарты прямолинейности
Исходный материал, используемый при изготовлении радиомачты, напрямую влияет на качество выравнивания. Стальные трубы, алюминиевые профили и композитные материалы обладают различными характеристиками прямолинейности и могут деформироваться в процессах резки, сварки или формовки. Предприятия по точному изготовлению секций радиомачт применяют процедуры снятия остаточных напряжений, термообработку и операции выправления для устранения внутренних напряжений в материале. Производитель радиомачт обязан подтвердить соответствие каждой секции нормам прямолинейности перед отправкой на строительную площадку, чтобы обеспечить стабильность мачты и предотвратить её оседание или непредвиденное смещение после монтажа.
Инженерия точек соединения для бесшовной сборки радиомачты
Конструкция фланца и точность расположения отверстий под болты
Фланцы соединения, которые соединяют секции радиомачты, должны изготавливаться с исключительной точностью, поскольку они напрямую определяют, как каждая секция радиомачты будет выровнена относительно следующей. Отверстия под болты должны сверлиться на строго заданных расстояниях от базовых точек, чтобы при монтаже одной секции радиомачты с другой на строительной площадке осевые линии всех секций оставались соосными. Современные цеха по изготовлению используют шаблоны, сверлильные приспособления и оптические системы контроля для гарантии того, что каждое отверстие под болт в соединении радиомачты соответствует проектным требованиям. Такой высокий уровень точности при изготовлении обеспечивает возможность сборки радиомачты на месте без применения принудительной посадки, подгонки или корректирующих прокладок, которые могли бы ухудшить её эксплуатационные характеристики.
Стандарты сварки и подготовки соединений
Для секций радиомачт, в которых используются сварные соединения вместо болтовых, точное изготовление должно обеспечивать подготовку сварных швов, подгонку деталей и выполнение сварки таким образом, чтобы получаемые соединения были геометрически идеальными и не имели деформаций. Профиль сварного шва, ширина валика и глубина проплавления должны быть одинаковыми по всей окружности секции радиомачты, чтобы предотвратить локальные концентрации напряжений или геометрические неровности. Изготовители проводят ультразвуковой контроль, рентгеновскую инспекцию и измерительную проверку сварных секций радиомачт, чтобы подтвердить отсутствие отклонений от номинальной осевой линии, вызванных процессом сварки. Радиомачта с некачественно сваренными секциями может выглядеть приемлемой на этапе первоначальной сборки, но разрушиться при ветровой нагрузке или термических циклах из-за неравномерного распределения внутренних напряжений.
Процедуры монтажа на площадке, основанные на точном изготовлении
Процедуры входного контроля и верификации
Когда секции радиомачты прибывают на место монтажа, бригада по приемке должна проверить, сохранено ли качество изготовления в процессе транспортировки и хранения. Квалифицированные инспекторы измеряют ключевые размеры, проверяют наличие коррозии или механических повреждений и убеждаются, что все поверхности чистые и должным образом подготовлены. Точность изготовителя радиомачт ничего не значит, если секции повреждены до сборки или если бригада на площадке не проводит их надлежащую проверку. Современные процедуры монтажа требуют документирования приемочных инспекций, фотографических записей каждой секции радиомачты, а также подписи представителя изготовителя и руководителя строительства на площадке.
Последовательная сборка и проверка вертикальности
Во время монтажа на месте отдельные секции радиомачты соединяются последовательно, а вертикальность проверяется через определённые интервалы, чтобы подтвердить, что отклонение остаётся в допустимых пределах. Современные бригады по строительству вышек используют лазерные теодолиты, цифровые нивелиры и отвесы для измерения отклонения радиомачты от вертикали в обеих плоскостях. Поскольку точное изготовление обеспечивает правильное совмещение точек соединения, суммарная погрешность после сборки нескольких секций радиомачты обычно не превышает четверти дюйма на каждые сто футов высоты. Такой уровень точности был бы невозможен, если бы при изготовлении возникли даже незначительные размерные отклонения — они накапливались бы и стали бы неконтролируемыми в процессе монтажа.
Часто задаваемые вопросы
Какой диапазон допусков допустим при изготовлении радиомачты?
Стандарты отрасли для изготовления радиомачт, как правило, предусматривают допуски ±1/8 дюйма для критических размеров и ±1/4 дюйма для менее критичных элементов на секциях длиной до двадцати футов. Такие допуски достаточно строги, чтобы обеспечить вертикальность и выравнивание радиомачты, собранной из нескольких секций, но при этом достижимы с использованием современного ЧПУ-оборудования и квалифицированных методов изготовления. Для премиальных применений или специализированных конструкций радиомачт изготовители могут обеспечить более жёсткие допуски, однако стоимость значительно возрастает при ужесточении требований.
Как высокая точность изготовления снижает трудозатраты на месте монтажа?
Когда радиомачта изготовлена с высокой точностью, процесс её монтажа на месте становится простым и быстрым и требует минимальной подгонки или корректирующих работ. Бригады на площадке могут соединять секции, проверять вертикальность и переходить к следующей секции, не сталкиваясь с проблемами несоосных отверстий под болты или вынужденных соединений. Такая эффективность напрямую снижает трудозатраты, ускоряет завершение проекта и уменьшает общие затраты на монтаж. Напротив, низкое качество изготовления вызывает дорогостоящие задержки: бригадам приходится насильно выравнивать секции либо прибегать к прокладкам и переделке.
Может ли высокая точность изготовления компенсировать плохие условия на строительной площадке?
Хотя точное изготовление создаёт секции, идеально совмещающиеся друг с другом, качество фундамента и подготовки основания на месте также определяет, будет ли радиомачта стоять строго вертикально и ровно. Точное изготовление гарантирует, что сама радиомачта не вносит погрешностей, однако перекошенный фундамент или неровное основание вызовут несоосность независимо от качества изготовления. Следовательно, точное изготовление и правильная подготовка площадки должны работать в тесном взаимодействии: ни одно из этих условий по отдельности недостаточно для обеспечения идеальной соосности.