 EN


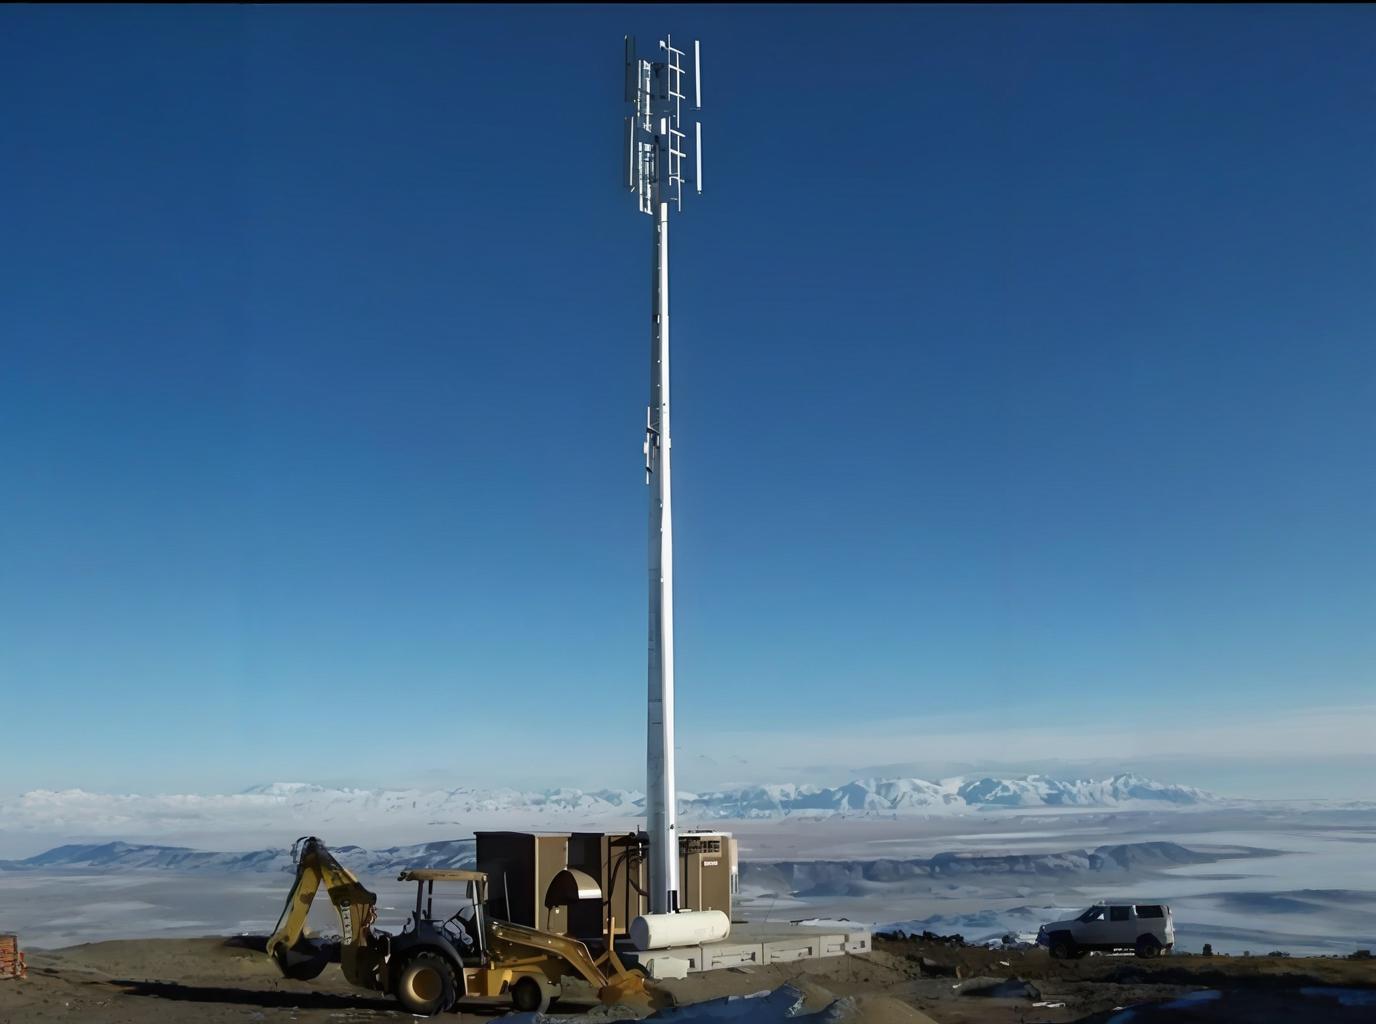
Структурни интегритет модерне телекомуникационе инфраструктуре у основи зависи од прецизне производње сваке компоненте радио маста. Када радио мач не успе да постигне исправан успоред током монтаже на месту, последице се шире на операције мреже, квалитет преноса сигнала и дуговечност опреме. Ова стварност је подстакла телекомуникационе и радиодифузне индустрије да захтевају строге стандарде производње који осигурају да сваки део радио маста интегрише се без пречицања са свим другим компонентама. Да би се разумело како прецизни процеси производње стварају савршену уравњавање, потребно је да се схвати да радио мачта не може једноставно бити подигнута; она се пажљиво саставља из претходно израђених секција које морају да се уклапају заједно са минималним одступањем толеранције.
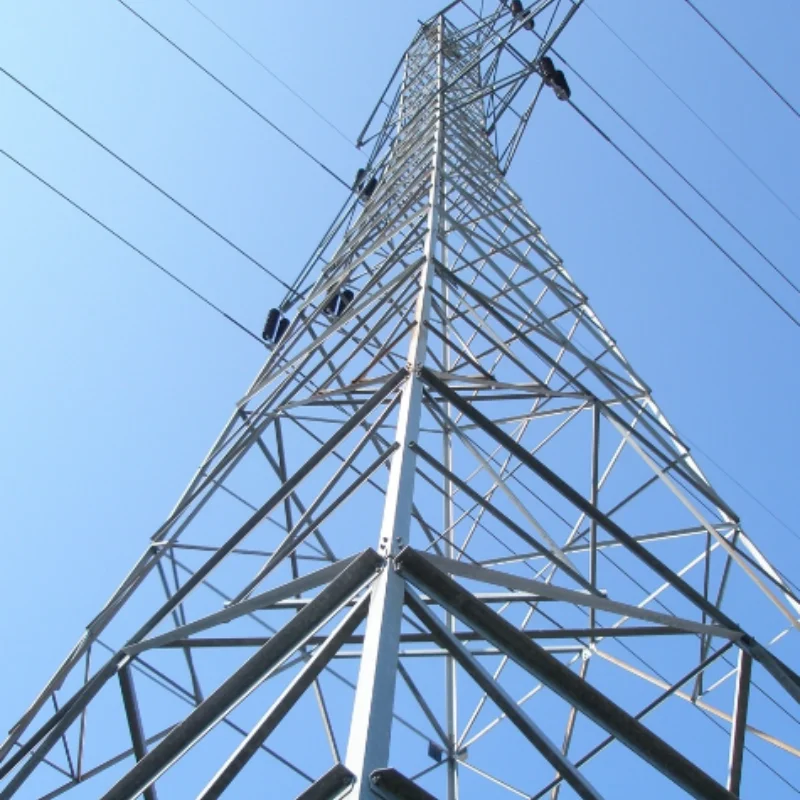
Прецизна производња радио маста почиње у фабрици пре него што било који део стигне до места инсталације. Сваки сегмент радио маста производи се према строгим димензионалним спецификацијама, стандардима материјала и протоколима припреме површине. У овом процесу се необрађени челик или алуминијум претвара у готове секције које ће деценијама издржавати антене, преносне линије и оптерећење животне средине. Када је квалитет производње угрожен, чак и мале грешке димензије се повећавају на свакој тачки повезивања, стварајући кумулативне погрешне усклађивања које постају немогуће исправити на месту без скупе ремидиције или потпуне прераде.
Улога прецизности димензија у производњи радио маста
Контрола толеранције током производње радио маста
Производња радио маста захтева одржавање толеранција измерена у деловима милиметра преко секција које могу бити дуге неколико метара. Произвођачи користе опрему за рачунарску нумеричку контролу (ЦНЦ), ласерске системе за мерење и прецизне алате за сечење како би се осигурало да свака компонента радио маста испуњава прецизне спецификације. Точки за повезивање - било да су то болтоване фланже, заваривани зглобови или специјализовани системи за спој - морају бити савршено израмњене како би се осигурало да радио мачта стоји вертикално и тачно. Када произвођач радио маста одступа од одређених толеранција, чак и за неколико милиметара, кумулативни ефекат преко вишеструких постављених секција може довести до видљивог нагиба или угловног одступања који угрожава оријентацију антене и ширење сигнала.
Карактеристике материјала и стандарди прављења
Сировина која се користи за израду радио маста директно утиче на квалитет усклађивања. Челичне цеви, алуминијумске секције и композитни материјали имају различите карактеристике прављења и могу се искривити током процеса сечења, заваривања или обликовања. Прецизне фабрике које производе секције радио маста спроводе процедуре за ремисирање стреса, протоколе топлотне обраде и операције исправљања како би се елиминисао остатак материјалног стреса. Произвођач радио маста мора да потврди да сваки део испуњава стандарде прављења пре испоруке на локацију, осигурајући да се радио маст неће опустити или неочекивано померати након инсталације.
Инжењерство везаних тачака за безводно монтажу радио маста
Дизајн фланге и тачност рупе за буљке
Конекционе фланге које повезују секције радио маста заједно морају бити израђене са изузетном прецизношћу јер директно контролишу како се сваки сегмент радио маста усклађује са следећим. Бушење буца мора бити извршено на тачним удаљеностима од тачке датирања, осигурајући да када радници повежу један део радио маста са другим на локацији, средишта сваког дела остаје коаксиална. Модерне фабрике користе шаблоне, опрему за бушење и оптичке системе за верификацију како би се осигурало да свака рупа у радио масту одговара дизајнерским спецификацијама. Овај ниво прецизности у производњи осигурава да се радио маст може саставити на месту без потребе за причвршћивањем, прилагођавањем или корективним трепетом који би угрозио структурне перформансе.
Стандарди за заваривање и припрему зглобова
За радио мастове који укључују завариване зглобове уместо заврчаних веза, прецизна фабрикација мора осигурати да припрема заваривања, монтажа и извршење производе зглобове који су геометријски савршени и без искривљења. Профил заваривања, ширина биљке и дубина фузије морају бити конзистентни широм целог обима секције радио маста како би се спречиле локализоване концентрације стреса или геометријске неправилности. Произвођачи обављају ултразвучна испитивања, рентгенску инспекцију и димензионалну верификацију на завариваним секцијама радио маста како би потврдили да процес заваривања није увео никакво одступање од номиналне средине. Радио маст са неправилно заваривеним секцијама може изгледати прихватљиво током почетног монтажа, али се не може користити под натером ветра или топлотним циклусом јер су унутрашњи напори неједнако распоређени.
Процедуре за монтажу на месту које користе прецизну производњу
Пријем протокола за инспекцију и верификацију
Када се секције радио маста стигну на место инсталације, особље које прима морају да провере да ли је квалитет изради одржан током транспорта и складиштења. Квалификовани инспектори мере кључне димензије, проверавају да ли је то корозија или механичка оштећења и проверавају да ли су све површине чисте и правилно припремљене. Прецизност произвођача радио маста није важна ако су делови оштећени пре монтаже или ако их посада на терену не провери правилно. Савремених инсталационих процедура захтева документацију пријемних инспекција, фотографијске записи сваког радио маста секције, и потписивање од стране и представника произвођача и менаџера изградње локације.
Секуенцијална монтажа и верификација за плов
Уколико је потребно, радиомаст се може користити за монтажу. Савремени бродови на кули користе ласерске теодолити, дигиталне нивое и пилубове да би измерили одступање радио маста од вертикале у обе равнице. Пошто је прецизна производња осигурала да се тачке за повезивање правилно ускладе, кумулативна грешка након монтаже вишеструких секција радио маста обично остаје у оквиру четвртине инча на сто метара висине. Оваква прецизност би била немогућа ако би производња увела чак и мале грешке у димензији, које би се повећале и постале неуправљиве током монтаже.
Често постављене питања
Који је опсег толеранција прихватљив за производњу радио маста?
Индустријски стандарди за производњу радио маста обично одређују толеранције од плус или минус једну осму инчу за критичне димензије и плус или минус једну четвртину инча за мање критичне карактеристике на секцијама дужине до двадесет метара. Ови толеранци су довољно чврсти да осигурају да ће радио мачта састављена из више секција остати празна и израмљена, али постигнута помоћу модерне ЦНЦ опреме и вештих метода израде. Произвођачи могу постићи строже толеранције за премијум апликације или специјалне пројекте радио маста, иако трошкови значајно повећавају са строжијим спецификацијама.
Како прецизна производња смањује трошкове радног труда на локацији?
Када је радио мачта израђена са високом прецизношћу, процес монтаже на месту постаје једноставан и брз, захтевајући минималне прилагођавања или коригирања. Подраслице на терену могу да повежу секције, провере сливу и да се крећу на следећи део без борбе са неправилним рупама или присиљним везама. Ова ефикасност директно се преводи у смањење радног времена, брже завршетак пројекта и мање укупне трошкове инсталације. Насупрот томе, лош квалитет производње ствара скупе кашњења јер екипе морају да приморају секције да се ускладе или прибегну шминкању и прерађивању.
Да ли прецизна производња може да компензује лоше услове на локацији?
Иако прецизна производња ствара секције које се савршено усклађују једна са другом, квалитет темеља и припреме темеља на месту такође одређује да ли ће радио мачта бити права и права. Прецизна производња осигурава да сам радио мач не уводи грешке, али искривљена основа или неравна основа ће изазвати неправилно усклађивање без обзира на квалитет производње. Зато прецизна производња и правилна припрема локације морају да раде заједно; ни једна од њих сама по себи није довољна да би се гарантовало савршено усклађивање.