 EN


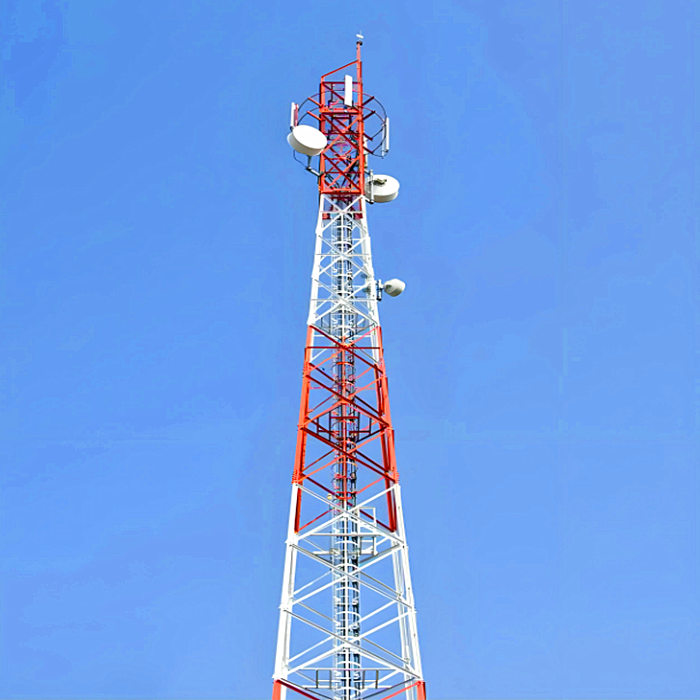
Конструкционная целостность антенной мачты в первую очередь зависит от её устойчивости к коррозии и ржавчине. Современная телекоммуникационная инфраструктура требует, чтобы каждая антенная мачта была защищена передовыми методами оцинкования для обеспечения десятилетий надёжной эксплуатации. В агрессивных средах, где солевой туман, влага и промышленные загрязнители ускоряют деградацию металла, выбор метода оцинкования напрямую определяет, сохранит ли ваша антенная мачта конструкционную прочность или выйдет из строя преждевременно. Понимание новейших подходов к оцинкованию имеет решающее значение для всех, кто отвечает за закупку, техническое обслуживание или долгосрочное управление активами.
Современные операторы и инженеры антенных башен сталкиваются с растущим давлением, направленным на снижение эксплуатационных затрат при одновременном увеличении срока службы активов. Последние методы оцинкования представляют собой значительный прорыв в предотвращении коррозии и обеспечивают более высокий уровень защиты по сравнению с устаревшими технологиями. Антенная башня, изготовленная методом горячего цинкования с применением современной подготовки поверхности, обладает исключительной стойкостью к ржавчине и увеличивает срок службы на 30–50 лет и более. В данной статье рассматриваются принципы работы современных методов оцинкования, их значение для обеспечения долговечности антенных башен, а также ключевые критерии, на которые производителям следует ориентироваться при выборе технологий производства.
Современные методы оцинкования для защиты антенных башен
Горячее цинкование как отраслевой стандарт
Горячее цинкование считается наиболее надёжным методом защиты антенной мачты от коррозии. В ходе этого процесса компоненты стальной антенной мачты очищаются, обрабатываются флюсом и погружаются в расплавленный цинк при температуре около 454 °C. Цинк образует металлургическую связь с поверхностью стали, формируя несколько слоёв сплава цинка и железа, которые обеспечивают как барьерную защиту, так и катодную жертвенную защиту. Антенная мачта, обработанная методом горячего цинкования, получает покрытие толщиной обычно от 45 до 100 мкм — это значительно толще, чем при альтернативных методах, и обеспечивает превосходную долговечность в прибрежных и промышленных условиях.
Современные методы подготовки поверхности
Прежде чем антенную мачту можно эффективно оцинковать, тщательная подготовка поверхности имеет решающее значение. Современные методы включают дробеструйную и абразивоструйную обработку для удаления окалины, ржавчины и загрязнений до получения чистой стальной поверхности. Некоторые производители сегодня применяют двухступенчатую щелочную очистку с последующей фосфатной цинковой обработкой для оптимизации адгезии между сталью антенной мачты и цинковым покрытием. Эти подготовительные этапы обеспечивают равномерное сцепление оцинкованного слоя по всей поверхности антенной мачты и устраняют слабые места, где в противном случае могло бы начаться образование ржавчины.
Почему современные методы оцинкования важны для долговечности антенной мачты
Продлённый срок службы и сокращение затрат на обслуживание
Антенная мачта, изготовленная с применением новейших методов оцинкования, требует значительно меньшего обслуживания в течение всего срока эксплуатации. Традиционные лакокрасочные покрытия могут нуждаться в повторном нанесении каждые 5–10 лет, тогда как правильно оцинкованная антенная мачта способна функционировать 50 лет и более при минимальном вмешательстве. Слой горячего цинкования на антенной мачте обладает способностью к самостоятельному восстановлению незначительных царапин посредством так называемого «ползучего» эффекта: цинк постепенно перемещается, чтобы покрыть оголённую сталь. Благодаря этой способности к самостоятельному восстановлению антенная мачта сохраняет защиту даже после случайных повреждений, возникших в ходе монтажа или технического обслуживания, что делает её экономически выгодным решением на протяжении всего жизненного цикла объекта.
Превосходные эксплуатационные характеристики в агрессивных средах
Прибрежные регионы, промышленные зоны и территории с высокой влажностью создают экстремальные условия для незащищённой или слабозащищённой стали. Антенная мачта, установленная в зоне воздействия солевого тумана, может быстро разрушаться без надлежащего оцинкования. Современные методы оцинкования формируют настолько прочный барьер, что антенная мачта в таких суровых условиях сохраняет свою конструкционную целостность на десятилетия дольше, чем аналоги, защищённые иными способами. Цинковое покрытие антенной мачты отражает ультрафиолетовое излучение, устойчиво к кислотным дождям и выдерживает воздействие хлоридов значительно лучше, чем краска или другие виды поверхностной обработки. Для операторов, устанавливающих антенную мачту вблизи океана или в химически загрязнённых зонах, передовое оцинкование не является опцией — оно обязательно.
Стандарты производства и обеспечение качества оцинкованных антенных мачт
Отраслевые спецификации и требования к испытаниям
Производители компонентов оцинкованных антенных мачт должны соблюдать международные стандарты, такие как ASTM A123 для горячеоцинкованных стальных покрытий. В этих стандартах указаны минимальная толщина покрытия, требования к адгезии и внешнему виду поверхности оцинкованной антенной мачты. Современные производственные мощности применяют строгие методы контроля качества, включая измерение толщины покрытия с помощью электромагнитных приборов, испытания на изгиб для проверки адгезии и испытания в солевом тумане (ASTM B117), при которых образец антенной мачты подвергается воздействию коррозионных условий для подтверждения долгосрочной надёжности. Антенная мачта, соответствующая или превосходящая эти стандарты, обеспечивает документально подтверждённую гарантию того, что защита от коррозии отвечает инженерным требованиям.
Протоколы контроля и документирования
Ведущие производители внедряют комплексные протоколы проверки, чтобы убедиться, что каждый компонент антенной мачты соответствует стандартам цинкования перед отгрузкой. Это включает визуальный осмотр на однородность покрытия, обнаружение дефектов («пропусков») для выявления любых участков оголённой стали на поверхности антенной мачты, а также документацию прослеживаемости, связывающую каждую партию мачт с конкретными производственными циклами. Антенная мачта, поставляемая вместе с сертифицированными отчётами об испытаниях и сертификатами цинкования, свидетельствует о уверенности производителя и предоставляет заказчикам объективные доказательства соблюдения требований к защите от коррозии. Такая документация особенно ценна при оформлении гарантии на антенную мачту или при принятии решений о будущем техническом обслуживании.
ЧаВО
Как долго сохраняется цинковое покрытие на антенной мачте?
Правильно оцинкованная антенная мачта обычно сохраняет эффективную защиту от коррозии в течение 50 лет и более в большинстве сред. В чрезвычайно агрессивных прибрежных или промышленных условиях на антенной мачте может появиться поверхностное окисление спустя 30–40 лет, однако основная сталь остаётся защищённой. Фактический срок службы антенной мачты зависит от степени агрессивности окружающей среды, применяемых методов технического обслуживания и толщины покрытия. Правильно оцинкованные антенные мачты в нормальных условиях эксплуатации регулярно служат дольше, чем телекоммуникационное оборудование, которое они поддерживают.
Почему горячее цинкование превосходит другие методы при производстве антенных мачт?
Горячее цинкование обеспечивает более толстое и равномерное покрытие по сравнению с газотермическим напылением цинка или электролитическим цинкованием, что делает его идеальным для требовательных конструктивных условий эксплуатации антенной мачты. приложение металлургическое соединение, полученное методом горячего цинкования погружением, невозможно достичь альтернативными способами, а способность цинковых сплавов к самовосстановлению обеспечивает опоре антенны встроенную устойчивость к повреждениям. Для критически важной инфраструктуры, такой как опоры антенн, горячее цинкование является эталонным решением, поскольку оно сочетает максимальную толщину покрытия с превосходными долгосрочными эксплуатационными характеристиками и минимальными требованиями к техническому обслуживанию на протяжении всего срока службы опоры антенны.
Следует ли перекрашивать опору антенны после цинкования?
В большинстве случаев правильно оцинкованная антенная мачта не требует дополнительного окрашивания, за исключением случаев, когда это необходимо по эстетическим соображениям или для соблюдения требований бренда конкретного заказчика. Оцинкованная поверхность антенной мачты обеспечивает полную защиту от коррозии без нанесения краски. Однако если антенную мачту окрашивают с целью улучшения внешнего вида, повышения долговечности или выполнения проектных требований, то краска дополнительно увеличивает срок службы, защищая лежащий в основе слой цинкового покрытия от деградации под действием ультрафиолетового излучения и механического износа. Решение об окрашивании антенной мачты зависит от условий эксплуатации, бюджета на техническое обслуживание и организационных требований, а не только от достаточности оцинковки.